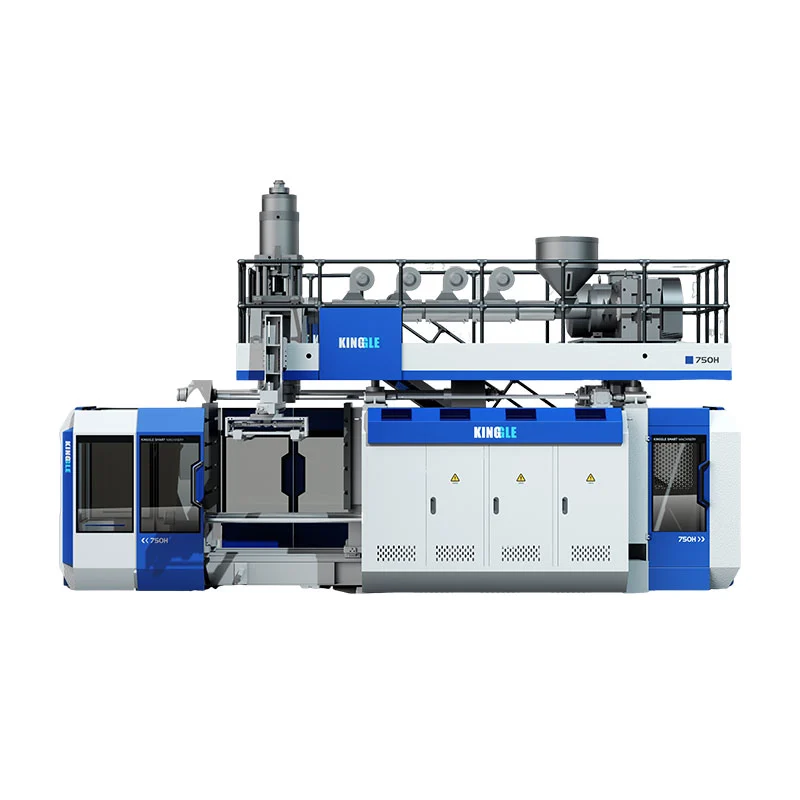
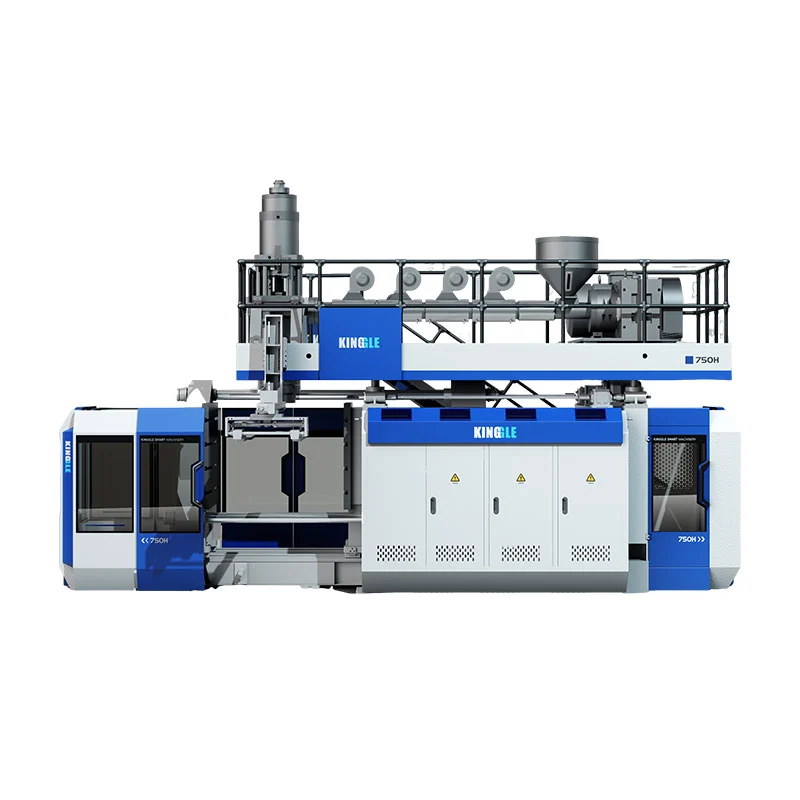
Втора станция променя начина, по който машината използва времето за екструдиране, охлаждане и обработка на формата. Той не удвоява автоматично продаваемата продукция, намалява енергията на бутилка или прави по-голям продукт. Три сдвоени размера на машини Kinggle показват къде се появяват истинските разлики.

Истинскотоединична срещу двойна станция за раздувна машинаСледователно сравнението е цялостно изследване на клетките, а не преброяване на каретките. Решението трябва да свързва бутилката, производствения график, брутното търсене на стопилка, последователността от две станции и изискването за приета част.
Какво се променя между една станция и две?
В еднопозиционна екструзионна машина за формоване чрез раздуване, една позиция на матрицата и скобата улавя заготовката, оформя детайла, охлажда го и го освобождава. Следващото формовъчно събитие трябва да отговаря на последователността на тази станция.
Машина за екструдиране с раздухване с две станции или с две станции редува две позиции на матрицата около споделена система за екструдиране. Едната станция може да бъде в етап на издухване, охлаждане или частично премахване, докато другата се подготвя за улавяне на следващия паризон. Ето защо на някои пазари оборудването с двойна станция се описва също като двустранна или совалкова машина за формоване чрез раздуване.
Тази опростена последователност обяснява възможността, а не крайната скорост на производство. Движението на станцията, образуването на паразон, затварянето на матрицата, продухването, изпускането, охлаждането, изхвърлянето, подрязването и прехвърлянето надолу по веригата все още трябва да пасват заедно. Независимата литература за совалкови машини също така изброява едностранни и двустранни конфигурации отделно от глави за матрици с една и няколко части, затвърждавайки, че това са различни избори на оборудване.
Не бъркайте броя на станциите, броя на главите, броя на кухините и броя на слоевете
Много грешки в цитирането започват, защото се използва „удвояване“, без да се казва какво е удвоено. Машината с двойна станция не е непременно машина с двойна глава, форма с две кухини или двуслойна линия.
| Срок | Какво се брои | Какво променя | Въпрос към доставчика |
|---|---|---|---|
| Единична или двойна станция | Позиции за формоване и затягане, които работят последователно | Машинна последователност, изискване за настройка на формата, изходен потенциал, отпечатък и манипулиране | Колко пълни станции за формовка се редуват на тази машина? |
| Единична или многоглава матрица | Parisons, екструдирани на едно събитие за формоване | Колко кухини на формата могат да бъдат заредени наведнъж и необходимата стъпка на изхода | Колко изхода са включени и какво е централното им разстояние? |
| Форма с една или много кухини | Частите, оформени в една форма, се затварят | Части за формоване, размер на матрицата, охлаждащ баланс и подрязване | Колко продаваеми части трябва да произведе едно мероприятие? |
| Единични или многослойни | Материални слоеве в стената на детайла | Екструдери, архитектура на матрицата, обработка на материали и контрол на процеса | Кои материали и структура на слоя са включени в офертата? |
TheR&B лист с данни за совалка за непрекъснато екструдиране, например, изброява главите с една и няколко части отделно от конфигурациите на скоби с една или две станции. Многофункционалната инструментална екипировка е един изходен лост; втора станция за формовка е друга. Едно предложение може да използва лост или да комбинира и двете, така че офертата трябва да идентифицира всеки отделно.
Терминологията също се променя в зависимост от региона. Купувачите могат да търсят aдвойна станция раздувна машина, машина за раздувно формоване с две станции, машина за издухване на бутилки с две станцииилидвустранна совалка за издухване. Потвърдете физическата последователност, вместо да избирате само по име.
Оригинално сравнение: три сдвоени размера на машина Kinggle
Следният анализ използва спецификации, публикувани на шест текущи продуктови страници на Kinggle. Всяка двойка има еднакъв номинален максимален капацитет на контейнера, което прави разликата в станцията по-лесна за виждане. Цифрите са каталожни справки, а не производствена гаранция за всяка бутилка, смола, щанцова глава или опционален пакет.
| Капацитет и модел | Станции | Публикуван изходен етикет | Капацитет на топене на HDPE | Размери на машината (Д×Ш×В) | Обикновен L×W плик* | Тегло | Сила на затягане |
|---|---|---|---|---|---|---|---|
| 2лKGB2L | Неженен | 600 бр/ч сух цикъл | 30 кг/ч | 3,1 × 1,7 × 2,5 m | 5,3 м² | 2,5 т | 40 kN |
| 2лKGB2D | Двойна | 600 × 2 бр/ч сух цикъл | 55 кг/ч | 3,1 × 2,2 × 2,5 m | 6,8 м² | 4,5 т | 40 kN |
| 5лKGB5L | Неженен | 500 бр/ч сух цикъл | 55 кг/ч | 3,1 × 2,2 × 2,5 m | 6,8 м² | 3,0 т | 65 kN |
| 5лKGB5D | Двойна | 500 × 2 бр/ч сух цикъл | 80 кг/ч | 3,2 × 2,2 × 2,5 m | 7,0 м² | 5,2 т | 65 kN |
| 15LKGB15L | Неженен | 450 бр/ч сух цикъл | 100 кг/ч | 4,5 × 2,2 × 2,8 m | 9,9 м² | 7,5 т | 165 kN |
| 15LKGB15D | Двойна | 450 × 2 бр/ч сух цикъл | 120 кг/ч | 4,8 × 2,9 × 2,8 m | 13,9 м² | 12,5 т | 165 kN |

Какво разкриват сдвоените данни
1. Броят на станциите не определя максималния размер на частта
Във всяка двойка Kinggle номиналният капацитет на контейнера и публикуваната сила на затягане остават същите: 2L и 40 kN, 5L и 65 kN или 15L и 165 kN. Втората станция променя производствената последователност; не превръща 5L платформа в 15L платформа.
Това разграничение има значение при избора на машина. Обемът на частта, проектираната площ, размерите на формата и необходимата скоба все още трябва да пасват на платформата. на КингълРъководство за избор на машина за издухванезапочва от контейнера, преди да изберете броя на станциите.
2. Двойките с двойна станция добавят капацитет на топене, но не с едно фиксирано съотношение
Публикуваният капацитет на топене на HDPE нараства от 30 на 55 kg/h при 2L двойка, от 55 на 80 kg/h при 5L двойка и от 100 на 120 kg/h при 15L двойка. Тези увеличения не са идентични и не трябва да се превръщат в универсален „умножител на двойна станция“.
Това е най-важният урок за капацитет в данните. Две станции могат да създадат повече възможности за формоване, но екструдерът все още трябва да доставя брутната маса на запарване. По-тежка бутилка, повече флаш, повече изходи на матрицата или по-кратък интервал на събития повишават търсенето на стопилка. Когато екструзията се превърне в пречка, добавянето на наличност на станция не може да го реши.
3. Теглото и инсталационният плик се увеличават различно в зависимост от размера
Преминаването от единичен към двоен модел повишава публикуваното тегло на машината от 2,5 до 4,5 тона при 2L, 3,0 до 5,2 тона при 5L и 7,5 до 12,5 тона при 15L. Изчислената L×W обвивка на машината се променя съответно от около 5,3 до 6,8 m², 6,8 до 7,0 m² и 9,9 до 13,9 m².
Поради това площта на пода не е безопасно описана като „почти същата“ или „два пъти по-голяма“. Резултатът зависи от платформата. Нито едно изчисление на обвивката на машината не е фабрично оформление: достъпът до обслужване, доставката на материали, охлаждащите колектори, контролните шкафове, разтоварването на части и манипулирането на матрицата все още се нуждаят от място. Използвайте Kinggle'sзахранване, въздух, вода и ръководство за оформлениепреди да замразите плана на сайта.
4. Етикетът за сух цикъл е сигнал за сравнение, а не обещание за доставка
Сухият цикъл записва движението на машината, без да доказва производствените условия на готовата част. Действителната производителност трябва да включва образуване на пара, време за продухване и изпускане, охлаждане, изхвърляне, подрязване, загуба на качество и планирани спирания. На дебела 15-литрова туба и на лека бутилка от 500 ml не може да се присвои еднаква производителност само защото работят на машина с еднакъв брой станции.
Изчислете продукцията от събитията на формоване и баланса на масата
Започнете с продукта и продължете назад. Не започвайте с умножаване на каталожен номер по часове на смяна.
Стъпка 1: дефинирайте необходимия добър резултат
Преобразувайте потвърденото търсене в добри части на час, като използвате планирани производствени часове, планирани смени и собствени предположения за наличност на завода. Поддържайте отделни сценариите на търсенето – база, сезонен пик и бъдещ растеж – така че излишният капацитет да е видим, а не скрит в една оптимистична цел.
Стъпка 2: измерване на едно пълно формоване
За предложената форма запишете броя на заготовките, образуваните части, брутната маса на заготовките, масата на готовата част, маршрута за бързо/повторно смилане, интервала на стабилно събитие и приетия качествен резултат. Събитие за формоване означава, че една матрица улавя материал за заготовки и произвежда своя набор от части.
Добри части/ч = събития на формоване/ч × части на събитие × приемлива фракция
Брутно търсене на стопилка (kg/h) = събития на формоване/h × брутна маса на заготовка за събитие (kg)
Приетата фракция трябва да идва от съгласуван опит или честно предположение за растенията. Брутната запарена маса включва материала, който влиза в процеса на формоване, а не само готовата бутилка. Ако светкавицата се шлайфа повторно, манипулирането и повторното й въвеждане все още засяга линията.
Стъпка 3: тествайте тесните места като един ред
Сравнете брутното търсене на стопилка с предложения екструдер под действителния материал. След това потвърдете охлаждането на формата, продухването с въздух, отстраняването на частта, подрязването, тестването за течове, транспортирането, опаковането и капацитета на мелницата. Най-ниската устойчива степен задава линейния изход.
За по-широка изходна логика на непрекъсната машина вижте Kinggle'sръководство за машина за непрекъснато раздуване. Ако частичното тегло или разпределението на стената се промени по време на изпитания за скорост, използвайтеръководство за програмиране parisonи проверете едни и същи местоположения на стените при всяко условие.
Коя конфигурация отговаря на производствения план?
Една станция обикновено е по-чистият списък, когато...
- проверено търсене отговаря на една станция за формовка с приемлив оперативен марж;
- смените на продуктите са чести или производствените серии са кратки;
- един комплект форми е за предпочитане поради бюджет, поддръжка или причини за валидиране;
- частта, матрицата или методът за премахване правят променливото оформление по-малко практично;
- фабричното пространство, достъпът до повдигане или автоматизацията надолу по веригата са ограничени;
- проектът навлиза на пазар, където търсенето все още не е доказано.
Двойната станция заслужава пълно проучване, когато...
- търсенето на стабилно повторение надвишава реалистичния изход на една станция;
- две съвпадащи станции за формовка могат да изпълняват повтарящ се процес;
- екструдерът и матрицата могат да осигурят необходимата обща скорост на топене;
- охлаждането оставя полезно време за редуваща се работа с формата;
- подрязването, тестването и обработката на материала могат да приемат увеличения поток;
- допълнителният обхват на формата, машината и полезността има защитимо бизнес обосновка.
Нито един списък не замества изпробване на продукта. Предотвратява често срещана грешка при доставка: третиране на втората станция като самостоятелен изходен аксесоар. Това е системно решение, което променя инструменталната екипировка, контролите, въвеждането в експлоатация и потока от части през фабриката.
Комуналните услуги и оборудването надолу по веригата могат да заличат предимството на станцията
Линия с двойна станция може да изпрати повече топлина в системата за охлаждане на формата и да създаде събития на формоване по-близо едно до друго. Сгъстеният въздух трябва да поддържа налягане и да доставя поток, когато линията го изисква, а не само на празен ход. Охлаждащата вода трябва да достигне и двете вериги на формата при стабилни условия. Електрическото разпределение, хидравличното охлаждане и средата на шкафа трябва да съответстват на крайната конструкция.
Не изчислявайте услугите на завода от сравнителната таблица. Някои настоящи уеб спецификации на Kinggle използват непоследователна типография на единици и средните стойности на енергията не описват идентичен тест на продукта. Поискайте специфичния за проекта помощен лист, електрически чертеж и общ чертеж за поръчаната конфигурация.
Проверявайте всеки процес след отваряне на формата
- Може ли оборудването за изнасяне да получава части от променливите станции?
- Може ли подрязването да се справи с действителната светкавица и геометрията на врата/дъното?
- Може ли тестерът за течове да инспектира всяка кухина при необходимата скорост на линията?
- Могат ли конвейерите да предотвратят сблъсък, натрупване и деформация на частите?
- Може ли мелницата и дръжката на пасатора да мигат, без да се дестабилизира пропорцията на повторно смилане?
- Могат ли операторите да достигнат безопасно до двете станции за одобрена проверка и работа по смяна?
Ако по-бързото движение създава нестабилна дебелина на стената, светкавица, изкривяване при охлаждане или повтарящи се аларми, свържетезапис за превантивна поддръжкас Kinggle'sHMI метод за отстраняване на неизправностипреди да скриете физическо затруднение с промени в рецептата.

Сравнете общата инсталирана цена, а не само цената на машината
Купувач, който търси цена на машина за производство на пластмасови бутилки, може да получи две оферти, които не са еквивалентни. Човек може да включва втория комплект форми, изваждане и тестване за течове; друг може да покаже само основната формовъчна машина. Следователно по-ниската основна цена може да опише по-малко пълна производствена клетка.
| Разходен слой | Въпрос за една станция | Въпрос с две станции |
|---|---|---|
| Машинна платформа | Кой екструдер, скоба, контроли и стандартни спомагателни устройства са включени? | Кое допълнително оборудване за каретка, скоба, продухване и контрол е включено? |
| Форми и матрица | Включени ли са една пълна форма и правилният пакет за изход на матрицата? | Включени ли са две съвпадащи станции за формовка и дали броят на главите и стъпката на изхода са идентични с плана на инструмента? |
| Фабрични услуги | Каква работа по захранване, въздух, вода и пода/товарене е необходима? | Могат ли съществуващите услуги да поддържат по-бързата последователност от събития при едновременно фабрично търсене? |
| Клетка надолу по веригата | Кои стъпки на изваждане, подрязване, тестване, транспортиране и смилане са ръчни или автоматични? | Може ли всеки етап надолу по веригата да приема части от редуващи се станции без натрупване? |
| Смяна и валидиране | Колко време отнема една промяна на формата и рецептата според процедурата на купувача? | Как се подравняват, квалифицират и възстановяват две станции след промяна на продукта? |
| Оперативен риск | Каква продукция се губи, ако станцията за единична форма спре? | Може ли всяка станция да бъде изолирана безопасно и какво се случва със споделената последователност на екструдиране? |
Едно полезно икономическо сравнение използва една и съща граница на проекта от двете страни. Включете формовъчна машина, форми, матрица, спомагателни устройства, монтаж, въвеждане в експлоатация, обучение и фабрични модификации. След това изчислете труда, комуналните услуги, планираната поддръжка, загубата при смяна, загубата на качество и времето на престой, като използвате собствените оперативни допускания на купувача.
Разходи за добра част = общи разходи за периода на сравнение ÷ приети части, произведени за същия период
Числителят и знаменателят трябва да използват един и същ времеви прозорец и обхват. Не поставяйте капитална цифра с двойна станция над изход от сух цикъл на една станция или сравнявайте автоматизирана двойна линия с базова единична машина, която изключва подрязване и тестване. Ако търсенето не може да използва добавената продукция, празният капацитет остава разход. Ако търсенето надхвърли капацитета на една станция, пропуснатото производство и извънредният труд също са разходи.
Цената все още е валидно ограничение за покупка, но тя принадлежи след техническата годност. Помолете Kinggle да идентифицира всеки включен компонент и всеки артикул, доставен от купувача, така че офертата да може да се сравнява ред по ред.
По-доброто RFQ разделя гарантираните условия от справките в каталога
Изпратете един и същ входен лист на всеки доставчик. В противен случай две цитати може да използват различни предположения и пак да изглеждат сравними.
| RFQ поле | Задължително въвеждане | Защо променя решението за станцията |
|---|---|---|
| Част | Чертеж или образец, максимални размери, гърло/завършек, дръжка, разделителна линия и изискване за изрязване | Определя прилягането на формата, движението и работата надолу по веригата |
| Материал | Точна степен на смола, цвят, добавки, план за повторно смилане/PCR и данни за доставчика | Променя поведението на стопилката, брутната производителност и охлаждането |
| Маса и стена | Готово тегло, брутна преценка на паризон/флаш, критични местоположения на стените и толеранс | Превръща целите на цикъла в търсене на топене и доказателство за качество |
| Търсене | Добри части на час, смяна, година и пиков сезон; SKU/план за смяна | Показва дали втората станция може да се поддържа продуктивно натоварена |
| Инструментална екипировка | Брой на станциите, изходи на матрицата, кухини, централно разстояние, набори от форми и охлаждащо оформление | Предотвратява „двойната станция“ да скрие различно предположение за глава или кухина |
| качество | Тегло, размери, стени, течове, падане, горно натоварване или други договорени тестове | Определя добра продукция вместо скорост на движение |
| Фабрика | Стандарт за мощност, условия въздух/вода, ограничения на пода и тавана, повдигащ път и оборудване надолу по веригата | Тества дали пълната клетка с две станции може да бъде инсталирана и поддържана |
Запишете тези елементи по време на опита за приемане
- Машина, матрица, матрица, смола и идентичност на рецептата.
- Стабилен интервал на формоване за всяка станция—не едно най-бързо събитие.
- Брутна парична маса, тегло на завършената част и маршрут на мигане.
- Приети части по кухина и станция през договорения прозорец за изпитване.
- Критични стени, размери и функционални резултати.
- Действителни въздушни, водни и електрически условия при демонстрирания товар.
- Запис на аларма, спиране и ръчна намеса по време на изпитването.
Този запис превръща „единична срещу двойна станция“ в решение, основано на продукта на купувача. Той също така осигурява базовата линия за пускане в експлоатация за бъдещо отстраняване на неизправности и превантивна поддръжка.
Често задавани въпроси
Кое е по-бързо: раздувна машина с една или две станции?
Машината с двойна станция има по-висок потенциал за производителност, тъй като две станции за формовка се редуват около споделена система за екструдиране. Действителната добра производителност все още зависи от капацитета на стопилка, броя на препарите, охлаждането, отстраняването на части, оборудването надолу по веригата и приетото качество.
Двустанционната машина за раздувно формоване удвоява ли производството?
Не автоматично. Публикуваните цифри за сух цикъл може да показват две редуващи се станции, но продаваемата продукция може да бъде ограничена от брутното търсене на стопилка, охлаждане, подрязване, тестване, спиране или отхвърляне. Проверете машината с действителния продукт и материал.
Машина с две станции същото ли е като машина с двойна глава?
Не. Броят на станциите описва позициите на формата и скобата. Броят на главите описва колко заготовки са екструдирани за формоване. Една машина може да комбинира две станции с един или няколко изхода за матрица.
Могат ли двете станции да работят с различни форми?
Не приемайте, че те могат да управляват несвързани продукти ефективно. Станциите споделят условията на екструдиране и процеса, така че масата на продукта, времето за препариране, охлаждането и работата надолу по веригата трябва да са съвместими. Потвърдете точното разположение по време на инженеринга.
Трябва ли да избера единична или двойна станция за 5L контейнери?
Обемът на контейнера идентифицира само платформата. Изберете броя на станциите от проверено търсене на добри части, тегло на продукта, дължина на цикъла, план за матрица и щанцова глава, налични комунални услуги, фабрично оформление и капацитет надолу по веригата.
Как трябва да се изчислява производителността на машината за формоване чрез раздуване?
Използвайте събития за формоване на час, умножени по части за събитие и приетата фракция. Проверете резултата спрямо брутното търсене на стопилка, охлаждане и всяка следваща стъпка. Не използвайте само сух цикъл като производствена продукция.
Каква информация е необходима за оферта от една срещу две станции?
Осигурете чертежа на детайла, степента на материала, завършената и брутната маса, изискванията за стена и качество, цел за добри части, SKU план, концепция за матрица и кухина, комунални услуги, оформление и оборудване надолу по веригата.