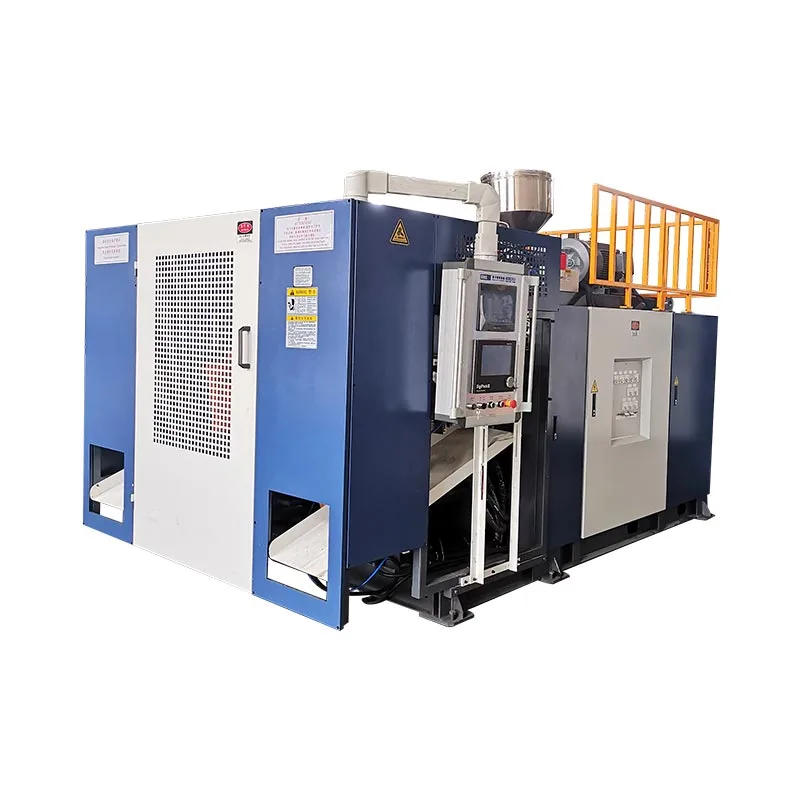
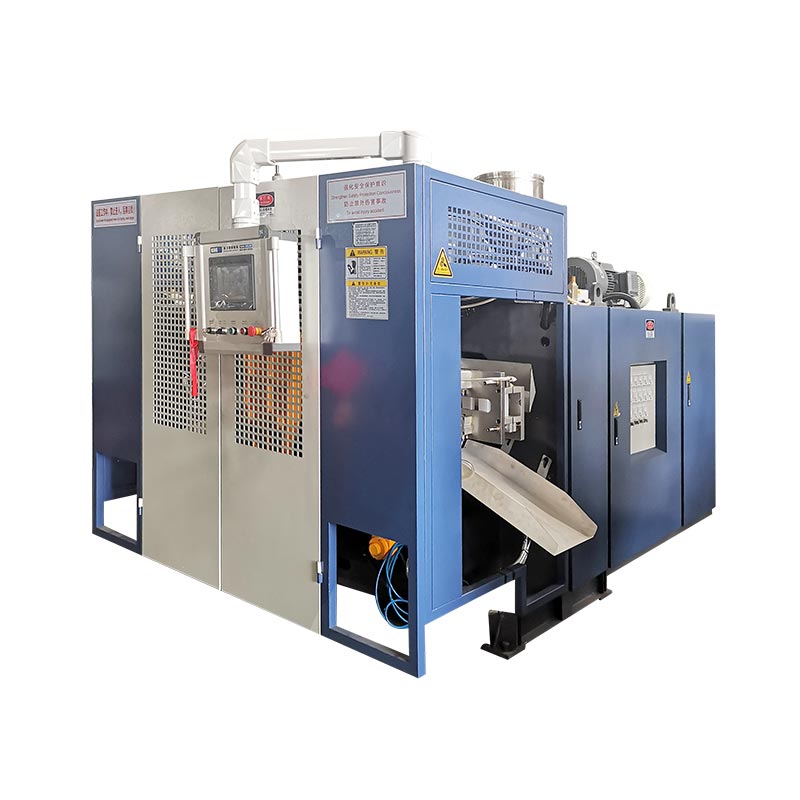
Конфигурирайте KGB110A от измерен продукт, а не само от името 160L. Запишете геометрията на частта, нетното тегло, стенната карта, смолата, облицовката и производствената цел. След това използвайте тези входни данни, за да проверите обвивката на формата, брутното търсене на паризон, възстановяването при екструдиране, изискването за скоби и фабричните помощни услуги.
160-литрова раздувна машина може да произвежда много различни продукти. Една куха пътна бариера има широка проектирана площ. Един понтон може да има дълги зони на изтегляне и изисквания за уплътняване. Панелът за маса може да бъде широк, но относително плитък. Едно име на модела не премахва тези разлики.
Най-полезната отправна точка често е обектът, който вече е на бюрото на купувача. Измерете го, претеглете го и маркирайте областите, които имат значение. Тази проба става връзката между дизайна на продукта, инструменталната екипировка, конфигурацията на машината и теста за приемане.

Примерният файл от шест страници, който трябва да управлява проекта
Чертеж на част с размери, общ размер, отвори, вложки и монтажни интерфейси.
Нетно тегло на частта, клас на материала, цвят, добавки и разрешено повторно смилане.
Карта на дебелините на стените с критични места и изисквания за изпитване на продукта.
Карта на изрязване, показваща горна светкавица, долна опашка, скрап от дръжка и други загуби.
Приета цел за изход, схема на смяна, автоматизация и работа надолу по веригата.
Фабрично захранване, въздух, вода, достъп, повдигане и налично клетъчно пространство.
Бележка за публикуваните данни:Текущото заглавие на страницата на Kinggle и текстът на приложението поставят KGB110A в клас 160L. Същата страница в момента показва 120 L в обобщената таблица и таблицата с максимален капацитет. Тази статия следва публикуваното позициониране на продукта 160L, но точният поръчан капацитет трябва да бъде потвърден в офертата и техническото споразумение.
Започнете с пробата на продукта, а не с етикета на каталога
Примерът ви казва къде решението на машината може да се провали. Външните му размери влияят на формата. Неговото тегло и гарнитура влияят на акумулатора. Широките му повърхности засягат проектираната площ. Дълбоките ъгли и дръжки влияят върху разпределението на стените. Поведението при охлаждане влияе върху времето на цикъла и отстраняването.
Обемът все още е полезен. Помага за поставянето на проекта в обща машинна гама. И все пак два продукта с еднакъв затворен обем може да се нуждаят от различни глави, скоби или отвори за матрица. Обемистият поплавък може да съдържа повече въздух, докато използва по-малко смола, отколкото плътен технически панел с локални ребра и дебели монтажни зони.
Не разчитайте на готовата част на конкурент като единствен източник. Ако е възможно, добавете оригиналния проектен файл и предвиденото изискване за производителност. Копирана проба може да включва дебелина на стената, която компенсира стара форма или процес. Повтарянето на тази стена без разбиране на нейната работа може да добави тежест, без да подобри производителността.
Кингъл е документиранпроцес на продажбазапочва със снимки на продукта, чертежи, тегло, размер и материал. Той също така изисква дебелина, мощност и изисквания за химическа устойчивост. Тази поръчка е практична, защото препоръката за машината следва доказателството за продукта.
Примерният файл трябва да има един номер на ревизия. Ако гърлото, дръжката, вложката или общата дължина се променят, актуализирайте файла, преди машината и формата да бъдат замразени. Това избягва проект, при който офертата отговаря на ранна проба, но производственият чертеж вече не отговаря на цитираната клетка.
Създайте примерно досие, което може да преживее инженерния преглед
Започнете с основни измервания. Запишете общата дължина, ширина и височина. Добавете диаметри на отворите, покритие на гърлото, размер на фланеца, хлабина на дръжката и позицията на всяка вложка. Маркирайте разделителната линия и видимите области на прищипване, ако пробата ги разкрива.
Претеглете целия продукт на калибрирана скала. След това отделете всички подвижни компоненти, които не са издухани. Капачка, тапа, метална вложка или пълнеж от пяна не трябва да се считат за формована пластмаса. Запишете метода за идентификация на материала, вместо да приемате полимера по външен вид.
Дебелината на стената се нуждае от карта на местоположението. Номерирайте точките на чертеж или снимка. Включете ъгли, раменни преходи, дръжки, основни контакти, монтажни зони и широки панели. Една средна дебелина скрива тънката област, която може да контролира производителността.
След това напишете тестовете на продукта. Поплавък, бариера за движение, мебелен панел и индустриален контейнер нямат едни и същи критерии за преминаване. Използвайте действителния чертеж на купувача, нормативно изискване или вътрешен тест. Не вземайте назаем тест за височина на падане, натоварване или теч от несвързан продукт.
| Примерни доказателства | Как да го запиша | Засегнато решение на машината |
|---|---|---|
| Обща геометрия | Чертеж с размери или проверен 3D файл | Обвивка на матрицата, централна линия, позиция на главата и път на отстраняване |
| Нетно формовано тегло | Тегло без отделно сглобени части | Начална точка за брутната паризонна маса |
| Стенно разпределение | Номерирани места с избрания метод на измерване | Профил на Парисън, разпределение на ударите и критерии за изпитване |
| Система от смола | Клас, доставчик, цвят, добавки и правило за повторно смилане | Пригодност на винта, скорост на топене и прозорец за обработка |
| Подстригване и светкавица | Очаква се горна част, долна част, дръжка и страничен скрап | Изискване на акумулатора и натоварване при повторно смилане |
| Функционални тестове | Наименуван метод, условие, размер на извадката и граница на преминаване | Дизайн на матрицата, охлаждане, стенни цели и FAT обхват |
| Приет изход | Добри части на час или смяна след проверка | Скорост на възстановяване, охлаждане, автоматизация и капацитет надолу по веригата |
Пробата е доказателство, а не пълна спецификация. Може да е остаряло, изкривено или абсорбирало химикали. Използвайте го, за да задавате по-добри въпроси, след което поставете одобрения чертеж и стандарт за изпитване над физическия образец в йерархията на документа.
Прочетете спецификацията на KGB110A като набор от проверки
TheПродуктова страница KGB110Aпубликува размер на машината 6,6 x 4,2 x 5,2 m и тегло на машината 22 t. Неговата секция за затягане включва 760 kN, 1100 x 1400 mm плоча и 1000 x 1400 mm максимална форма. Страницата дава също диапазон от 610 до 750 mm дебелина на формата.
За отваряне и движение страницата показва 600 до 1600 mm и 600 mm ход на движение. Тези числа се нуждаят от матрицата до тях. Полезният въпрос е дали цялата охладена част може да се освободи и да напусне матрицата с предвидения робот, вложки и облицовка, все още прикрепени.
Секцията за екструдиране включва 110 mm шнек, съотношение 25 L/D, 75 kW екструдерен двигател и четири нагревателни зони. Публикуваният капацитет на топене на HDPE е 160 до 200 kg/h. Този диапазон принадлежи към текста на HDPE на страницата. Не доказва същата скорост за друг материал или формулировка.
Главният раздел публикува 12(20) L капацитет на акумулатора и 9(15) kg PE акумулатор тегло. Той също така посочва 450 (600) mm максимален диаметър на щифта. Стойностите в скоби могат да отразяват избора на конфигурация, но страницата не дефинира правилото. Предложението трябва да посочва избраната глава, инструментална екипировка и смола.
Страницата описва стандартния модел с контролер за дебелина MOOG 100, ръка на робот и система за издухване отдолу. Това са публикувани изявления на първа страна. Офертата все пак трябва да наименува всеки доставен артикул, неговия интерфейс и всяка специфична за проекта промяна.
Фабрични показания:не копирайте таблицата в поръчка за покупка без нейните въпроси. Поставете измерването на пробата, чертежа на матрицата или изчислението на полезността до всяка спецификация, която трябва да задоволи.
Преведете формата на продукта в пространство за поставяне и отстраняване на формата
Чертежът на продукта се превръща в калъп само след добавяне на стратегия за свиване, стомана с кухини, охлаждане, отщипване, вентилационни отвори, инструменти за гърловина и монтаж. Полученият монтаж може да бъде много по-голям от продукта. Част, която изглежда удобна в рамките на ограничение от 1000 x 1400 mm, може да стане стегната, след като се добавят връзки и подвижни устройства.
Проверете отделно ширината, височината и монтираната дебелина. Използвайте целия комплект, включително опорни плочи и адаптери. Потвърдете шаблона за монтаж спрямо референтната плоча 1100 x 1400 mm. Покажете водните, хидравличните, пневматичните и електрическите връзки в техните монтирани позиции.
Отварянето на пространството е проблем с движението. Панелът за маса може да се нуждае от изчистване на дълбоки ребра. Преградата може да напусне кухината под ъгъл. Понтонът може да остане гъвкав, докато е горещ и може да се нуждае от опора по време на изнасяне. Захващането на робота и въртенето на частта се нуждаят от собствена обвивка.
Планирайте маршрута за смяна на формата едновременно. Страницата KGB110A дава тегло на машината от 22 t, но не публикува допустимото тегло на формата. Попитайте Kinggle за крайната граница на теглото на матрицата, точките на повдигане и чертежа на общото разположение. След това проверете крана на завода, височината на куката и подхода.
Охлаждането на формата може да контролира целия цикъл. Големите повърхности се нуждаят от балансирани вериги, докато дебелите елементи може да изискват фокусирано охлаждане. Theводач за форми за екструдиране чрез раздуванеобхваща по-подробно планирането на прищипване, вентилиране и верига.
Изчислете брутното търсене на паризон, преди да изберете главата
Акумулаторът трябва да достави целия материал, който напуска матрицата по време на едно формоване. Теглото на готовия продукт е само една част. Главата също така подава флаш, опашки, скрап от дръжка и всякакъв материал, който процесът на подрязване премахва.
Брутна парична маса = нетен формован продукт + флаш и подстригване + документиран технологичен припуск
Използвайте измерени или получени от матрицата стойности. Няма универсален процент брак за поплавъци, бариери, мебели и технически части.
Kinggle публикува 9(15) kg като PE линия за акумулаторно тегло за KGB110A. Отнасяйте се към него като към справка за главата и материала, а не като към капацитета на готовия продукт. Степента на PE, температурата на топене, рециклираното съдържание и настройката на матрицата могат да променят полезното поведение. Друга смола изисква собствен преглед.
Дължината на паризона има значение за масата. Дългата заготовка може да провисне или да се разтегне, преди матрицата да се затвори. Широката матрица може да намали необходимото теглене около продукта, но може да промени изискванията за глава и инструменти. Запишете размера на матрицата, програмираната междина, времето за екструдиране и позицията на заготовката по време на опита.
Брутното търсене също влияе върху повторното смилане. Тежката светкавица може да пасне на акумулатора, докато създава голям поток от скрап. Гранулаторът, системата за транспортиране и смесване трябва да се поддържат. Ако повторно смилане се върне към продукта, неговият процент и контролите за замърсяване принадлежат към одобрената формула.
Оставете контролния диапазон за корекция на профила. Глава, движеща се по своя практичен ръб, може да има малко място за по-дебели ъгли или по-дълъг ръб. Опитът трябва да покаже стабилна брутна маса, приемлива възглавница и повтарящо се поставяне на паризон върху определен прозорец за проби.
Превърнете стенната карта в контролиран профил на паризон
Стенната карта показва къде продуктът се нуждае от материал. Профилът на заготовката казва кога празнината на матрицата трябва да се промени, когато заготовката напусне главата. Свързването на тези два записа е по-полезно от копирането на профил от друга част.
Номерирайте местата на стената върху примерния чертеж. След всеки опит изрежете или измерете същите места в същия ред. Запишете теглото на частта и ревизията на профила с всяка група. Ако няколко настройки се променят наведнъж, отборът губи причината за резултата.
Страницата KGB110A посочва контролер за дебелина MOOG 100. АРъководство на Moog DigiPack III, хоствано от Kinggleобяснява метод на контролер, който съхранява файлове на продукта и свързва програмираната дебелина на стената с позицията на машината. Това е полезно доказателство за процеса, но не идентифицира точния интерфейс на контролера, доставен на всеки KGB110A.
Един профил не може да поправи всеки дефект. Геометрията на матрицата и дорника, центрирането на главата, температурата на стопилката, набъбването и времето на матрицата все още имат значение. Ако заготовката влезе във формата извън центъра, добавянето на материал може да скрие симптома, като същевременно увеличи теглото.
След като частта премине, запазете цялата рецепта. Включете материал, цвят, температури, настройка на изстрела, профилен файл, издухване, охлаждане и ревизия на формата. Theръководство за програмиране parisonосигурява по-пълна последователност на настройка.
Съпоставете възстановяването при екструдиране с охлаждането и приетия изход
Обществената таблица изброява 160 до 200 kg/h като диапазон на капацитет на топене KGB110A HDPE. Производственият въпрос е дали избраният винт може да напълни отново акумулатора преди следващия изстрел, като същевременно поддържа стабилно качество на стопилката. Максималната ставка за брошура не може да отговори на това сама по себе си.
Изчислете брутното почасово търсене от цялата част. Използвайте планираните събития за формоване на час и активни изходи. След това сравнете резултата с тестваната скорост на топене за действителната смола, цвят и състояние на повторно смилане.
Брутно търсене на материал, kg/h = брутна маса на заготовка x събития на формоване на час x активни заготовки за събитие
Страницата KGB110A изброява 320 бр/ч, но го обозначава като сух цикъл. Сухият цикъл е справка за движението на машината. Изходът на продукта включва възстановяване на акумулатора, образуване на пара, продухване, охлаждане, изпускане, отваряне, изваждане, подрязване и загуби на качество.
Големите части често прекарват голяма част от цикъла за охлаждане. Това време може да позволи на екструдера да напълни отново главата. Ако по-доброто охлаждане на матрицата съкрати цикъла, необходимата скорост на топене се повишава. Следователно оптимизирането на цикъла трябва да проверява възстановяването и качеството на стените, а не само температурата на формата.
Докладвайте приетите части на час след договорените проверки. Съхранявайте сухия цикъл, брутните цикли, отхвърлянията и спиранията в отделни колони. Theръководство за оптимизиране на времето на цикълапоказва как да изградите поетапен времеви бюджет.
Проверете 760 kN спрямо проектираната площ и налягането на процеса
Kinggle публикува сила на затягане от 760 kN за KGB110A. Това число става полезно само в допълнение към проектираната площ на кухината и договореното вътрешно налягане. Проектираната област е силуетът на кухината върху разделителната равнина. Това не е обем или повърхност на контейнера.
Широка преграда или плот може да създаде значително разделящо натоварване, дори когато е плитко. Една дълбока, но тясна плувка може да се държи различно. Оформленията с много кухини или много части увеличават общата проектирана площ, виждана от скобата.
На продуктовата страница е посочено налягане на удар от 0,8 MPa. Използвайте действителния производствен прозорец в изчислението. Вентилацията на матрицата, температурата на стопилката, детайлите на повърхността и дебелината на стената могат да променят необходимото налягане. Фабричният тест трябва да записва зададеното налягане и наличното входно налягане на машината.
Светкавичното състояние е полезно доказателство. Нарастващата светкавица може да сочи към прекомерна сила на разделяне, износени зони на прищипване, проблеми с подравняването или излишен материал. Не коригирайте всеки проблем със светкавицата чрез увеличаване на силата на затягане. Огледайте формата и обработете заедно.
Доставчикът на машината и доставчикът на форми трябва да одобрят едно изчисление. Поставете проектираната площ, налягането на процеса, изискването за скоба и предполагаемия фактор в техническия файл. Това предотвратява две отделни одобрения, които разчитат на различни предположения.
Проверете отново изчислението, ако оформлението на кухината се промени. Добавянето на втора част, преместването на разделителната линия или уголемяването на панел може да промени прожектираната област. Вложките и страничните действия също могат да променят реакцията на формата. Крайният чертеж на матрицата, а не ранна скица на продукт, трябва да затвори тази проверка.
Дефинирайте материалните слоеве, вместо да разчитате на характерна фраза
Страницата KGB110A казва, че платформата може да предостави еднослойни продукти и може също да конструира двуслойни или многослойни структури. Същата публична таблица със спецификации изброява един 110 mm винт и един 75 kW екструдерен двигател. Ето защо един многослоен проект се нуждае от чертеж на конфигурация извън стандартната таблица.
Започнете с причината за продукта за друг слой. Това може да е цветно разположение, рециклиран основен материал или функционална бариера. Посочете материала във всеки слой и целевото съотношение. Проверете съвместимостта, температурите на обработка и разрешените вариации.
След това поискайте диаграмата на пътя на топене. Той трябва да идентифицира всеки екструдер, адаптер, главен канал и контролна точка. Предложението трябва също така да показва размерите на двигателя, топлинните натоварвания, обработката на материалите и ревизираната обща полезност. Общият „многослоен“ етикет не дефинира това оборудване.
Работата по смяна расте с всеки материален път. Обемът на продухване, достъпът за почистване, последователността на цветовете и отделянето на скрап влияят върху времето за работа. Ако продуктът не се нуждае от няколко слоя, допълнителната система може да добави работа, без да създава стойност за купувача.
Еднослойна посока
Използвайте един дефиниран поток от смола, когато характеристиките на продукта, цвета и плана за рециклиране могат да бъдат изпълнени с една стенна структура.
Многопластова посока
Поискайте специфична за проекта конфигурация на коекструзия, когато всеки слой има документирана функция и диапазон на приемане.
на Кингълмногослоен водач за коекструзияобяснява ролите на слоевете и въпросите, които принадлежат към RFQ.
Планирайте цялата клетка около 22 t машина
Публикуваните размери на машината са 6,6 x 4,2 x 5,2 m. Теглото на машината е 22 т. Тези стойности започват плана на завода. Те не включват сервизно пространство, стълби, обработка на матрици, оборудване за смола, компресор, охладителна система, довършителни работи за изнасяне или надолу по веригата.
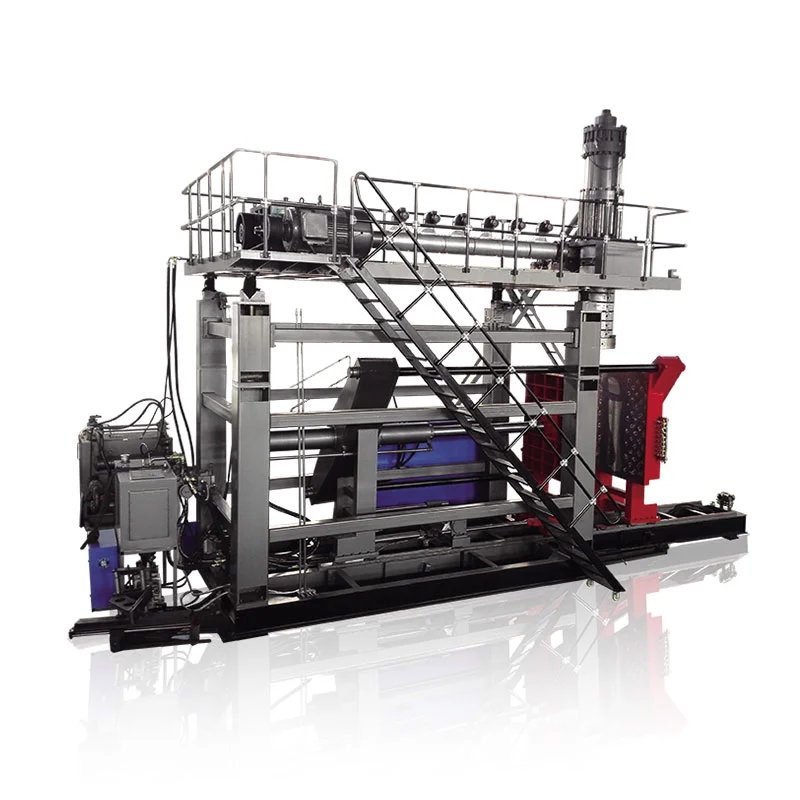
Първо проверете вертикалния път. Сградата се нуждае от достатъчно височина за машината, достъп до платформата и планирано повдигане. Маркирайте маршрута за главата на матрицата и компонентите на екструдера, ако поддръжката изисква отстраняване отгоре. Потвърдете капацитета на крана и обхвата на куката от крайния чертеж.
Страницата KGB110A публикува 0,3 MPa и 120 L/min за охлаждаща вода. Проектният лист също така се нуждае от температура на входа, граница на връщане, качество на водата, филтриране и обхват на веригата. Номер на потока без температура не може да оразмери охладителната система.
За сгъстен въздух страницата изброява 0,8 MPa и 1,8 m³/min. Потвърдете пиково и средно търсене, размер на приемника, точка на оросяване, филтриране и размер на връзката. Големите раздухвания могат да намалят налягането, когато хедерът е с малък размер.
Страницата обозначава 52 до 60 kW като средна консумация на енергия. Тъй като kW е мощност, третирайте това като публикувана справка за работна мощност. Не го превръщайте в kWh на част.EUROMAP 46.2свързва свързаното с продукта измерване на енергията към дадена машина, форма и продукт при стабилни условия.
Theфабрично помощно ръководствообхваща електрически граници, въздух, вода, строителни работи и достъп. Използвайте окончателния чертеж на общото разположение, а не публичния плик за одобрение на монтажа.

Докажете конфигурацията с проследим тест на продукта
Фабричната проба трябва да пресъздаде работата на продукта, описана в примерния файл. Трябва да присъстват одобрената форма, смола и основните опции. Ако се използва заместител, запишете разликата и съответно ограничете заключенията.
Планирайте примерната последователност преди стартиране. Номерирайте частите в реда на формоване. Определете кога започва стабилното производство и колко дълго продължава прозорецът на измерване. EUROMAP 46.2 изисква стабилни условия на машината за своя свързан с продукта енергиен метод и документира качеството на продукта като част от тестовия контекст.
- Идентифицирайте конфигурацията.Запишете сериен номер на машината, опция за глава, инструменти за матрица, ревизия на формата, контролер и инсталирана автоматизация.
- Проверете формулировката.Запишете степента на смола, доставчика, цвета, добавките и съдържанието на повторно смилане от действителния пробен материал.
- Уловете рецептата.Запазете температури, настройки за изстрел, профил на стена, настройки за издухване, условия на охлаждане и време за автоматизация.
- Затворете масовия баланс.Претеглете продукта, всяка струя за подстригване и целия брутен удар. Сравнете го с цитираната основа на главата.
- Измерете стенната карта.Използвайте номерираните места и договорения метод. Дръжте показанията свързани с всеки номер на пробата.
- Изпълнете функционални проверки.Прилагайте само специфичните за продукта тестове и ограничения, записани в одобреното изискване.
- Пребройте изхода честно.Отделен сух цикъл, брутни цикли, приети части, откази и спирания през договорения период.
- Помощни програми за запис.Измервайте мощността, въздуха и водата на определени граници, докато се произвежда приетият продукт.
- Затворете отворените елементи.Дайте на всяко отклонение собственик, коригиращо действие, изискване за доказателство и краен срок.
Не избирайте само най-добрата част за доклада. Поддържайте последователност, която показва вариация. Ако рецептата се промени, започнете нова група проби. Това разделя развитието на процеса от доказателствата за приемане.
Съгласете инструментите за измерване преди теста. Запишете разделителната способност на мащаба, метода на дебелината и състоянието на калибриране, когато те влияят на резултата. Използвайте същите инструменти за примерната последователност. Ако купувачът и доставчикът измерват с различни методи, сравнете тези методи, преди да решите, че частите не съвпадат.
Неуспешният резултат се нуждае от контекст. Съхранявайте съответните настройки, хронологията на алармите, номера на пробата и записа на проверката. Коригирана част може да докаже ремонта, но не трябва да изтрива по-ранното отклонение. Тази история помага на екипа да реши дали корекцията е стабилна или временна.
Съхранявайте необработени данни, снимки, експортирани рецепти и подписани резюмета заедно. Theръководство за фабричен тест за приеманепредоставя по-широк протокол за проверка на машини, продукти и документи.
Използвайте четири врати, за да решите дали KGB110A пасва
KGB110A принадлежи към краткия списък, когато се затворят четири врати за доказателства. Първо, формата пасва на плочата, обвивката, диапазона на дебелината и движението. Второ, избраната глава може да осигури брутния паризон с полезен контролен обхват. Трето, възстановяването чрез екструдиране поддържа целевия цикъл с действителния материал. Четвърто, фабриката може да достави необходимите комунални услуги и обработка.
Етикет 160L не може да замени никоя врата. Дългата част може да не премине проверката на формата. Тежка част може да се провали при проверката на удара. Кратък цикъл може да не успее при проверката за възстановяване. Фабрика с ограничена височина може да не премине проверката за инсталиране.
Преместете се надолу в диапазона на машината, когато продуктът и формата са много по-малки и по-голямата платформа не добавя полезен капацитет. Преместете се нагоре или поискайте друга конфигурация, когато брутният изстрел, пространството за матрицата или търсенето на скоби надхвърлят доказания диапазон. TheKGB100B 120L ръководствоосигурява прилежащите инженерни проверки от по-нисък диапазон.
Завършете избора с подписана матрица на изискванията. Всеки ред трябва да посочва входа на купувача, предложената конфигурация и доказателствата, които ще докажат съответствие. Неизвестните елементи трябва да останат отворени, вместо да бъдат заменени с предположение за брошура.
Тогава моделът на машината е резултат от файла на продукта. Тази поръчка дава на дизайнера на формата, производителя на машини и купувача един набор от факти, от които да работят.
Често задавани въпроси
За какви продукти е предназначена машината за раздувно формоване KGB110A 160L?
Продуктовата страница на Kinggle изброява варели, мебели, поплавъци, понтони, играчки, авточасти и бариери за движение. Това са семейства приложения. Конкретният продукт все още се нуждае от проверки за прилягане на матрицата, брутна маса, изискване на скоби, материал, охлаждане и отстраняване.
Защо трябва да изпратя физическа проба, както и чертеж?
Чертежът определя одобрената геометрия, докато пробата помага на инженерния екип да провери теглото, разделителната линия, облицовката, разпределението на стените и манипулирането. Използвайте и двете, когато е възможно. Чертежът и писмените тестове трябва да контролират дали образецът се различава от текущия дизайн.
320 бр/ч ли е производствената мощност на KGB110A?
Не. Страницата KGB110A етикетира 320 бр/ч като сух цикъл. Приетата продукция трябва да включва екструзионно възстановяване, образуване на запарки, издухване, охлаждане, изваждане, подрязване, отхвърляне и преброени спирания с производствената форма и смолата.
Може ли 15 kg завършен PE детайл да работи с KGB110A?
Публичната таблица показва 9(15) kg като референтно тегло на PE акумулатор, а не капацитет на готов продукт. Брутната паризонна маса включва продукта и всички флаш или трим. Потвърдете избраната глава, основа на смола и оперативен марж, след което докажете резултата в теста на продукта.
Стандартният KGB110A произвежда ли многослойни продукти?
Описанието на продукта споменава еднослойни и многослойни решения, докато публичната таблица изброява един винтов и един екструдерен двигател. Многослойният проект се нуждае от отделен чертеж на пътя на топене, списък на екструдерите, конфигурация на главата, диапазон на съотношението на слоевете и ревизиран полезен лист.
Какво трябва да бъде включено в запитване за KGB110A?
Изпратете чертежа на продукта, примерни снимки, размери, нетно тегло, стенна карта, смола, оценка на облицовката, тестове за качество, приета целева продукция, данни за матрицата и фабрични помощни програми. След това Kinggle може да потвърди главата, пространството за матрицата, разположението на екструзията и плана за приемане.
Изпратете доказателство за продукта, а не само том
Споделете примерния файл, информацията за матрицата, изходната цел и условията на завода с Kinggle. Екипът на проекта може да използва тези факти, за да потвърди конфигурацията на KGB110A и да дефинира изпитание, базирано на продукта.
Поискайте преглед на конфигурацията на KGB110AИзточници и база за преглед
- Kinggle, 160L акумулираща машина за издухване, модел KGB110A. Продуктово позициониране, спецификации и заявени приложения, проверени на 15 септември 2026 г.
- Процес на продажба на Kinggle. Заявка за информация за продукта и заявен работен процес на проверка, проверени на 15 септември 2026 г.
- Ръководство с инструкции за Moog DigiPack III, хоствано от Kinggle. Съхранени продуктови файлове и програмиран контрол на дебелината на стените за акумулаторни или непрекъснати машини.
- EUROMAP 46.2, Екструзионно раздувни машини, Определяне на свързаната с продукта консумация на енергия. Версия 1.0, януари 2014 г.
Редакционна бележка:Kinggle е производител и издател на това ръководство. Данните за продукта се представят като публикувана информация от първа страна. Подписаната спецификация на проекта и наблюдаваното изпитание трябва да контролират поръчаната машина.