HDPE или PP? Следвайте бутилката, а не полимерния етикет
Два хипотетични продуктови файла показват как изборът се променя, когато съдържанието, външният вид, тестовете и производствените доказателства се променят.
HDPE често е практическата отправна точка за непрозрачни домакински и химически бутилки. Класът на PP за формоване чрез раздуване може да остане в действие, когато бистротата, твърдостта или работната температура променят описанието. Нито един отговор не оцелява без точен клас и тестове на готовата бутилка.
Повечето сравнения на HDPE срещу полипропилен започват с диаграма на свойствата. Това помага при скрининга, но насърчава лош пряк път: третиране на две семейства полимери, сякаш всяко има една фиксирана плътност, поведение на потока, стойност на удара и прозорец за обработка.
Портфейлите на доставчиците говорят друго. Braskem публикува различни видове полиетилен и полипропилен за раздувно формоване за различни размери на опаковки и приложения. SABIC разделя опциите за HDPE хомополимер, HDPE съполимер и PP случаен съполимер на страницата си за материали на бутилките. Фамилията започва сравнението; не може да го завърши.
Двата файла по-долу са учебни случаи. Те не описват назовани клиенти на Kinggle или завършени фабрични изпитания.
Бутилката за перилен препарат започва с HDPE, след което го печели
- Кратка информация за продукта
- Малка непрозрачна бутилка с дръжка за домакинска течност.
- Приоритет на купувача
- Химическа съвместимост, ефективност при течове, цялост на дръжката и щипката, повторяемо подрязване и приемлив изход.
- Все още неизвестен
- Точно съдържание, условия на съхранение, затваряне, тегло, стенна карта, тестови граници и клас смола.
Съдържанието решава дали краткият списък е надежден
„Домакинска химия“ е твърде широко за одобрение. Собственикът на опаковката трябва да идентифицира съдържанието, концентрацията, времето за съхранение и температурния диапазон. SABIC посочва устойчивостта на удар, химическата устойчивост и устойчивостта на напукване в околната среда сред нуждите за избор на бутилки за нехранителни продукти. Това са въпроси за оценка и тест, а не общи обещания за всяка HDPE бутилка.
Дръжката и линията за прищипване превръщат данните в част от проблема
Стойността на формованата плака не може да покаже как мостът на ръкохватката се е разтегнал или дали заваръчният шев на опашката е разтопен. Чертежът на продукта идизайн на раздувна формаопределете къде паризонът пътува, щипе и охлажда. Измерванията на стените, резултатите от течовете и функционалните тестове принадлежат към листа с данни.
Непрозрачността премахва една причина да предпочитате PP
Не е необходимо тази бутилка да прилича на прозрачен PET. Консистенцията на цвета, покритието на повърхността и формата на панела на етикета все още имат значение, но високата прозрачност не е водеща. Подходящите видове HDPE за формоване чрез раздуване остават в краткия списък, докато екипът проверява по-строгите изисквания.
Бутилката има крайно гласуване
Посочената степен трябва да образува стабилна заготовка, да премине през предложената матрица и матрица, да подстриже правилно и да премине договорените проверки. Добрият външен вид със слаба щипка е неуспешно материално решение. Theръководство за дефектипомага за отделяне на смола, паризон, инструменти и охлаждащи доказателства по време на процеса.
Запазете подходящ клас за формоване чрез раздуване на HDPE като водещ кандидат. Не го пускайте, докато не бъдат съгласувани точното съдържание, документите за оценка и тестовете на готовата бутилка.
Защо това не е универсална победа от HDPE
Файл A премахна причината да се предпочита PP, запази рисковете, които все още имат значение, и прикрепи избора към тест с бутилка. Това е по-тясно от таблицата с предимствата и много по-полезно.
Доставчикът на смола притежава данни за класа
Стойностите за течливост, плътност, твърдост, удар, топлина и пукнатини при напрежение запазват методите и условията, отпечатани в изходния документ.
Собственикът на бутилката притежава сервизното описание
Тестовете за съдържание, затваряне, пълнене, съхранение, транспорт и приемане определят работата на опаковката.
Мухълът създава локални стени
Линията на разделяне, геометрията на прищипване, вентилационните отвори, охлаждането и пътя на изтегляне влияят върху формирането на материала.
Процесът свързва доказателствата
Резултатът се нуждае от име на машина, матрица, матрица, рецепта, материал и запис на проба.
Един и същ лист с данни може да подведе и двата екипа по проекта
Купувачът може да отвори два документа със смола, да огради по-високата стойност на удара и да обяви сравнението за завършено. Това работи само когато методът на изпитване, образецът, кондиционирането и единиците са сравними. Ръководството за HDPE на ExxonMobil например обозначава публикуваните стойности като типични, а не като граници на спецификациите. Портфолиото на Braskem поставя методите за тестване до колоните със свойства. Тези подробности са част от номера.
Файл A трябва да потърси доказателство за клас, свързано с излагане на химикали, напукване под въздействието на околната среда, устойчивост на удар и процес, след което да потвърди тези нужди върху бутилката. Файл B може да отдели повече време за мъгла, гланц, твърдост и топлинни условия. Нито един от екипите не трябва да популяризира твърдение на семейно ниво като „PP винаги е по-ясен“ или „HDPE винаги е по-здрав“ в изискване за покупка. Оценката на кандидата може да се придвижи напред, защото нейният документиран профил отговаря на заданието. Издържа само когато готовата опаковка издържи контролираните тестове.
Данните за потока се нуждаят от същата дисциплина. Скоростта на потока на стопилката и индексът на стопилка могат да бъдат докладвани при различни натоварвания и температури за различни полимери. Сравняването на отпечатаните числа без техните методи може да обърне предвиденото значение. Полезният въпрос за екипа на машината е по-директен: може ли този наименуван клас да формира и задържи необходимата заготовка върху предложената екструзионна глава, с повтарящ се цикъл и приемлива бутилка?
По-прозрачната бутилка за лична хигиена дава на PP причина да остане
- Кратка информация за продукта
- По-малка бутилка за лична хигиена, където купувачът иска да види продукта и да запази твърда форма на опаковката.
- Приоритет на купувача
- Визуален външен вид, качество на покритието, напасване на затварянето, условия на обслужване и стабилно формоване чрез екструдиране.
- Все още неизвестен
- Целева мъгла или яснота, стена, контакт с продукта, температура на пълнене, декорация, изискване за падане и степен.
„Изчистване“ трябва да се превърне в цел за приемане
Прозрачни, полупрозрачни и просто по-малко непрозрачни са различни очаквания. Портфолиото на Braskem включва класове PP произволни съполимери за прозрачни формовани чрез раздуване опаковки. Това прави PP надежден, но не гарантира външния вид на тази стена, цветен пакет, повърхност на матрицата и процес.
Липсващите сервизни условия могат да сложат край на случая
Краткото описание все още не посочва условията за пълнене и съхранение. Твърдението за устойчивост на топлина би било преждевременно. Доставчикът трябва да потвърди точните данни за класа и текущата декларация за предвидения контакт и регион. След това екипът на проекта тества формованата бутилка съгласно своя сервизен план.
По-ниската плътност не гарантира по-лека одобрена бутилка
Таблиците на доставчиците обикновено показват класове PP с по-ниска плътност от класовете HDPE. Това може да даде информация за ранните оценки на масата, но еднаквият обем на смолата не е еднаква производителност на бутилката. Коравина, удар, разпределение на стените, размери на покритието и тестове определят крайното тегло.
Старата рецепта за HDPE не може да одобри PP
Промяната на семейството на полимера може да промени потока, силата на топене, набъбването, изтеглянето, термичните настройки и охлаждането. Рецензираната от партньори работа по формирането на запори използва данни за процеса, включително набъбване, изтегляне и температура. Във фабриката висящата тръба е част от материалното решение.
Поддържайте подходящ клас за формоване чрез раздуване на PP за разработване на проби, тъй като външният вид му дава специфична за продукта причина да се конкурира. Запазете еталон от HDPE, докато не бъдат сравнени визуални, размерни и функционални доказателства.
Файловете не споделят победител
Файл A дава начално предимство на HDPE, тъй като съвместимостта и структурните доказателства задвижват непрозрачната бутилка. Файл B поддържа PP в спор, защото външният вид е част от работата. И двете остават условни, тъй като нито една от тях не е предоставила точен клас, пълни условия на обслужване или резултати от формовани части.
Тип продукт, намерение за външен вид, широка категория на съдържанието, тип процес и наличие на степени за формоване чрез раздуване в двете семейства.
Контролирано изчертаване, затваряне, точен клас и партида, условия на контакт, стени и цели за тегло, методи, изход и опитен запис.
Дори тестовите карти трябва да изглеждат различно
Изпитването на бутилка с детергент трябва да запази доказателства около дръжката, линията за прищипване, интерфейса на затваряне и всички тестове за експозиция или транспорт, изисквани от собственика на опаковката. Външният вид принадлежи на листа, но малкото козметично предпочитание не трябва да надделява над теча или функционалната повреда. Тестът за лична хигиена може да даде по-голяма тежест на визуалната последователност, качеството на покритието, декорацията и определената от купувача цел за яснота, като същевременно запази размерите и функционалните граници като неподлежащи на преговори.
Това разграничение засяга вземането на проби. Не изсипвайте бутилки от всяка станция и изход в една кутия. Маркирайте машината, ревизията на формата, партидата на материала, рецептата, станцията или изхода и времевата последователност. Измерете пробите след договорената стъпка за подрязване или довършване. Смесената средна стойност може да скрие слаб изход или отклонение на дебелината на стената, което става видимо само във времеви ред.
Записът на процеса трябва да показва действителните условия, а не само зададените точки. Запишете термичното състояние, настройките на екструзията и главата, ревизията на програмата за изпаряване, състоянието на охлаждащата вода, етапите на цикъла и всякаква ръчна намеса. Ако екипът промени основна настройка по време на сравнението, маркирайте времето и решете дали прозорецът за приемане да се рестартира. В противен случай резултатът може да комбинира два различни процеса, като същевременно представя една удобна средна стойност.
Процесът също се нуждае от правила за спиране. Кандидат, който не може да поддържа безопасна, контролируема част от избраното оборудване, не трябва да продължава просто да произвежда атрактивни проби. Кандидат, който се оформя гладко, но пропуска критичен за продукта тест, не печели, защото цикълът му изглежда спокоен. Това са инженерни решения, а не състезание за красота между материалите.
Цената влиза само след като приетата бутилка съществува
Цената на смолата за килограм е видима и лесна за сравнение. Освен това е непълна. Търговската единица е приета готова бутилка. Теглото на крайната част, скрапът от изрязване, загубата при стартиране, отхвърленият продукт, времето на цикъла, работата надолу по веригата и поведението при смяна - всички те влияят на използваемия резултат. Клас PP с по-ниска плътност може да позволи обещаваща оценка на теглото, но дизайнът може да се нуждае от различно разпределение на стените или маса, за да премине тестове за удар и работа. Кандидат за HDPE с по-ниска котирана цена все още може да загуби, ако необходимата бутилка не може да се произвежда постоянно.
Поддържайте изчислението прозрачно: използвайте действителното одобрено тегло на бутилката и наблюдавания приет добив за всеки кандидат, след това приложете текущите търговски входове, предоставени от купувача и източника на смола. Не превръщайте лабораторна собственост или каталожна стойност на машина в искане за спестяване. Сравнението става достоверно, когато снабдяването може да проследи всеки вход обратно до оферта, контролирана проба или опитен запис.
Каталогът на Kinggle очертава полезна граница
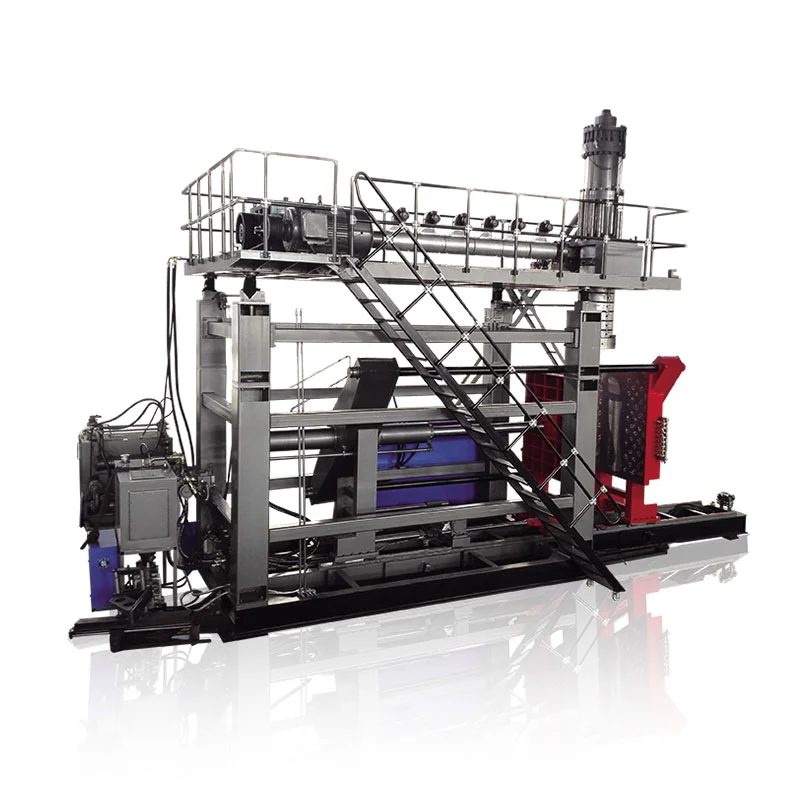
Актуални страници заKGB2L, KGB5L, KGB15LиKGB80Aизбройте PE и PP сред техните материални семейства. Техните редове за екструзионен капацитет са специално обозначени за HDPE.
Поддържа сеPE и PP са в обхвата на публикуваните материали на тези семейства машини.
Поддържа сеРеферентните 30, 55, 100 и 120 до 140 kg/h са обозначени като капацитет на топене на HDPE.
Не се поддържаТези цифри не могат да бъдат повторно етикетирани като проверена пропускателна способност на PP, продаваеми бутилки на час или гаранция за който и да е от учебните случаи.
Ако купувачът предложи PP, Kinggle се нуждае от данните за степента и краткото описание на продукта, преди да потвърди винта, главата, процеса и изхода. Ако купувачът предложи HDPE, kg/h все още не замества брутната паризонна маса, времето за охлаждане, броя на станциите или изходите и приетия добив. Theръководство за фабричен тест за приеманепоказва как да разделите тези числа по време на проверка.
Шест въпроса завършват срещата
Какви чертежи на продукта и затваряне се контролират и кои размери се проверяват след изрязване?
Какво ще съдържа бутилката и какви условия за пълнене, съхранение, транспорт и употреба се прилагат?
Кои точно класове HDPE и PP остават в процес на разглеждане, с текущите данни на доставчика?
Кой външен вид, тегло, стена, теч, падане, горно натоварване, въртящ момент или други граници определят приемането?
Коя машина, матрица, матрица, станция, изход и конфигурация надолу по веригата ще направи пробите?
Как изпитанието ще запази примерната идентичност, настройките, загубите и причината, поради която един кандидат напредва?
Полезният запис завършва с посочена оценка и ограничена причина. „HDPE е по-добър“ не е решение, което една фабрика може да възпроизведе.
Донесете бутилката и кода на класа
Изпратете на Kinggle чертежите на частите и затварянето, листовете с данни за смолата, съдържанието и условията на обслужване, целите за тегло и стени, тестове, продукция, цвят и план за повторно смилане, информация за формата и обхват надолу по веригата. Отговорът все още може да бъде HDPE или PP. Това поне ще бъде отговор на вашата бутилка.
Обсъдете изпитването на материала и машината