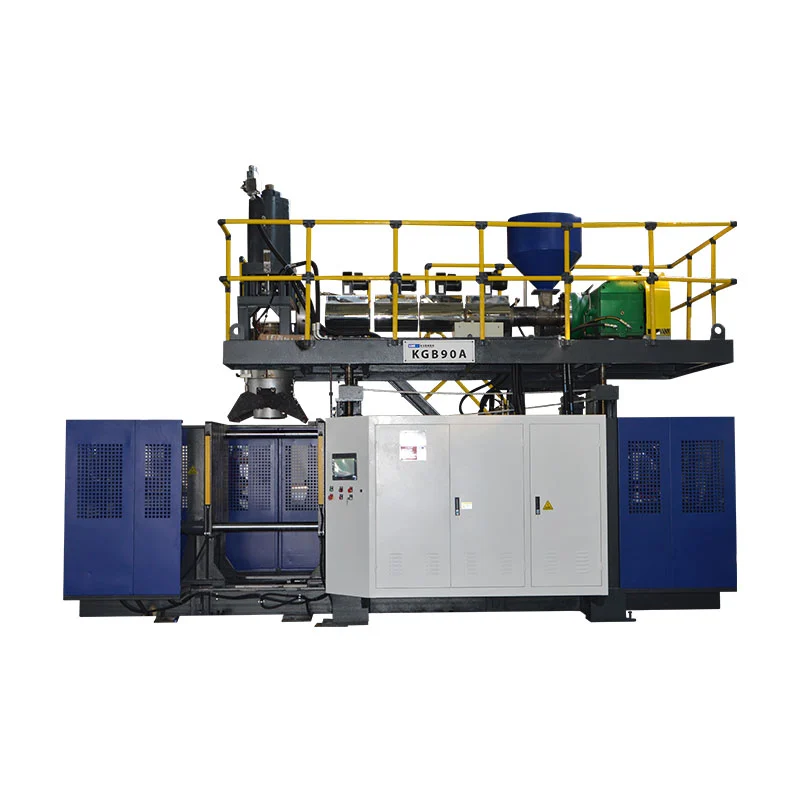
Програмирането на Parison променя междината на матрицата по време на екструдиране, така че материалът да се постави там, където готовата част има нужда от него. Добрият профил предпазва ъглите, дръжките, раменете и зоните на прищипване, без да прави целия контейнер по-тежък.

Какво всъщност контролира програмирането на парисън
При екструзионно раздувно формоване разтопената пластмаса напуска матрицата като тръба, наречена заготовка. Гравитацията, силата на топене, набъбването на матрицата, разтягането и геометрията на матрицата влияят върху това как тази тръба става част. Равномерната междина на матрицата рядко създава еднаква завършена стена, когато частта има рамена, ъгли, дръжка или дълбоко изтегляне.
Контролерът премества инструментите, за да направи избраните секции по-дебели или по-тънки. Целта е контролирано разпределение на материала: достатъчно материал в силно разтегнати или силно натоварени зони, с по-малко ненужно тегло в секции, които се оформят лесно.
| Действие в профила | Ефект на процеса | Какво да проверявам |
|---|---|---|
| Увеличете отварянето в избрани точки | Добавя материал към тази част от паризона | Тънки ъгли, корени на дръжките, рамене, дъно и зона на отщипване |
| Намалете отварянето в избрани точки | Намалява материала в тази част | Тежки прави стени, бавно охлаждащи зони и излишно тегло на частите |
| Преместете профила | Премества дебелите и тънките зони по протежение на запора | Дали програмирана зона се подравнява с планираната характеристика на частта |
| Скала общото тегло на профила | Променя пълния профил | Общо тегло и минимална стена, не само средната |
Полезният производствен запис съхранява профила на файла заедно с номера на формата, класа на смолата, цвета или състоянието на повторно смилане, температурната рецепта, размера на изстрела, времето за охлаждане и одобрените измервания на частите.
Непрекъснатите и акумулаторните системи използват различни препратки
На амашина за непрекъснато издухване, паризонът се формира непрекъснато. Профилът обикновено се синхронизира с времето или дължината на прехода. Стабилността на екструзията е от значение, тъй като промяната в изхода може да премести програмирана точка по детайла.
На анакумулаторна раздувна машина, стопилката се съхранява и избутва през матрицата. Профилът може да се привърже към позицията на акумулатора. Размерът на изстрела, консистенцията на пълнежа и калибрирането на трансдюсера стават част от проблема с дебелината на стената.

ОфициалниятMOOG DigiPack III ръководстводокументира приложения както за акумулатори, така и за непрекъснато екструдиране. Това не означава, че всяка машина Kinggle използва един и същ контролер. Потвърдете модела на контролера, капацитета на профила, задвижващия механизъм и инструментите в офертата за проекта.
Контролирана последователност от настройки
- Потвърдете правилната рецепта.Свържете формата, материала, матрицата и ревизията на продукта.
- Стабилизирайте стопилката.Оставете действителните температури да се установят и потвърдете последователното подаване и екструдиране.
- Проверете нулата и обхвата на инструмента.Проверете движението за залепване, изтичане или разместване.
- Задайте дължина и размер на удара.Заготовката трябва да достигне правилната позиция при затваряне на формата.
- Започнете с прост профил.Широките промени са по-лесни за диагностициране, отколкото много резки корекции.
- Формирайте няколко стабилни цикъла.Не съдете първата част след голяма промяна на процеса.
- Измервайте фиксирани местоположения.Запишете минимална стена, тегло на детайла, външен вид и функционални резултати.
- Сменяйте една област наведнъж.Запазете нова версия само след многократно подобрение.
Отстраняване на неизправности с дебелина на стената по симптом
| Симптом | Инспектирайте | Следваща стъпка |
|---|---|---|
| Тънко дъно или рамо | Позиция на профила, увисване, разтягане и време на издухване | Потвърдете подравняването, преди да добавите общо тегло |
| Едната страна е постоянно по-тънка | Центриране на матрицата, подравняване на формата, охлаждане и контакт с паризон | Коригирайте асиметричната физическа причина |
| Дебелината се движи от цикъл към цикъл | Температура на топене, производителност, размер на изстрела, обратна връзка и хидравлична стабилност | Стабилизирайте процеса преди редактиране на точки |
| Тежка стена, но слабо прищипване | Местоположение на материала, дизайн с отщипване и позиция на заготовка | Преместете материала в зоната на прищипване, вместо да повдигате тежестта на цялата част |
| Добро разпределение, но наднормено тегло | Цялостен мащаб и ненужно тежки участъци | Намалете измерваните стъпки, като същевременно защитите местата с минимални стени |
| Командата се променя, но част не | Задвижващ механизъм, клапан, окабеляване, калибриране или ограничение | Сравнете командата и обратната връзка, след това ескалирайте до поддръжка |
Фабричният изглед: повторяемостта е по-важна от една перфектна проба
Профилът е готов за производство само когато оцелее при нормални вариации, като топло рестартиране, промяна на партидата на материала, промяна на смяната и очаквания диапазон от условия на охлаждаща вода. Един добър контейнер доказва, че машината може да направи частта; стабилното изпълнение доказва, че процесът може да бъде управляван.
Преди приемане съгласувайте местата на измерване, количеството на пробата, функционалните тестове и одобрената редакция на рецептата. Защитете файла с базовата линия, като същевременно предоставяте на обучени оператори документиран маршрут за извършване и обръщане на контролирани корекции.
Ако се появи нестабилност на профила с аларми, несъгласие на позицията или промени в последователността, използвайтеHMI и ръководство за аларма. Купувачите, които все още определят оборудването, могат да започнат с Kinggle'sръководство за избор на машина.
Често задавани въпроси
Какво е parison програмиране?
Програмирането на Parison променя отварянето на междината на матрицата по време на екструдиране, така че различните секции на parison получават различни количества материал.
Може ли програмирането на parison да коригира всеки проблем с тънки стени?
Не. Не може надеждно да коригира неправилно подравняване на матрицата, нестабилно екструдиране, повредени инструменти, лошо охлаждане, неправилен дизайн на формата или неправилно функциониращ задвижващ механизъм.
Трябва ли първо да променя отделни точки или общо тегло?
Използвайте общо тегло само когато цялата част е постоянно лека или тежка. Използвайте локални точкови промени, когато измерванията показват повтарящ се проблем в конкретна област.
Защо профилът се движи отстрани?
Често срещаните причини включват промени в скоростта на екструдиране, дължината на заготовката, консистенцията на акумулатора, температурата на материала, забавяне на старта или калибриране на сензора.
От колко профилни точки се нуждае една машина?
Необходимият брой зависи от геометрията на детайла и конфигурацията на контролера. Повече точки не компенсират нестабилен процес.