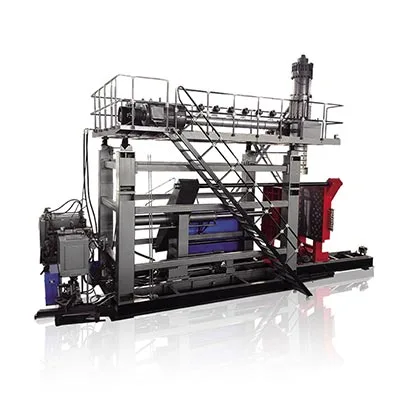
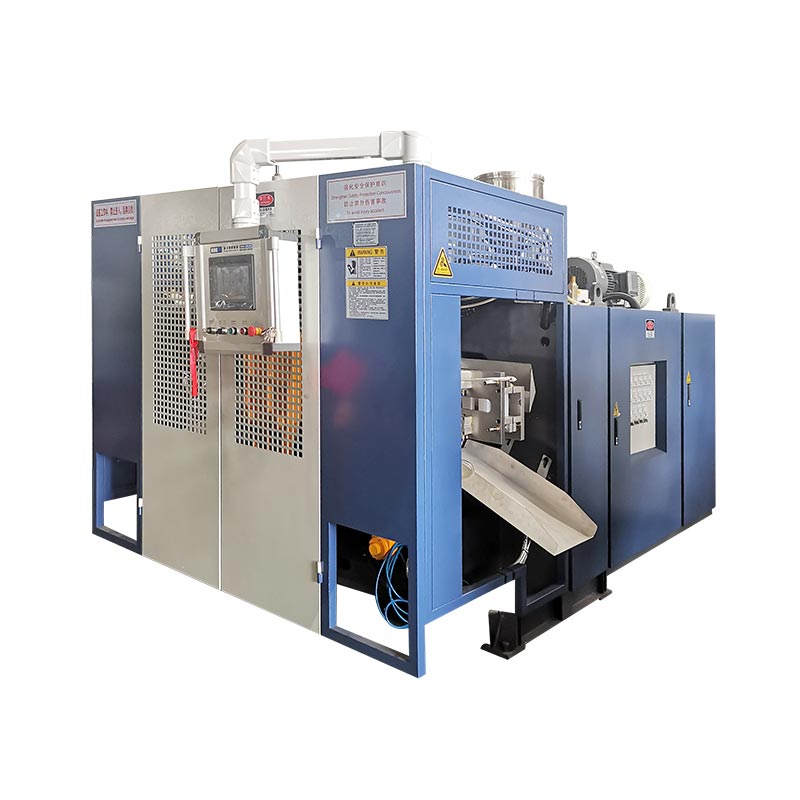
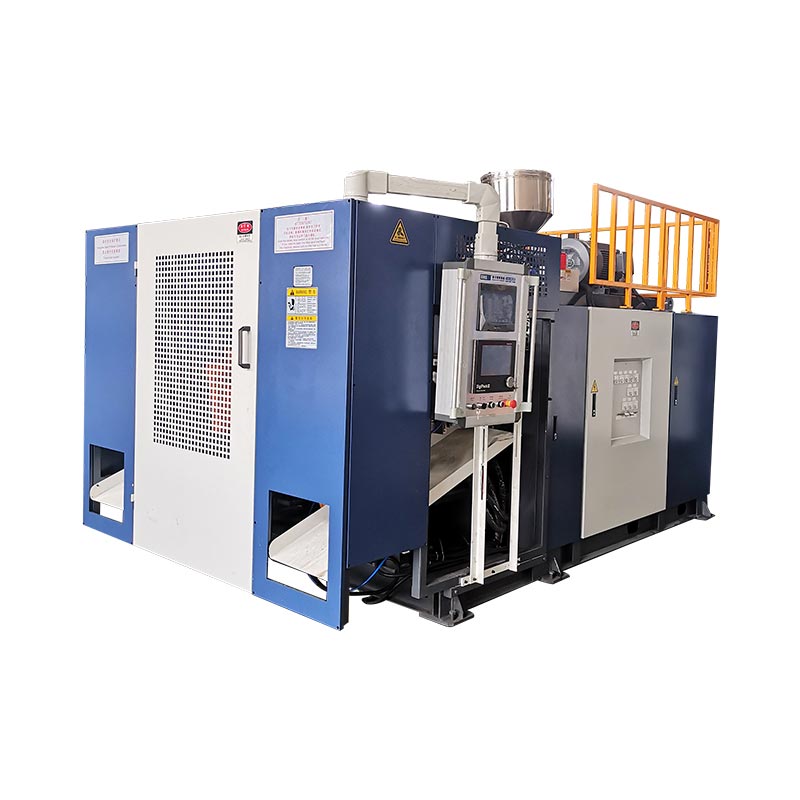
Две глави, две части и две кухини често принадлежат към една и съща производствена концепция, но те не са взаимозаменяеми термини. Правилното оформление започва с бутилката, стъпката на изхода, пространството за матрицата и брутното търсене на стопилка, а не целевия брой на главата.

Купувач, който поиска „машина за издухване на бутилки с четири кухини“, може да получи матрица с четири изхода, матрица с четири кухини и една или две станции за формовка. Друг купувач, който иска „машина за раздувно формоване с двойна глава“, може да има предвид само два района. Освен ако офертата не изброява всеки елемент, двете страни могат да обсъждат едно и също число, докато си представят различно оборудване.
Това ръководство разделя тези термини, използва настоящите спецификации на Kinggle 2L, 5L и 15L, за да покаже границите на размерите зад избора на глава и предоставя метод за баланс на масата за сравняване на концепции с една, две, три и четири глави, без да се измисля производствена продукция.
Първо, назовете четирите различни броя
Думатаглаватасе използва свободно на пазара. Глава за матрица за формоване чрез екструдиране с раздухване разпределя стопилката и оформя тръбната заготовка. Мултипаризонната щанцова глава има няколко изхода. След това формата се затваря около тези части и всяка кухина на матрицата образува част. Станцията е пълната позиция за формоване и затягане, която ги приема. Слоят е материален слой, създаден от системата за екструдиране и щанцова глава.
| Брой | Физически смисъл | Примерен въпрос на купувач | Не предполагайте |
|---|---|---|---|
| Изходи за щанцова глава | Отвори, от които излизат паризони на едно формовъчно събитие | Предложението е единично, двойно, тройно или четириглаво? | Че броят на търговските обекти гарантира същия брой приети бутилки |
| Парисънс | Тръбни дължини на стопилка, уловени от формата | Как теглото и времето ще бъдат балансирани между паризоните? | Това, че еднакво разположените изходи винаги доставят равни парчета |
| Кухини на мухъл | Формите на частите, формирани в една форма, се затварят | Формата прави ли една, две или четири части на събитие? | Този брой кухини описва броя на формовъчните станции |
| Станции | Пълни позиции за формоване и затягане, използвани от машината | Машината единична станция ли е или двойна станция? | Че втора станция е втора матрица |
| Слоеве | Материални слоеве през структурата на стената | Частта еднослойна или многослойна ли е? | Този „двоен слой“ означава двойна глава или двойна кухина |
Независимата литература за оборудване прави същото разграничение. TheR&B лист с данни за совалка за непрекъснато екструдиранеизброява конфигурациите на скоби с една или две станции отделно от конфигурациите с щанцова глава с множество изходи. Това разделяне е полезно във всеки RFQ: уточнете станции, изходи за матрици, кухини на матрицата и слоеве на различни линии.
Какво се променя, когато главата на матрицата получи изходи?
Машина за формоване чрез раздуване с много глави, много матрици или няколко заготовки създава паралелно няколко заготовки. Ако матрицата и процесът са проектирани да обхващат всяка част и да оформят една бутилка, броят на частите за формоване може да се увеличи. Печалбата е условна. Всеки изход се нуждае от пространство, поток от стопилка, контрол на температурата и съответно положение на кухината.
Тази диаграма е концептуална, а не чертеж на инструменти на Kinggle. Реалните изходни диаметри, стъпка, канали за поток и оформление на кухината зависят от бутилката и машината. „Две глави“, „три глави“ и „четири глави“ следователно са начални описания, а не пълни спецификации.
Повече глави разделят наличната ширина на формоване
Една голяма заготовка може да използва повече от наличната ширина на формата на машината. Когато няколко изхода споделят това пространство, ширината на бутилката, стъпката на кухината, позицията на гърлото, флаш джобът и охлаждащите връзки трябва да пасват един до друг. Формата също се нуждае от достатъчно стомана между кухините и достатъчно място за подрязване и отстраняване на части.
Повече глави увеличават общото необходимо топене за събитие
Ако една брутна заготовка тежи 0,10 kg, четири еквивалентни заготовки изискват 0,40 kg за формоване, преди да се вземе предвид каквато и да е разлика в техните действителни тегла. Примерът обяснява само аритметиката; това не е спецификация на бутилка Kinggle. Съкращаването на интервала между събитията повишава допълнително почасовото търсене на топене.
Повече глави създават повече позиции за контрол
Четири видими бутилки след отваряне на формата не доказват четири еквивалентни процеса. Един изход може да работи по-топъл, една част може да увисне по различен начин, кухина може да се охлади по-бавно или една позиция на подстригване може да остави допълнителна светлина. Следователно изходът от множество кухини трябва да се брои и проверява по позиция - не само като обща сума.
Оригинално сравнение: публикувани ограничения на главата на Kinggle по платформа на машината
Настоящите страници на Kinggle за непрекъснато екструдиране с раздувно формоване описват опционални конфигурации с две, три и четири глави на матрицата на няколко модела. Таблиците със спецификации публикуват точните размери за препратки с една и две глави. Те не публикуват тройна или четириглава стъпка за тези страници, така че тези оформления изискват проектно инженерство, а не екстраполация.
| Модел Kinggle | гара | Максимален капацитет на продукта | Макс. размер на формата (Ш×В) | Капацитет на топене на HDPE | Максимален диаметър на щифта с една глава | Публикувано централно разстояние на двойна глава | Максимален диаметър на щифта с двойна глава |
|---|---|---|---|---|---|---|---|
| KGB2L | Неженен | 2 л | 360 × 380 мм | 30 кг/ч | 90 мм | 130 мм | 60 мм |
| KGB2D | Двойна | 2 л | 360 × 380 мм | 55 кг/ч | 90 мм | 130 мм | 60 мм |
| KGB5L | Неженен | 5 л | 410 × 450 мм | 55 кг/ч | 150 мм | 150–180 мм | 80 мм |
| KGB5D | Двойна | 5 л | 410 × 450 мм | 80 кг/ч | 150 мм | 150–180 мм | 80 мм |
| KGB15L | Неженен | 15 л | 580 × 500 мм | 100 кг/ч | 220 мм | 240–280 мм | 150 мм |
| KGB15D | Двойна | 15 л | 580 × 550 mm | 120 кг/ч | 220 мм | 240–280 мм | 150 мм |
2L страниците на Kinggle също описват приложения от 50 ml до 2 L. Тази гама идентифицира продуктовото семейство; това не означава, че всеки контейнер от гамата е подходящ за всяка бройка. Една широка бутилка от 2L може да изисква един изход, докато няколко тесни бутилки могат да се поберат в концепция с множество кухини. Максималният обем сам по себе си не може да реши оформлението.


Какво разкриват данните на Kinggle за избора на глава
1. Броят на станциите и геометрията на главата са независими избори
В рамките на двойката 2L и моделите с една и две станции публикуват една и съща граница от 90 mm за единична глава, 130 mm централно разстояние за двойна глава и 60 mm граница за щифт с двойна глава. Двойките 5L и 15L следват същия модел в рамките на съответните си платформи. Втора станция променя начина, по който се редуват формите; не променя автоматично броя на изходите или стъпката на изхода.
2. Оформлението с двойна глава има по-малък диаметър на всеки изход
Всяка платформа публикува по-малък максимален диаметър на щанцовия щифт за референтния номер с двойна глава, отколкото за референтния номер с една глава: 60 срещу 90 mm при 2L, 80 срещу 150 mm при 5L и 150 срещу 220 mm при 15L. Това не предсказва диаметъра на готовата бутилка, но показва защо „добавяне на друга глава“ не е просто настройка за изход. Матрицата, заготовката и геометрията на бутилката се променят заедно.
3. По-големите платформи публикуват по-широки референции за отливки и изходни разстояния
Максималната референтна форма нараства от 360 × 380 mm при двойка 2L до 410 × 450 mm при двойка 5L и до 580 mm ширина при двойка 15L. Публикуваното централно разстояние на двойна глава нараства от 130 mm на 150–180 mm и след това на 240–280 mm. Тези цифри свързват избора на платформа с разстоянието между бутилките, а не само с номиналните литри.
4. Сдвоените модели с двойна станция публикуват по-голям капацитет на топене
Примерите с две станции публикуват по-висок капацитет на топене на HDPE от техните партньори с една станция: 55 спрямо 30 kg/h при 2L, 80 срещу 55 kg/h при 5L и 120 срещу 100 kg/h при 15L. Разликите нямат едно съотношение и не доказват изходен множител. Те показват защо системата за екструдиране принадлежи към същото изчисление като станциите и главите.
5. Претенциите с три и четири глави се нуждаят от чертеж, специфичен за продукта
Описанията на продуктите позволяват гъвкави 2/3/4 конфигурации с множество матрици, но техните таблици не посочват универсално централно разстояние с три или четири глави. Изобретяването на тези размери от реда с двойна глава би пренебрегнало ширината на бутилката, формовъчната стомана, стъпката, местоположението на гърлото и достъпа до обслужване. Правилният следващ документ е предложено оформление на главата и формата въз основа на чертежа на частта на купувача.
Изберете броя на главата от бутилката - не от желан множител
Фабричната оферта става по-надеждна, когато купувачът даде на доставчика пълна дефиниция на продукта. Започнете с най-широкия и най-тежък SKU, предназначен за предложената група инструменти. След това проверете дали по-малките продукти могат да споделят една и съща машина, без да налагат непрактичен компромис.
Ширина на бутилката и централно разстояние
Централното разстояние се измерва между централните линии на съседни изходни отвори. Тя трябва да съответства достатъчно точно на разположението на кухините, за да може всяка част да влезе в правилната позиция на формата. Ширината на тялото на бутилката е само една част от изискването. Покритието на врата, дръжката, флаш джобът, зоната за отщипване и стената на формата между кухините също заемат място.
Частично тегло и брутна паризонна маса
Теглото на готовата бутилка не е масата, която екструдерът трябва да доставя за всяко събитие. Брутният размер включва материала, заснет за бутилката плюс горната и долната светкавица и всеки друг изрязан материал. Умножете брутната маса на една позиция по всички активни позиции, след което сравнете общото със системата за екструдиране при планираната скорост на събитието.
Охлаждане и отстраняване
Повече кухини могат да създадат повече топлина за отстраняване във всяка затворена форма. Неравномерните водни пътища могат да направят една кухина бавна позиция. След като матрицата се отвори, клетката трябва да отдели, подстриже, тества и транспортира всяка част без сблъсъци или прекомерно натрупване. Една формовъчна машина може да завърши движението си, докато оборудването надолу по веригата вече е тясното място на производството.
SKU стратегия
Формата с голяма кухина може да подхожда на стабилно, тясно семейство бутилки. Може да е по-малко привлекателно, когато поръчките са кратки, дизайните се променят често или голям дял от SKU не могат да използват една и съща стъпка. Сравнете годишното търсене на добри части и времето за смяна по SKU. Не оразмерявайте всяка форма около един сезонен пик, освен ако останалата част от фабриката не може да използва този капацитет.
Изчислете реалистичен изход със събития, части и баланс на масата
Сухият цикъл на каталога и броят на главата не са достатъчни за прогнозиране на продаваеми бутилки. Използвайте две свързани изчисления: едно за приети части и едно за брутно търсене на стопилка.
Добри части на час = стабилни събития на формоване на час × образувани части на събитие × приета фракция
Брутно търсене на стопилка (kg/h) = стабилни събития на формоване на час × обща брутна маса на заготовка за събитие (kg)
Приетата част трябва да произтича от дефиницията на купувача за качество и договорено изпитание или предположение за честно планиране. Общата брутна маса на заготовките е сумата от всички заготовки, използвани в едно събитие. Ако четири изхода не доставят идентична маса, запишете четирите позиции отделно, преди да ги добавите.
Прозрачен хипотетичен пример
Да приемем, че предложено оформление с четири изхода образува четири бутилки на събитие. По време на стабилен опит - не сух цикъл - клетката завършва 300 формовъчни събития на час. Ако договорената приета фракция е 0,97, изчислената добра производителност е 300 × 4 × 0,97 = 1164 бутилки на час. Ако общата брутна маса на разтопяване за събитие е 0,44 kg, брутното търсене на стопилка е 300 × 0,44 = 132 kg/h.
Тези числа са само учебен пример и не са резултат от модел на Kinggle. Те демонстрират защо една машина с четири глави не е автоматично подходяща: предложеният екструдер ще се нуждае от проверен капацитет за материала и условията, докато охлаждането и всички стъпки надолу по веригата ще трябва да поддържат скоростта и качеството на събитието. Заменете измерените данни за проекта, преди да вземете решение за покупка.
на Кингълръководство за машина за непрекъснато раздуванеобяснява как се комбинират броят на станциите, кухините на матрицата и времето на цикъла. За планиране на инсталацията също проверете електрическите условия, условията на сгъстен въздух и охлаждането сРъководство за помощна машина за формоване чрез раздуване.
Фабрично въвеждане в експлоатация: квалифицирайте всеки изход и кухина като позиция
Комбинирана средна стойност може да скрие слаба позиция. Ако три бутилки преминат проверка на теглото и една е лека, средната им стойност може да изглежда приемлива, въпреки че една кухина е нестабилна. По време на фабричното приемане и стартиране, маркирайте всеки изход на матрицата и позиция на кухина и запазете тази идентичност чрез подрязване и проверка.
Установете базова линия за всяка позиция
- Идентифицирайте машината, матрицата, формата, партидата смола, рецептата и условията за използване.
- Събирайте части последователно от всяка позиция на изход/кухина.
- Запишете брутната паризонна маса, когато договореният метод за безопасно изпитване го позволява.
- Измерете крайното тегло и същите критични места на стената за всяка позиция.
- Проверете отщипването, покритието на гърлото, светкавицата, размерите, външния вид и ефективността на теча.
- Записване на интервал на събитие, откази, аларми, ръчна намеса и спирания надолу по веригата.
- Повторете, след като стабилните условия се възстановят след всяка одобрена корекция.
Променете един контролиран фактор наведнъж
Ако една част се различава, първо решете дали моделът следва изхода на матрицата, кухината, охладителната верига или позицията надолу по веригата. Координираният запис е по-полезен от коригирането на няколко HMI стойности наведнъж. на КингълHMI настройки и ръководство за алармапрепоръчва записване на доказателства преди промяна на рецепта.
Проверете разпределението на стените, а не само общото тегло
Две бутилки могат да тежат еднакво и пак да разпределят материала по различен начин. Сравнете дефинираните рамо, тяло, дръжка, основа и места за прищипване, където е уместно за частта. Ако проектът използва програмиран контрол на стената,ръководство за програмиране parisonосигурява структуриран метод за свързване на програмни точки към измерени региони.
Превърнете приетия опит в справка за поддръжка
Пазете одобрените данни за позицията, температурните условия, състоянието на почистване, водните условия и идентичността на инструментите. Когато една позиция по-късно се промени, поддръжката може да я сравни с първоначалната базова линия. Theконтролен списък за превантивна поддръжкаможе да включи тези наблюдения в рутинни проверки.
Често срещани комбинации - и какво всяко описание все още оставя отворено
| Кратко описание | Какво вероятно означава | Какво трябва да потвърди RFQ |
|---|---|---|
| Двуглава машина с две кухини | Две заготовки захранват две формовъчни кухини на формоване | Брой станции, стъпка на изхода, размер на матрицата, тегло на частите, капацитет на екструдиране и обхват надолу по веригата |
| Машина за издухване на бутилки с четири глави | Четири изхода на матрицата образуват паралелно четири паралела | Дали формата има четири съответстващи кухини, точната стъпка и дали всички SKU са подходящи |
| Машина с две станции и две глави | Две станции за формовка се редуват около система с матрица с два изхода | Брой комплекти форми, последователност на събитията, търсене на стопилка, метод на отстраняване и гарантирани условия на изпитване |
| Машина за издухване с четири кухини | Една затворена форма може да образува четири части | Разположение на изхода на матрицата, брой станции, баланс на кухината, охлаждане и приет изход |
| Двупластова, двуглава машина | Многослойна система може да захранва два изхода | Брой екструдери, структура на материала, съотношения на слоевете, маршрут на скрап, изходи, кухини и станции |
„Машина за производство на пластмасови бутилки“, „машина за издухване на бутилки от HDPE“, „машина за екструдиране на бутилки“, „раздувна машина с много матрици“ и „раздувна машина за екструдиране с множество заготовки“ могат да се появят при търсене на свързано оборудване. Една технически пълна спецификация трябва да остане разбираема дори когато тези маркетингови имена се променят.
Контролен списък за RFQ за проект за раздувно формоване с много глави
Изпратете един и същ продукт и фабрични данни на всеки доставчик. Помолете всяка оферта да отговаря в същия ред, като препратките към каталога са отделени от гаранциите за проекти.
| RFQ група | Информация за предоставяне | Необходим отговор на доставчика |
|---|---|---|
| Продукт | 2D/3D чертеж или проби, капацитет, максимални размери, гърло, дръжка, разделителна линия и геометрия на облицовката | Съвместима платформа на машината, ориентация, оформление на кухината и всякакви проблеми с дизайна |
| Материал | Точен клас смола, цвят/добавки, повторно смилане или PCR план и данни за доставчика | Предложен обхват на винт/екструзия, допускания за обработка и изискване за пробен материал |
| Масовост и качество | Готово тегло, приблизителна брутна заготовка/флаш, критични стени, размери и функционални тестове | Пробен метод, вземане на проби по позиция и дефиниция за приемане |
| Изход | Необходими са добри части на час, обем на смяна/година, смес от SKU и честота на смяна | Събития на час, части на събитие, приета приета фракция и изчисление на брутното стопяване |
| Инструментална екипировка | Съществуващи форми или предпочитана концепция за кухина | Брой изходни отвори, централно разстояние, обхват на матрицата, размер на матрицата, стъпка на кухината, набори от форми и дизайн на охлаждане |
| машина | Предпочитано ниво на автоматизация и фабрични ограничения | Брой станции, скоба, екструдер, контроли, изваждане и включени опции |
| Фабрика | Стандарт за мощност, условия въздух/вода, граници на околната среда, под, височина и път на повдигане | Полезен лист на проекта, общо разположение, фундаменти/натоварване и изисквания за освобождаване при обслужване |
| Надолу по течението | Подрязване, тестване за течове, транспортиране, етикетиране, опаковане и план за обработка на скрап | Капацитет и граница на интерфейса за всеки включен и доставен от купувача етап |
Не приемайте изходна линия без нейните тестови условия
Полезен документ за приемане посочва чертежа на бутилката, степента на материала, готовото и брутното тегло, активните изходи и кухини, условията на охлаждане на матрицата, стабилен прозорец на работа, тестове за качество, план за вземане на проби и включено оборудване надолу по веригата. Той записва приетите части по позиция. Без тези условия „pcs/h“ може да опише движение на машината, формовани части преди проверка или добре опаковани бутилки – три различни резултата.
Поискайте оформлението, преди да замразите поръчката за покупка
Окончателният чертеж трябва да показва централните линии на изхода на матрицата спрямо кухините на матрицата, границите на матрицата и плочата, щифтовете за издухване, метода за подрязване или премахване на повърхността, пътя за изваждане и хлабините за обслужване. За заявка на Kinggle с три или четири глави, този чертеж е мястото, където се потвърждава стъпката, специфична за проекта; не трябва да се прави извод от публикуваната двуглава таблица.
Често задавани въпроси
Какво представлява раздувна машина с много глави?
Машина за формоване с раздухване с много глави използва устройство с щанцова глава с няколко изхода, за да оформи няколко заготовки на едно събитие за формоване. Броят на изходящите отвори, централното разстояние и размерът на матрицата трябва да съответстват на оформлението на бутилката и кухината на формата.
Машината с две глави същата ли е като машината с две кухини?
Не. Двойната глава описва два изхода или заготовки; две кухини описват две форми на части в матрицата. Те обикновено се проектират като съвпадащо оформление от две части, но в офертата трябва да се посочват и двете поотделно.
Машина за формоване с раздухване с четири глави прави ли четири пъти повече бутилки?
Не автоматично. Той може да формира повече части на формоване, но действителната добра производителност зависи от стабилната скорост на събитието, общото брутно търсене на стопилка, баланса на изхода и кухината, охлаждането, подрязването, тестването и приетото качество.
Как се избира централното разстояние на щанцовата глава?
Централното разстояние се избира от предложената стъпка на кухината и оформлението на продукта. Ширината на бутилката, позицията на гърлото, флаш джобовете, формованата стомана, охлаждането, щифтовете за издухване, пространството за подрязване и премахване влияят върху крайния размер.
Може ли една машина да превключва между производство с една и няколко глави?
На подходящо проектирана платформа може да е възможна различна щанцова глава или разположение на инструментите, но това не трябва да се предполага. Потвърдете с доставчика механичното приспособяване, обхвата на екструзията, контролите, работата по смяната, съвместимостта на формата и изискванията за пускане в експлоатация.
Какво ограничава броя на кухините при екструзионно раздувно формоване?
Ограниченията включват размери на продукта, налично пространство за матрица и плоча, стъпка на изхода, геометрия на матрицата и заготовката, изисквания към скобите, капацитет на екструдиране, охлаждащ баланс, отстраняване на части и капацитет надолу по веригата.
Какви данни трябва да изпратя за оферта за машина с много кухини?
Изпратете чертежа на детайла или мостри, клас на материала, завършено и брутно тегло, критични стени и тестове, необходимия добър резултат, SKU план, фабрични помощни услуги, ограничения на оформлението и изисквания надолу по веригата.