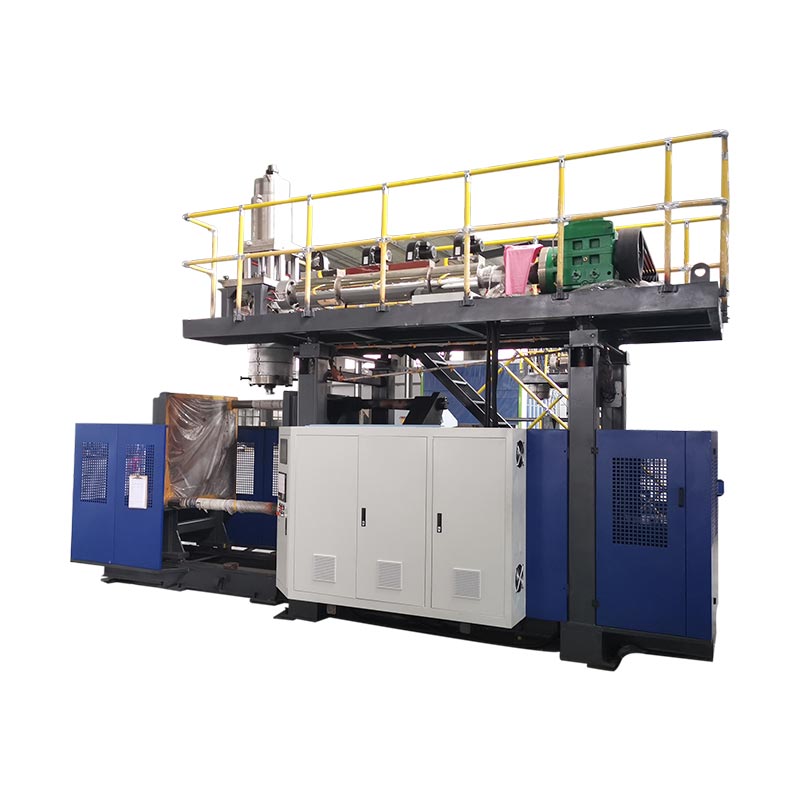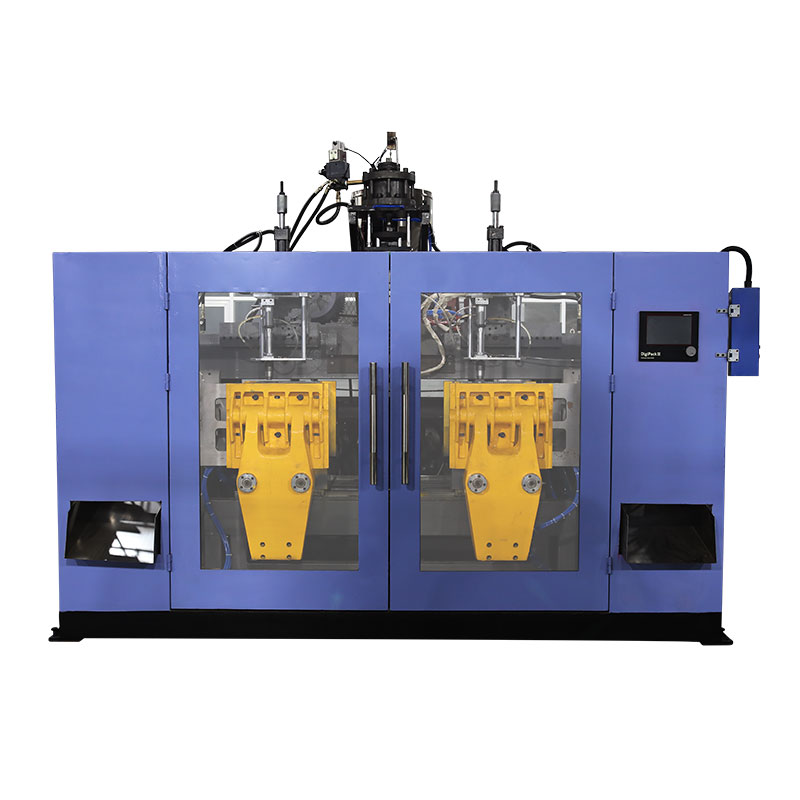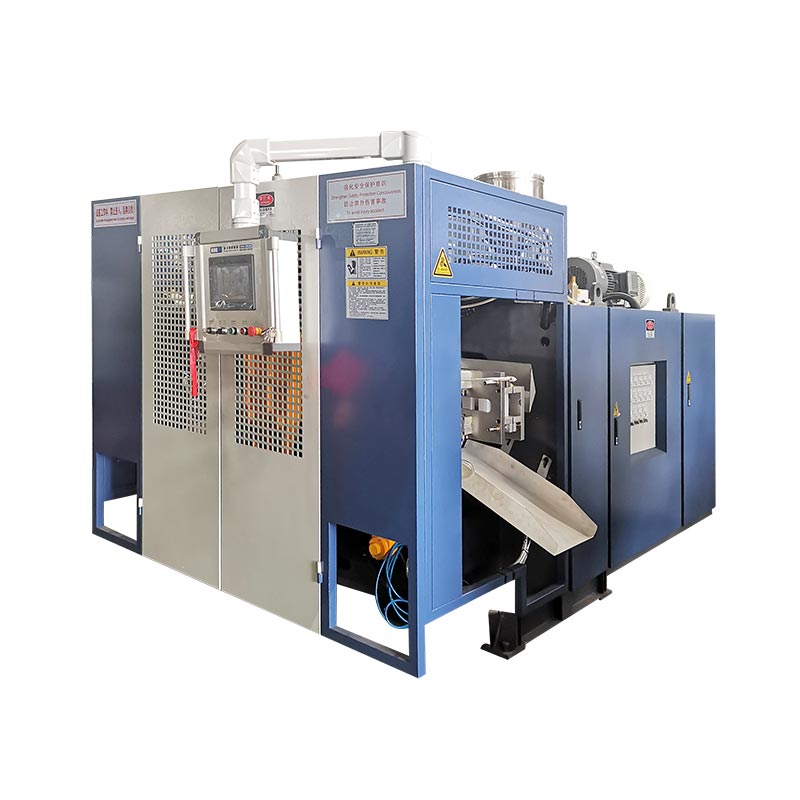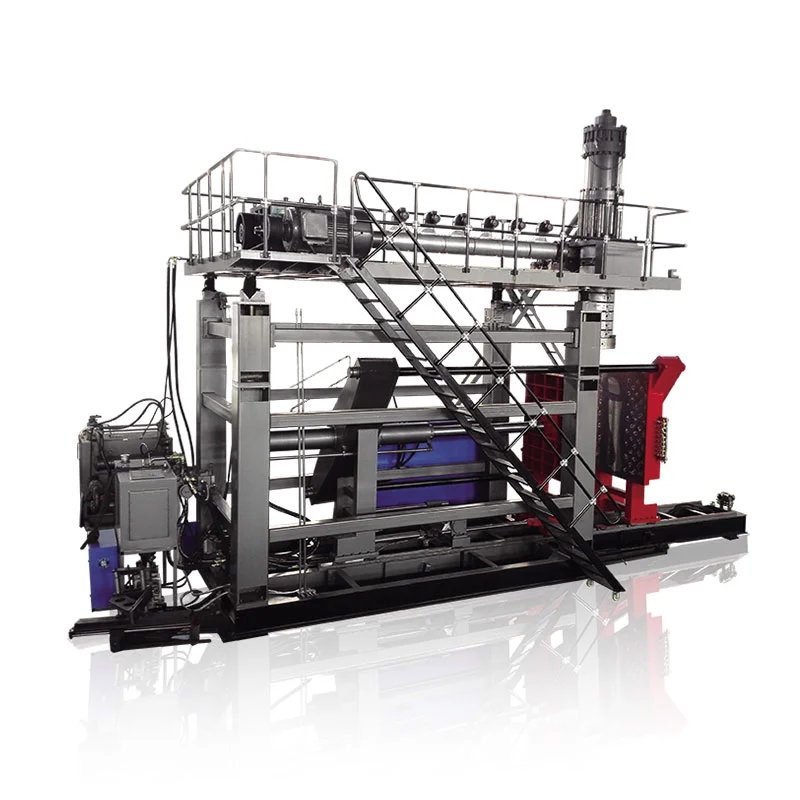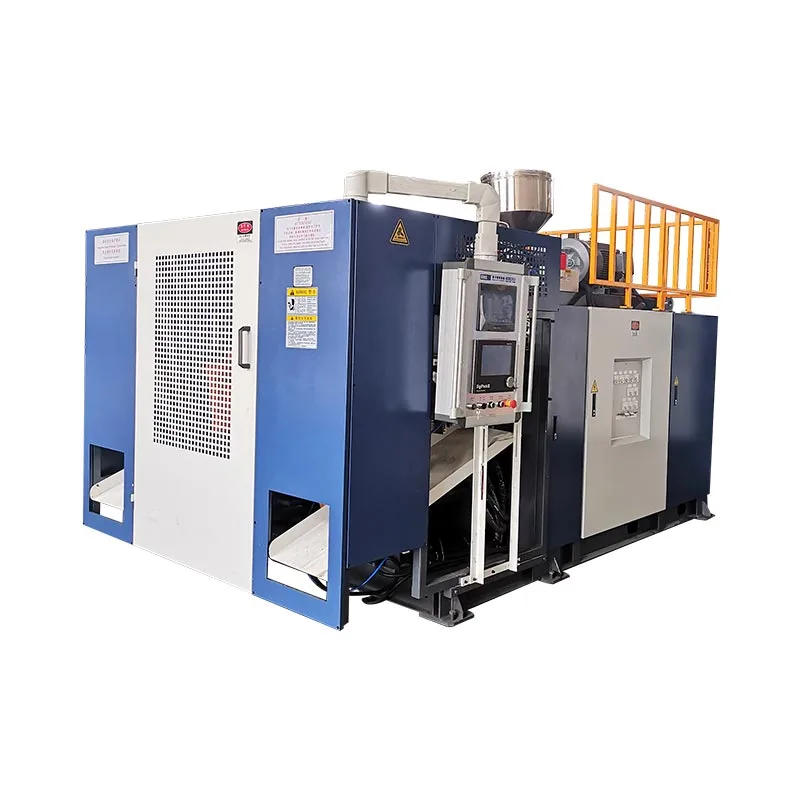
Автомобилното раздувно формоване може да произвежда кухи части като въздуховоди и резервоари за течности. Изборът на оборудването започва с чертежа на частта, определената смола и изискванията за приемане. Рекламираният обем на контейнера на машината сам по себе си не може да установи дали ще образува конкретен канал, ще поеме своята матрица или ще достави необходимия завършен продукт.
Полезен преглед на покупката следва частта през целия процес: формоване, отстраняване, подрязване, сглобяване и проверка. Разрешете задължителните изисквания за продукти и инструменти, преди да сравните номиналната производителност или цена. В противен случай бързият цикъл на формоване може да прикрие производствена клетка, която все още не достига целта си за доставка.

Автомобилни части за издухване: приложения и пригодност на процеса
Групирайте автомобилните части според това, което трябва да правят, а не според факта, че са кухи. Въздуховодът на кабината, компонентът на въздухозаборника на двигателя и резервоарът за течност се нуждаят от различни прегледи. Техните работни условия и интерфейси определят въпросите, на които едно предложение за машина трябва да отговори.
| Част от семейството | Входове за установяване | Въпроси относно оборудването и инструментите |
|---|---|---|
| ОВК канали на кабината | Въздушен път, геометрия на връзката, монтажно пространство и определени функционални проверки | Може ли предложеният маршрут да формира тялото и да остави достъпни места за подрязване и проверка? |
| Въздухозаборни части на двигателя | Специфицирани условия на температура, налягане или вакуум, излагане на среда и изисквания за свързване | Смолата, пътят на формоване и пълната клетка отговарят ли на тези конкретни условия? |
| Резервоари за течности | Течност, условия на обслужване, портове, монтажни характеристики и критерии за приемане | Как ще бъдат произведени и проверени корпусът, интерфейсите и всяко последващо сглобяване? |
| Други кухи технически части | Случаи на натоварване, размери, характеристики на сглобяване и предназначение | Подходящо ли е раздуването или трябва да се сравни друг начин на формоване или свързване? |
Поддържайте проектите за горивна система на отделен път за одобрение. например,RISE описва тестване на пожар на пластмасов резервоар за горивосъгласно правило 34 на ООН, приложение 5, клауза 5. Това е конкретен обхват на изпитване, а не пълен контролен списък за одобрение. Установяване на приложимия пазар, изисквания и отговорности за одобрение за действителния проект за горивна система; машинен каталог, изброяващ „резервоари за автомобили“, не установява производство на резервоари за гориво в съответствие с изискванията.
Формовани HVAC канали: геометрия, интерфейси и изисквания към машината
За формовани с издуване HVAC канали прегледайте въздушния път и всяка връзка заедно. Едно тяло, което може да бъде оформено, все още се нуждае от отвори, които могат да бъдат подрязани, разположени и проверени. Поради това персонализираните пластмасови тръбопроводи трябва да достигнат етапа на офериране с дефинирана както формована геометрия, така и планирана завършена геометрия.
Отделете вентилацията на кабината от изискванията за всмукване на въздух на двигателя
Не прехвърляйте материал за всмукване на въздух на двигателя или тестови условия към въздуховод на кабината, просто защото и двете пренасят въздух. Запишете инсталационната среда, одобрения материал и необходимите проверки за конкретната част. Ако налягането, вакуумът, температурните цикли или излагането на течност са от значение, идентифицирайте съответните условия в спецификацията на проекта.
Прегледайте завършената връзка, а не само формования отвор
Маркирайте краищата на свързване, опорните точки за монтаж, промените на сечението и предложените места за подрязване на чертежа. След това проверете как частта ще стои в приспособление за довършване или проверка. Полезен въпрос за преглед е дали една и съща базова система може да локализира частта последователно по време на подрязване, измерване и сглобяване.
Посочете всички необходими проверки на потока, прохода, напасването или уплътнението, преди да дефинирате клетката. Тези проверки може да изискват специални устройства или отделни станции. Те трябва да имат назначен доставчик и метод за приемане, вместо да се предполага, че идват с машината за формоване чрез раздуване.
Изберете маршрута на процеса, преди да изберете размера на машината
Обсъдете как заготовката ще достигне до кухината на формата, преди да изберете по-голяма машина. Паризонът е гореща куха тръба, която процесът образува и надува. Неговото боравене и поставяне трябва да отговарят на геометрията.
Конвенционално екструдиране срещу 3D изсмукване чрез издухване
Техническото обяснение на Toray за 3D формоване чрез изсмукванеописва засмукване, вкарващо заготовката в кухината на формата за дълги, сложни кухи форми. Това е отделна организация на процеса. Една конвенционална машина за екструдиране чрез раздуване с робот за отстраняване на части не трябва да се третира като еквивалентно доказателство за тази способност.
За неудобен път поискайте преглед на маршрута на формоване, като използвате действителната геометрия и смола. Сравнете конвенционалното формоване чрез екструдиране чрез раздуване, специализирано поставяне или изсмукване и съединени формовани секции, където е подходящо. Сравнението трябва да се отнася до формирането на осъществимост, интерфейси и работа надолу по веригата, вместо да се приема, че един маршрут отговаря на всеки автомобилен тръбопровод.
Поддържайте доставката на стопилка и конфигурацията на задвижването отделно
Непрекъснатото екструдиране и работата с акумулаторна глава описват доставката на стопилка. Поставянето на Parison описва различна част от процеса. Хидравличните, сервохидравличните и електрическите задвижвания описват задействането. Сравняването им по отделни оси прави котировките по-лесни за тълкуване и предотвратява възможността етикет за автоматизация да замества възможността за формоване.
Изберете смоли за формоване чрез раздуване за действителното автомобилно приложение
Посочете класа, а не само полимерното семейство. „PA“ или „PP“ оставя отворени въпроси относно подсилване, модификация, поведение при обработка и пригодност за предвидената част. Envalior'sПортфолио Durethan PA6, например, разграничава класове за формоване чрез раздуване и класове за подсилени тръби и въздуховоди. Фамилията не идентифицира взаимозаменяема рецепта.
Съобразете подготовката на материала и пластифицирането с марката
Получете текущите инструкции за обработка, специфични за класа. Проверете предложеното устройство за сушене и подаване, измерване на влагата, където е необходимо, пригодност на винта и главата, контрол на температурата и всякакви спецификации за устойчивост на износване, необходими за съединението. Това са елементи за техническо потвърждение, а не причини да се публикува една температура на сушене за всички инженерни пластмаси.
Toray идентифицира вискозитета на стопилката и стабилността на запазване на формата като подходящи за пригодността на смолата за формоване чрез раздуване. Запишете състоянието на материала и настройките на процеса по време на изпитване, така че проблемът с формоването да може да бъде изследван спрямо известна рецепта. Не приемайте публикуваната скорост на екструдиране на HDPE на машината като доказателство за нейната скорост на доставяне с различна смола.
Съхранявайте повторното смилане в рамките на одобрената рецепта
Запишете източника, историята на обработката и предложеното съотношение на повторно смилане, заедно с разрешението на клиента и проверките, необходими за квалифициране на рецептата. Тествайте планирания производствен микс. Опит с използване само на чиста смола не установява ефективност с по-късно добавяне на повторно смилане.
Преведете чертежа на детайла в изискванията за оборудване за формоване чрез раздуване
Използвайте таблица с изисквания към доказателства, за да прегледате оборудването за формоване чрез раздуване. Всяко задължително изискване се нуждае от съответна спецификация, чертеж или опитен запис. Неразрешените елементи трябва да останат видими, докато отговорната страна не ги затвори.
| Изискване | Проверете в предложението | Доказателства и затваряне |
|---|---|---|
| Търсене на материал и брутен изстрел | Специфично за клас пластифициране, използваем изстрел и доставка; включват скрап от процеса, а не само готово тегло | Материален протокол и представителен съдебен процес |
| Монтаж на мухъл | Плик, монтаж, дебелина и маса на формата, комунални услуги и сервизен достъп | Чертеж на интерфейса матрица-машина |
| Отваряне и отстраняване | Пространство за отваряне, необходими движения на формата, път на захващане и хлабина за горещата част | Преглед на движение и последователност на премахване при свидетели |
| Критични области на стените | Инструментална екипировка на главата, контрол на паразона и предложени места за проверка | Картирани измервания спрямо границите на чертежа |
| Завършени интерфейси | Приспособления за подрязване, съединяване, монтаж и позициониране | Проверка на размерите и функционалността на готовите части |
| Приет изход | Пълна клетка, точка на преброяване, правила за прекъсване и обработка на отказа | Пробен период с приети количества и записи за спиране |
Как бих прегледал автомобилен проект за раздувно формоване
За автомобилен проект за раздувно формоване бих прегледал чертежа на частта, преди да обсъдя капацитета на машината. Моите начални въпроси биха се отнасяли до степента на материала, работната среда, точките на свързване и изискванията за приемане. Номиналният обем на резервоара на машината ще остане референция за скрининг, а не основа за одобрение на канал или неправилен резервоар.
Ако пробна част изпълни целта си за тегло, но не успее при локална проверка на дебелината на стената, бих проучил разпределението на материала, преди да увелича общото тегло на частта. Бих сравнил посочените места за инспекция с профила на паризона, подготовката на материала, инструментите и записаните настройки на процеса. Добавянето на материал навсякъде ще остане като предложена промяна, докато проверките на съответните части не покажат, че решава проблема.
Прегледът на инструментите би обхванал повече от това дали матрицата пасва между плочите. Бих проверил монтажа, дебелината на матрицата, пространството за отваряне, необходимите движения и пълния път за отстраняване на части. Портовете и монтажните функции също ще се нуждаят от ясен план за подрязване, позициониране и проверка след формоване.
За конкретен клас инженерна пластмаса бих поискал ръководство за обработка и ще проверя предложеното разположение за сушене, подаване, винт и глава. Не бих използвал стойност за производителност от HDPE като доказателство за ефективност с друга смола. Всяка предложена рецепта за повторно смилане ще остане предмет на приложимите материали и изисквания на клиента.
Преди да одобря производствената клетка, бих включил работата надолу по веригата в пробния план. Формованият канал все още трябва да премине договорените етапи на подрязване, сглобяване и проверка. Бих записал приет резултат, прекъсвания и ръчни корекции, след което отделих преминатите изисквания от елементите, които се нуждаят от корекция или допълнителни доказателства.
Моята препоръка ще зависи от тези констатации. По-голяма машина не би била моят автоматичен отговор на производствен дефицит; Първо бих установил дали ограничението идва от формоване, обработка, довършване или проверка.
Дизайн на раздувна форма, разпределение на стени и критични интерфейси
Теглото на завършената част е едно измерване на целия обект. Не може да идентифицира дебелината при огъване, свързване или прищипване. Установете местата за проверка от чертежа и функцията, след което сравнете измерванията, направени в определено състояние на част.
Отделно надлъжно и периферно управление
Прегледайте надлъжното програмиране отделно от разпределението на стената около обиколката на частта. Toray описва контрола на дебелината на радиуса на стената в своето обсъждане на 3D процеса на засмукване. Потвърдете действителните контролни функции на предложената система; големият брой програмни точки сам по себе си не показва, че всяко критично местоположение ще изпълни своя лимит.
За локална повреда картографирайте измерването на позицията му върху детайла и проучете съответните променливи на процеса и инструмента. Поддържайте промените проследими, за да могат да се проверят техните ефекти. Съществуващоторъководство за програмиране parisonобяснява по-подробно контролната тема.
Пренесете данните през довършителни работи и монтаж
Определете как портовете, подрязаните ръбове и монтажните характеристики ще бъдат измерени спрямо посочените базови точки. Съгласете се относно опората и състоянието на измерване на частта. Прегледайте тези интерфейси с доставчиците на форми и приспособления, използващидизайн на матрицата и проверки на машинния интерфейс, вместо да третира довършителните работи като отделен проблем след одобрението на формата.
Определете пълната автомобилна клетка за формоване чрез раздуване
Начертайте маршрута от подготовката на смолата до точката за преброяване на приетите части. Включете отстраняване, подрязване, отваряне, съединяване, сглобяване и проверка само там, където частта се нуждае от тях. За всяка операция посочете доставчика, доказателствата за приемане и отговорността за интегрирането.
Проверете интерфейсите на станцията: как се прехвърля част, как се намира, какво се случва, когато станция надолу по веригата спре и как се отделят отхвърлените части. Офертата трябва да разграничава оборудването, доставено от производителя на машината, от оборудването, доставено от други. Theръководство за конфигуриране на автоматизирана линияпокрива тези граници на доставките.
Изберете проверки от функцията и спецификацията на частта. Тестът за течове, когато се изисква, не замества доказателствата за размерите, преминаването, сглобяването или дълготрайността. Избягвайте един общ тестов списък за всяко автомобилно приложение.
Докажете частта и производствения процес отделно
Планирайте представителен опит около ревизията на чертежа, одобрения материал и планираната рецепта. Запишете формата, настройката, партидата на материала и плана за измерване. Съхранявайте приетите количества, причините за отхвърляне, спиранията и ръчните намеси заедно със записа на цикъла.
Тестът на машината на доставчика и одобрението на производствената част на клиента служат за различни цели.Публичен преглед на PPAP на AIAGсвързва одобрението на производствената част с последователното спазване на проектните записи и спецификации по време на действително производство при производствени темпове. Този обхват е по-широк от демонстрирането на движение на машина или производството на една приемлива проба.
| активност | Въпрос, който адресира | Доказателство за дефиниране | Не се установява само по себе си |
|---|---|---|---|
| Машинен или клетъчен FAT | Доставеното оборудване отговаря ли на договорения обхват на приемане? | Договорни проверки, конфигурация, пробни условия и запис на отворени позиции | Всички функции на готови части или одобрение на производството от клиента |
| Функционално валидиране на част | Завършената част отговаря ли на определените изисквания за употреба? | Приложими записи за размери, монтаж, функционалност и дълготрайност | Устойчива производствена производителност извън оценените условия |
| Одобрение на производствена част от клиента | Предвиденият производствен процес отговаря ли на приложимите изисквания за одобрение на клиента? | Дефинирани от клиента заявки и производствени доказателства, включително PPAP, където се изисква | Одобрение за променен материал, чертеж или процес без необходимия преглед |
Задайте пробни количества, продължителност на опита, методи за измерване и всякакви статистически критерии в плана за приемане на проекта. Не заимствайте универсална цел на Cpk или продължителност на изпълнение от генерична машинна статия. За частта от оборудването използвайтеРъководство за планиране на FATза установяване на договорените проверки.
Затворете всяко изискване като прието, изискващо коригираща работа и повторен тест или все още не е проверено. Задайте собственик и доказателство за затваряне на последните две категории. Поддържането на тези статуси отделно предотвратява превръщането на непълна пробна версия в очевидна производствена версия.
Сравнете продукцията и разходите на границата на приетите части
Пребройте готовите автомобилни части, които преминават договорените проверки. Посочете дали целта включва превключване, прекъсвания и операции надолу по веригата и използвайте една и съща времева основа за всяка станция. Вижтеръководство за изчисляване на производителносттаза разграничаване между номинални цикли и приета мощност.
Оценяване на канална клетка за HVAC извън нейния цикъл на формоване
За хипотетичен автомобилен проект за HVAC канал бих започнал с изискване от 95 приети части на планиран час. Да приемем матрица с една кухина, 32-секунден цикъл на формоване, 90% наличност на етапа на формоване и окончателен приет добив от 96% за целия процес.
Номиналната скорост на формоване ще бъде 3600 ÷ 32, или 112,5 части на час. Прилагането на предполагаемата наличност на тираж ще остави капацитет на етапа на формоване от 101,25 части на планиран час.
Тази цифра не би установила крайния резултат. Също така бих сравнил капацитета за подрязване, обработка и проверка. Таблицата по-долу показва два сценария за планиране, като се предполага, че няма допълнителни загуби при прехвърляне или взаимодействия между спирания на станциите. И двете данни за капацитет надолу по веригата използват планирани часове и вече позволяват предполагаемите прекъсвания на станцията; 96% добив се прилага веднъж в края.
| Планова мярка | Първоначален сценарий надолу по веригата | Ревизиран сценарий надолу по веригата |
|---|---|---|
| Капацитет на етапа на формоване | 101,25 части/час | 101,25 части/час |
| Капацитет за обработка надолу по веригата | 90 части/час | 105 части/час |
| Предполагаем окончателен приет добив | 96% | 96% |
| Очакван приет изход | 86,4 части/час | 97,2 части/час |
| Изисква се приет изход | 95 части/час | 95 части/час |
В първоначалния сценарий капацитетът надолу по веригата би ограничил клетката до 90 части на час преди крайния допустим добив. Прогнозираната приемлива производителност следователно ще бъде 90 × 0,96 = 86,4 части на час, под изискването.
След това бих оценил устройство надолу по веригата, способно да обработва 105 части на час. С тогавашния етап на формоване, ограничаващ доставките, очакваната приемлива производителност ще стане 101,25 × 0,96 = 97,2 части на час.
Ревизираното изчисление би надхвърлило целта само с 2,2 части на час. Бих третирал това като ограничено пространство за планиране, а не като доказателство за одобрен производствен темп. Представително клетъчно изпитване все пак ще трябва да установи действителния цикъл, прекъсванията, производителността надолу по веригата и приетия добив.
Това сравнение ще насочи инженерния преглед към довършителните работи и инспекцията, преди да поискате по-голяма машина за формоване чрез раздуване.
Сравнете същия производствен обхват
Отделете машината, матрицата, подготовката на материала, довършителните приспособления, инспекцията, интеграцията и пробните разходи във всяко предложение. Цена само за машина не може да се сравнява директно с цена за пълна клетка. Оценете допълнителен капацитет спрямо приетата продукция и търсенето на проекта; не приемайте, че по-голяма машина ще премахне тесното място надолу по веригата.
Подгответе RFQ за автомобилни части за Kinggle
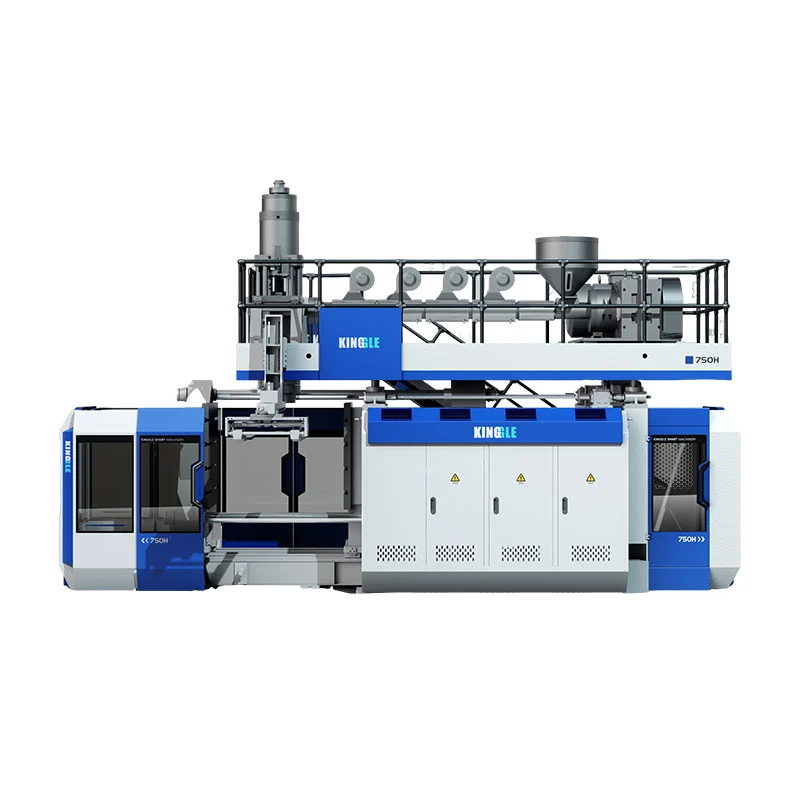
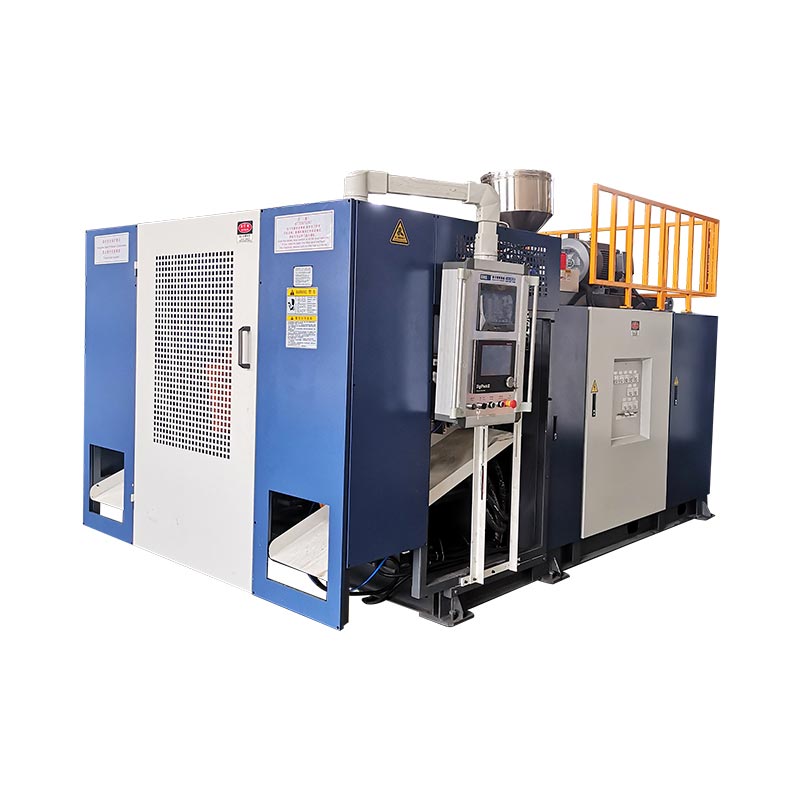
Публикуваните акумулаторни платформи на Kinggle предоставят препратки към спецификации за първоначална дискусия. Те не са автоматични селекции за хипотетичния пример за въздуховод или за всяка автомобилна част. Предложеният материал, матрицата и пълният производствен обхват все още се нуждаят от технически преглед.
| Референтно поле | KGB80A | KGB100B |
|---|---|---|
| Обявен максимален капацитет на контейнера | 30 л | 120 л |
| Сила на затягане | 215 kN | 440 kN |
| Размер на плочата на формата, Ш × В | 750 × 860 мм | 1200 × 1200 мм |
| Максимален размер на формата, Ш × В | 520 × 860 мм | 920 × 1200 мм |
| Дебелина на матрицата | 360 до 420 мм | 510 до 600 мм |
| Връзка с посочено приложение | Тръбопроводи за авточасти | Авточасти и автоцистерни |
Таблицата възпроизвежда избрани полета от свързаните продуктови страници на Kinggle. Размерът на плочата и максималният размер на формата са различни полета. Нито един от тях не потвърждава пълна обвивка на движение, специфична мощност, специализиран процес на засмукване или одобрение на горивната система. Поискайте чертежа на интерфейса и конфигурацията за предложената компилация.

Изпратете пакет за преглед, а не само заявен обем на машината
- 3D и 2D чертежи на детайли с ревизии, завършена геометрия, бази и критични изисквания за стена или интерфейс.
- Определеният клас смола, одобрена производствена рецепта и съответните инструкции за обработка.
- Тегло на детайла, планирано разположение на матрицата, информация за съществуващите инструменти и предложената последователност на завършване.
- Необходима приета продукция с нейната времева база, годишно търсене, продуктов микс и изисквания за инспекция.
- Условия на обекта и ясен списък на това кой доставя матрицата, спомагателните елементи, довършителните работи, инспекцията и интегрирането.
Тези входни данни позволяват адресът за технически преглед да се побере, неразрешените изисквания и пробните условия, преди конфигурацията на машината да бъде финализирана.
Често задавани въпроси
Може ли всеки автомобилен въздуховод да бъде направен на конвенционална машина за формоване чрез раздуване?
Не. Прегледайте геометрията, определената смола, интерфейсите и достъпа до инструменти. Някои форми изискват оценка на специализирано поставяне на заготовки, формоване чрез изсмукване или съединени секции. Една конвенционална машина с робот за изваждане не установява сама по себе си тези възможности за формоване.
Достатъчен ли е обемът на акумулатора, за да изберете машина за автомобилна част?
Не. Търсенето на използваем изстрел, специфичната за материала доставка, инсталирането на формата, отварящото пространство, необходимите движения, отстраняването на части и работата надолу по веригата също се нуждаят от преглед. Обявеният обем на контейнера е справка за скрининг, а не пълен метод за избор за нередовна техническа част.
Може ли HDPE машина да обработва определен клас инженерна пластмаса?
Това изисква специфичен за класа преглед на подготовката на материала, пластифицирането, инструменталната обработка на главата, контролите и предложения процес. Публикуваната скорост на екструдиране на HDPE не доказва изход с друга смола. Потвърдете конфигурацията и изпълнете представителен опит с предвидения материал.
Защо дадена част може да изпълни целта си за тегло, но да не премине проверката за дебелина на стената?
Теглото описва цялата част, докато проверката на дебелината измерва местоположение. Материалът може да бъде разпределен по различен начин между регионите без съответна промяна в общото тегло. Картирайте неуспешното местоположение и проучете съответните материали, инструменти и условия на процеса, преди да решите как да го коригирате.
Преминаването на FAT на машината завършва ли одобрението на производствената част от клиента?
Не. FAT покрива договорения обхват на приемане на оборудването. Валидирането на завършени части и одобрението на производството от клиента изискват собствени приложими доказателства. Когато се изисква PPAP, потвърдете изискванията на клиента за подаване и производство, вместо да разглеждате доставката на оборудване като одобрение.
Закупуването на автомобилна раздувна машина същото ли е като снабдяването с персонализирани раздувни части?
Не. Снабдяването с оборудване се отнася до машини, интерфейси на инструменти, интегриране и обхват на приемане за производствен процес. Снабдяването с готови части се отнася до отговорността на производителя за производството и доставката на тези части. Изяснете кой обхват се иска, преди да сравнявате доставчици.
За преглед на оборудването за автомобилни части изпратете чертежа и изискванията за материалиСтраницата за контакт на Kinggleили имейлsales@kinggle.com. телефон:+86-574-87103665. Информацията за компанията е достъпна наKinggle About page.
Одобрете производствения маршрут, преди да се ангажирате с машината
Започнете с частта и материала, уредете пътя на формоване и превърнете чертежа в изрично оборудване и изисквания за валидиране. След това сравнете пълните предложения на границата на приетите части. Задължителен проблем с годността се нуждае от решение; по-бърз цикъл или по-ниска покупна цена не може да го затвори.