Изчислете производствената скорост на машината за формоване чрез раздуване, като разделите 3600 на интервала между изходните събития в секунди, след което умножите по частите, произведени при всяко събитие. За да оцените добрите части на смяна, приложете измерения качествен добив и действителните работни часове и проверете дали оборудването за екструдиране и надолу по веригата може да поддържа резултата. Спецификацията на сух цикъл сама по себе си не установява продукцията на готова бутилка.
Базирайте решението за капацитета на приетите части през планирания производствен период, а не на най-бързия цикъл на лист със спецификация. За екструзионно раздувно формоване изчислението на производителността трябва да отчита търсенето на бутилка, инструменти и материал. Оценките за разтягане на PET не са заместител на тези проверки.
Как изчислявате производителността на раздувно формоване на час?
Започнете със събитие за преброяване, което наблюдателят може да идентифицира. За това ръководство изходно събитие е освобождаване на формовани части от една работеща форма. Запишете средния интервал между тези събития в цялата машина, заедно с броя на освободените части всеки път.
Ако две части напускат машината на всеки 16 секунди, изчислението е 3600 ÷ 16 × 2 = 450 части за работен час. Това е илюстративно изчисление, а не рейтинг на машина Kinggle. Той преброява формованите части, преди да извади бракуваните и приема, че посоченият интервал може да бъде поддържан.
Използвайте правилната формула за време на цикъла
Времето на производствения цикъл на една станция не винаги е интервалът между изходите от цялата машина. По същия начин секундите на част не са същото количество като секундите на формовъчно събитие от две части. Напишете единицата до всеки вход, преди да го въведете в електронна таблица.
За измерен период уравнението за еквивалентно време на цикъла е изминали текущи секунди, разделени на броя на изходните събития. Ако събитията произвеждат различни количества, вместо това използвайте метода на директно преброяване: общо формовани части, разделени на работни часове.OEE речник на Vorneпо същия начин дефинира действителната скорост на движение, като използва общия брой и времето на изпълнение.
За да изчислите времето на цикъла от запис, измерете между съвпадащи точки. Десет последователни времеви отпечатъка съдържат девет интервала, а не десет. За неравномерни цикли, разделете общото изминало време на действителния брой интервали, вместо да усреднявате селекция от бързи цикли.
Основен запис в Excel е=3600/A2*B2, където A2 съдържа секунди на събитие, а B2 съдържа части на събитие. Ако вашата формула за изчисляване на времето на цикъла вече връща секунди за отделна част, използвайте=3600/A2. Умножаването на този резултат по броя на кухините ще преброи тези кухини два пъти.
Наименувайте резултата според неговите входове. Идеалният интервал дава идеална скорост. Представителен измерен интервал дава наблюдавана скорост на движение. Нито едно от тях не включва автоматично превключване или спиране на цялата смяна. Поддържайте разликата видима, когато прехвърляте резултата в оферта или производствен график.
Преброяване на станции, глави и кухини без двойно преброяване
Станция, изходен отвор на матрицата и кухина на формата описват различни части от производствената схема. на Кингълмногоглави срещу водач с множество кухиниги разделя: изходите образуват заготовки, кухините образуват части, а станциите са позициите на матрицата и скобата. Техните числа не са взаимозаменяеми множители.
Представете си две станции, всяка от които произвежда две части на издание. Станция A се освобождава на 0 и 32 секунди; станция B се освобождава на 16 и 48 секунди. Всяка станция се повтаря на всеки 32 секунди, но цялата машина пуска чифт на всеки 16 секунди. Следното време е измислено единствено, за да обясни изчислението.
| Основа за преброяване | Изчисляване | Брутна продукция |
|---|---|---|
| Цялостна машина | 3600 ÷ 16 секунди × 2 части | 450 части/ч |
| Общо за отделни станции | 3600 ÷ 32 секунди × 2 части × 2 станции | 450 части/ч |
| Неправилно двойно преброяване | 3600 ÷ 16 секунди × 2 части × 2 станции | 900 части/ч, неправилно |
Последното изчисление отчита втората станция два пъти. Неговият принос вече е включен в 16-секундния интервал за цялата машина. В запис за реално време маркирайте всяко събитие с неговата станция, така че друг човек да може да реконструира изчислението.
Не приемайте, че добавянето на втора станция запазва същото време при натоварване. Предложеното споразумение все още се нуждае от достатъчно капацитет за доставка на материали, охлаждане и обработка. Сравнете действителния работен график, а не само броя на станциите. на Кингълсравнение на една и две станциипредоставя свързан контекст на конфигурация.
Пребройте и активните позиции. Ако една кухина умишлено не работи, нейното номинално присъствие във формата не създава продукция. Ако произведе дефектна бутилка, тази бутилка принадлежи към брутния брой и броя на бракуваните. Намаляването на входа на кухината и изваждането на същата отхвърлена бутилка отново би подценило продукцията.
За смесена подредба изчислете всеки поток поотделно и добавете резултатите. Споделената средна стойност е полезна само когато нейният брой събития и брой части представляват един и същ период на наблюдение. Това има значение, когато една станция спира, докато другата продължава, или когато двете форми произвеждат различни части.
Превърнете производителността от работни часове в добри части на смяна
Купувач, който планира доставки, се нуждае от различен номер от оператор, който проверява скоростта на машината. Започнете с цялата смяна, идентифицирайте времето, когато производството не е планирано, и след това запишете спиранията през оставащия планиран производствен период. Посочете тази времева граница, преди да цитирате обща смяна.
Публичният обхват наISO 22400-2:2014описва KPI на производството чрез техните формули, съставни елементи, времево поведение и единици. Това е полезна справка за дисциплинирано измерване. Тази статия използва практическите определения по-долу; той не твърди, че дадена машина или опит са сертифицирани по този стандарт.
ПодVorne OEE рамка, превключванията в планираното производство са загуби на наличност. Те не изчезват просто защото са били планирани. Времето без намерение за производство, като изключена почивка за хранене, има различна роля. Определете лечението преди изпитването, вместо да го променяте, за да подобрите крайния процент.
Качественият добив тук означава приети части, разделени на общия брой формовани части, като и двата броя са взети за един и същи период и граница на процеса. Ако приемането се случи след тестване за течове, незавършената работа в очакване на този тест все още не е потвърдена като добър резултат. Документирайте всяка започваща или приключваща текуща работа.
Кога да използвате OEE изчисление
Когато започвате от идеална цена, отчитайте наличността, загубата на скорост и качеството.Ръководство за изчисляване на Vorneдава следните отношения. Идеалната скорост трябва да описва същия продукт и активна конфигурация като преброения изход.
| Фактор | Изчисляване |
|---|---|
| Наличност | Време за работа ÷ планирано време за производство |
| Изпълнение | Наблюдаван брутен ход ÷ идеален брутен ход |
| качество | Добър брой при първо преминаване ÷ общ брой |
| OEE | Наличност × производителност × качество |
Следователно добрата производителност може да се изчисли като идеална скорост × планирани производствени часове × OEE. Използвайте дроби, а не цели проценти, в това умножение. OEE от 78,4% влиза във формулата като 0,784.
Изберете или маршрута с идеална скорост, или маршрута с наблюдавана скорост. Наблюдавана скорост на движение вече отразява скоростта, постигната през този период на движение. Умножаването му по друг коефициент на производителност за същата загуба на скорост би извадило загубата два пъти. По същия начин, измерената цифра за добри части на смяна вече включва спиранията и браковете в рамките на тази смяна; не прилагайте втора обща отстъпка за ефективност, за да опишете същата смяна.
Проверете дали екструдерът може да поддържа целевия изход
Оценката на продукцията също създава изискване за материал. Използвайте брутната маса, обработена за всяка формована част, а не само теглото на готовия контейнер. За това изчисление брутната маса включва материала, който се превръща в контейнера и свързаната с него облицовка, разпределени последователно между произведените части.
Да предположим, че хипотетичното устройство от 450 части/ч обработва 90 g на формована част. Работното му потребление е 450 × 90 ÷ 1000 = 40,5 kg/h. Ако готовата бутилка тежи 70 g, използването само на нейното нетно тегло ще доведе до по-ниска стойност от 31,5 kg/h. И двете числа са извлечени от илюстративни предположения, а не от проект за измерена бутилка.
Разликата от 9 kg/h е предполагаемият материал, свързан с подрязването. Неговото евентуално възстановяване не премахва първоначалното изискване за обработка. Съхранявайте отделно изчисление за закупена смола, възстановен материал и изхвърляне; изчисляването на натоварването на екструдера се отнася до материала, преминаващ през процеса.
на Кингълръководство за оформление на главатасъщо така свързва масата на събитието с наличния капацитет за екструдиране. Добавянето на кухини може да увеличи частите на събитие, но също така увеличава масата, необходима за това събитие. По-големият номинален брой кухини не може сам по себе си да реши границата на доставката на материал.
Сравнете текущото търсене с референтна производителност, приложима за материала и предложената настройка. Не намалявайте търсенето, като го осреднявате през обедната почивка или спирането. Машината трябва да поддържа скоростта на материала, докато произвежда, дори ако средната скорост на смяна е по-ниска.
Наличен е предварителен таван за материал kg/h, разделен на бруто kg на част. Това е само скрининг изчисление. Той не установява времето за охлаждане, приемливото разпределение на стените, стабилността на размерите или производителността на оборудването за подрязване и проверка. Те изискват собствени проверки.
За първоначалния преглед поставете мощностите за формоване, екструдиране и надолу по веригата в съвместими единици и ги сравнете. Най-малката поддържана скорост идентифицира ограничение на кандидата, а не гаранция за автоматично производство. Включете междинни буфери и прекъсвания, когато планирате пълна линия, след което проверете предложеното споразумение с планирания продукт.
Работен пример: от време на цикъл до производствен план на смени
Следващият обработен пример използва хипотетични входни данни за устройство за формоване чрез екструдиране чрез раздуване. Това не е рейтинг за производителност KGB2L. Поддържайте едно и също време, брой на частите и допускания за качество по време на изчислението, така че скоростта на работа, общата смяна и търсенето на материали да могат да бъдат проверени едно спрямо друго.
Да приемем, че една осемчасова смяна включва 30-минутна почивка, когато производството не е планирано. Други 30 минути спирания се случват по време на планирано производство. Оставащото време за изпълнение е седем часа. По време на това време на работа две части напускат машината средно на всеки 16 секунди и 96% преминават проверка без преработване.
| стъпка | Изчисляване | Резултат |
|---|---|---|
| Планирано производство | 8 часа минус 0,5 часа без почивка | 7.5 ч |
| Време за работа | 7,5 часа минус 0,5 часа записани спирания | 7 ч |
| Брутна скорост на движение | 3600 ÷ 16 × 2 | 450 части/ч |
| Общо формовани части | 450 × 7 | 3150 части |
| Първо преминаване добри части | 3150 × 0,96 | 3024 части/смяна |
| Добра производителност за планиран час | 3024 ÷ 7,5 | 403,2 части/ч |
| Добра производителност за часовник | 3024 ÷ 8 | 378 части/ч |
| Текущо търсене на материали | 450 × 90 g ÷ 1000 | 40,5 kg/h |
Забележете, че 450, 403.2 и 378 могат да опишат един и същ сценарий. Те отговарят на различни въпроси. Първият се отнася до брутната продукция по време на работа. Вторият разпределя приетата продукция върху планираното време за производство. Третият го разнася през цялата смяна. Доклад, който пропуска знаменателя, оставя място за подвеждащо сравнение.
Проверете резултата с OEE
Само за този пример приемете идеален интервал на събитие от 14 секунди с две части на събитие. Това е идеална скорост от около 514,286 части/ч. Наличността е 7 ÷ 7,5; производителността е 450 ÷ 514.286; качество е 0.96. Техният продукт е 0,784, или 78,4% OEE.
Прилагане наМетод на изчисление на Vorne OEE, 514,286 × 7,5 × 0,784 връща приблизително 3024 добри части. Малкото показано закръгляване не променя основния резултат. Идеалният интервал от 14 секунди е примерно предположение, а не каталожна стойност за сух цикъл.
За илюстративна поръчка от 12 000 приети части, 12 000 ÷ 3 024 дава около 3,97 такива смени. Четири смени осигуряват изчислени 12 096 части при тези допускания, преди допълнителни загуби, специфични за поръчката. Това е сценарий за планиране, а не ангажимент за доставка или причина да пропуснете валидирането при стартиране.
Ако записаните спирания се увеличат от 30 на 60 минути, времето за работа пада до 6,5 часа. При непроменени други предположения изходът става 450 × 6,5 × 0,96 = 2808 добри части. Тогава поръчката надхвърля четири смени. Това сравнение показва защо малка промяна в наличното време за работа може да повлияе на планирането без никаква промяна в цикъла на формоване.
Опитайте собствено изчисление на скоростта на производство
Стойностите по подразбиране възпроизвеждат хипотетичния пример. Въведете наблюдаван среден интервал по време на работа, а не оценка за сух цикъл. Не умножавайте отново по станции, ако интервалът вече покрива цялата машина. Данните остават на тази страница.
- Брутни части за работен час
- 450
- Очаквани добри части на смяна
- 3,024
- Добри части за планиран час
- 403.2
- Търсене на материали по време на движение
- 40,5 kg/h
Резултатите са приблизителни, а не гарантирани резултати. Броят на десетичните части изразява очакваната средна стойност. Този калкулатор не моделира буферно съхранение, стартиране на поръчката, променлив брой кухини или отделен OEE режим с идеална скорост. Ако скриптовете са деактивирани, показаните резултати остават като пример по подразбиране.
Какво ви казват спецификациите на KGB2L на Kinggle за капацитета
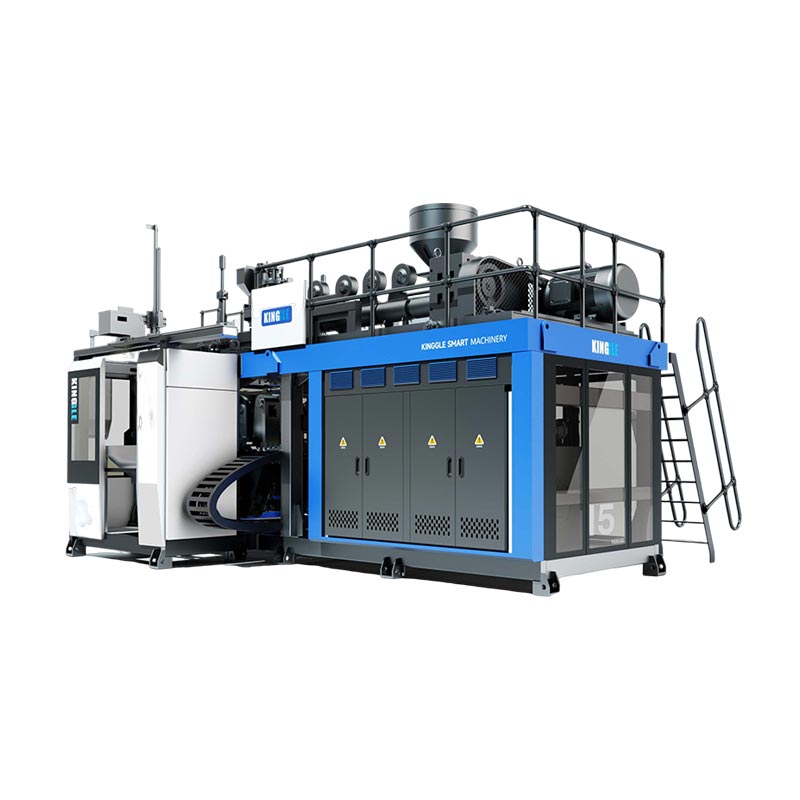
TheKGB2L 2L еднопозиционна раздувна машинапредоставя конкретен пример за това как да четете спецификационен лист. Неговите публикувани стойности описват няколко различни граници. Обемът на контейнера, производителността на сух цикъл, пропускателната способност на материала и размерите на матрицата отговарят на различен въпрос за избор.

| Публикуван параметър | Стойност | Въпрос, на който помага да се отговори |
|---|---|---|
| Максимален капацитет на контейнера | 2 л | Предложеният продукт попада ли в посочената обемна категория? |
| Изход (сух цикъл) | 600 PC/HR | Каква референция за сух цикъл посочва каталогът? |
| Капацитет на топене на HDPE | 30 кг/ч | Каква референтна стойност на материала е налична за предварителен скрининг? |
| Диаметър на винта | 50 мм | Коя платформа за екструдиране се обсъжда? |
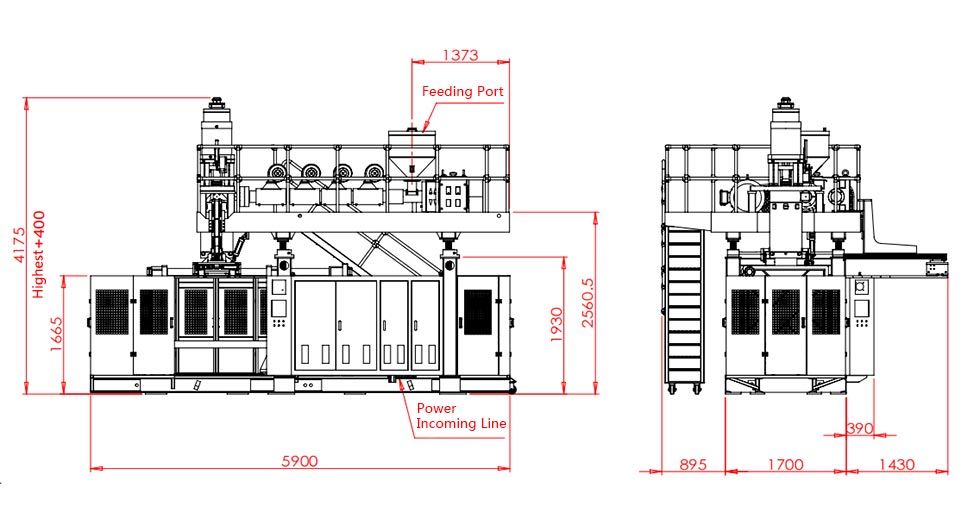
| Максимален размер на формата, Ш × В | 360 × 380 мм | Какъв публикуван плик на формата трябва да вземе предвид прегледът на инструменталната екипировка? |
| Двуглаво централно разстояние | 130 мм | Коя справка за разстояние се нуждае от сравнение с предложеното оформление? |
Полето за сух цикъл не е доклад за изпитване за конкретна бутилка от 2 L. Не преетикетирайте 600 PC/HR като 600 приети контейнера на час. Смолата на продукта, теглото, разположението на кухините, изискванията за охлаждане и критериите за приемане все още трябва да бъдат установени.
Използвайте 30 kg/h HDPE еталон за отделна проверка на масата. При приетите от работния пример 90 g брутна маса на част, разделянето на 30 на 0,09 дава около 333,3 формовани части/ч като екраниращ таван само за материал. Примерните 450 части/ч ще изискват 40,5 кг/ч, над тази публикувана референция.
Това изчисление не обещава 333,3 части/ч от KGB2L. Това означава, че масата и целевата скорост на примера не могат да бъдат оправдани с помощта на посочените референтни 30 kg/h. Прегледът на проекта ще изисква различна поддържана конфигурация, преработени допускания за продукта или различна цел за изход.
Нито разстоянието между двете глави доказва, че всеки две бутилки ще паснат. Проверете действителния чертеж на формата спрямо публикувания плик и пълната подредба на инструментите. За по-големи или по-широки продукти броят на използваемите кухини трябва да следва чертежа, а не предпочитан изходен множител.
Когато поискате препоръка, изпратете заедно чертежа, степента на материала, оценките за нетно и брутно тегло, изискваната приета производителност и планирания модел на смяна. Това позволява на доставчика да провери допусканията за капацитет спрямо предложения хардуер, вместо да отговаря на изолиран въпрос относно бутилките на час.
Проверете изхода, преди да се ангажирате с машина
Направете приетия резултат основа на споразумението за капацитет. Бутилките, които напускат матрицата, и бутилките, изчистени за опаковане, са различни точки. Преди тестване посочете точката на проверка и изискванията, на които трябва да отговаря бутилката, за да влезе в приетия общ брой. В противен случай опитът може да изпълни целта си за формоване, като остави изискването за доставка неразрешено.
За KGB2L дръжте публикуваната цифра за сух цикъл от 600 PC/HR отделно от ангажимента за производство на бутилка. Потвърдете материала, теглото на бутилката, активните кухини и изискванията за приемане, преди да договорите производствения капацитет. Само цифрата за сух цикъл е недостатъчна за график за доставка на бутилки.
Когато опитът пропусне целта си, диагностицирайте недостатъка, преди да увеличите скоростта. Записвайте изходните интервали, спиранията и отхвърлените части отделно. Проверете времето за изчакване при доставката на parison, времето за охлаждане вътре във формата и опашките преди подрязване или тестване за течове. Тези наблюдения разграничават ограничението за формоване от ограничението надолу по веригата.
Оценявайте една корекция наведнъж и запазвайте записите преди и след. Преценете промяната по приетия резултат за сравними периоди на наблюдение, а не само по по-кратък показан цикъл. Запишете материалите и условията на инструмента до резултата. Ако броят се повиши, но повече бутилки не преминат проверката, корекцията не е подобрила непременно полезния капацитет.
Водете запис, който друг човек може да провери
- Идентифицирайте редакцията на чертежа, класа на смолата, сместа от материали, целевото тегло и разположението на кухините.
- Съгласете проверките за приемане и позицията, където ще се броят добрите части.
- Записвайте начални и крайни времена, планирани изключения, производствени спирания и причините за тях.
- Запишете общия брой формовани части, приетите при първо преминаване части и отхвърлените, без да броите преработените части два пъти.
- Сравнете наблюдаваната скорост, брутното масово търсене и продукцията надолу по веригата за съответстващи периоди.
- Запазете договорените настройки, наблюдения и неразрешени ограничения с доклада за изпитването.
Определете какво се случва в началото и в края на прозореца за измерване. Кратко наблюдение, направено след загряване, отговаря на различен въпрос от цяла поръчка, която включва стартиране и промяна на формата. И двете могат да бъдат полезни, но само когато отчетът идентифицира какво е било изключено.
Използвайтефабрично ръководство за приемане на машина за издухванеза разработване на по-широк регистър на инспекцията. Изчислението на изхода поддържа приемането; не замества проверката на продукта, проверките на оборудването или договора за покупка.
| Поле за запис | Какво да въведете |
|---|---|
| Продукт и конфигурация | Ревизия на чертежа, материал, тегло, активни кухини и станции |
| Граница на измерване | Начало/край на часовника, планирано време, време на работа и място за броене |
| Брои | Общо формовани, добри при първо преминаване, бракувани и незавършени части |
| Условия | Записани настройки, условия на охлаждане и въздух, персонал и помощни средства |
| Резултат | Добри части за посочен час или смяна, ограничения и договорени последващи действия |
Обсъдете с Kinggle оценка на специфичния за продукта капацитет
Изисквайте оценка на изхода, свързана с чертежа на продукта и предложената конфигурация на машината. Писменото предложение трябва да посочва къде се броят приетите части, колко време продължава измерването и кои производствени условия се прилагат. Без тези подробности цифрата за бутилки на час не е стабилна основа за сравняване на офертите за оборудване.
Изпратете своя чертеж на бутилка или детайли за мостра, качество на материала, изисквана добра производителност и график на смянаОфициалната страница за контакт на Kinggle. Когато стойността все още е приблизителна, маркирайте я, така че следващият преглед да може да я разреши.
Ningbo Kinggle Machinery Co., Ltd.
Имейл:sales@kinggle.com
телефон:+86-574-87103665
Град Юяо, Нингбо, Джъдзян, Китай. Данните за контакт са проверени на официалната страница за контакти.
Често задавани въпроси
Колко бутилки може да произведе една раздувна машина за час?
Няма единична стойност на производителността за всяка машина и бутилка. Разделете 3600 на изходния интервал на цялата машина в секунди, след което умножете по формованите части за събитие. Приложете добива на качество при първо преминаване за добра продукция по време на работа. За планиране на смяна включете също записани спирания и потвърдете капацитета на материала и надолу по веригата.
Машината с две станции винаги ли удвоява производството?
Не. Две станции не установяват скоростта на производство без тяхното действително време и конфигурация. Ако измереният интервал за цялата машина вече включва редуващи се изпускания от двете станции, не умножавайте отново по две. Сравнете времето на всяка станция, активните кухини и търсенето на материали, преди да оцените комбинирания изход.
Изходът от сух цикъл същият ли е като изхода от готов продукт?
Не. Каталожно поле, означено като изход за сух цикъл, не установява приетия изход от определен контейнер. Страницата KGB2L на Kinggle изброява 600 PC/HR под този етикет. Претенцията за изход, специфична за бутилка, изисква материал, инструменти, тегло, работни условия и критерии за проверка, заедно с определен период на измерване.
Как теглото на контейнера влияе върху производствения капацитет?
Теглото влияе на необходимия материал при даден производствен темп. За пресяване чрез екструдиране използвайте брутната обработена маса на формована част, включително разпределената й облицовка, а не само теглото на готовата бутилка. Разделете наличната производителност на материала на тази брутна маса за предварителен таван. Това изчисление само по себе си не установява постижим цикъл на формоване или приемлива производителност.
Каква информация е необходима за точна оценка на продукцията?
Осигурете чертежа на продукта, степента на материала, нето и брутното тегло, разположението на кухината и станцията, целевата приета производителност и графика на смените. Включете проверките за приемане и оборудването надолу по веригата. Ако има записи от изпитвания, посочете общия брой, добрия брой, времето и причините за спиране. Съхранявайте приетите стойности отделно от измерените резултати, така че доставчикът да може да идентифицира оставащите пропуски в доказателствата.
Преди да направите поръчка, съгласувайте писмено приетия резултат, пробните условия и метода на отчитане. Използвайте получения производствен запис като основа за графика за доставка.