На тази страница
- Какво е машина за формоване чрез раздуване?
- Как работи раздувното формоване
- Видове по процес: EBM, IBM, ISBM
- Вътре в машината: части, които определят качеството
- Видове по структура и моделна гама
- Материали, които изпълняваме
- Какво произвеждат машините за раздуване
- Резултати и разходи: числата, които имат значение
- Как ви помагаме да изберете
- Качество, тестване и какво гледаме
- Какво определя цената на машината
- Закупуване от производител
- ЧЗВ
Какво е машина за формоване чрез раздуване?
Машина за формоване чрез издухване превръща пластмасовата смола в кухи части, като я разтопява, оформя в мека форма и издухва сгъстен въздух вътре в тази форма, така че да се притиска към матрицата. Когато пластмасата се охлади и матрицата се отвори, имате завършен кух продукт — бутилка, бидон, бидон, резервоар. Почти всеки твърд пластмасов контейнер, с който работите, е започнал с машина за формоване чрез раздуване от един или друг вид.
Категорията е широка, защото частите са толкова различни: бутилка с капкомер от 100 ml и химически барабан от 220 L са „издухани“, но нищо в двете машини не е едно и също. Да избереш добре означава да разбереш две неща - как се формира меката форма (тип процес) и как е построена машината, за да го доставя (theструктура). Ще вземем и двете на свой ред.
Как работи раздувното формоване
Формоването чрез екструдиране – процесът зад повечето промишлени контейнери – протича в тесен цикъл. Разбирането му прави всяко следващо решение (цена, продукция, качество) очевидно:
- Разтопете и измерете.Шнек на екструдер разтопява смолата и избутва постоянен, хомогенен поток към главата на матрицата.
- Формирайте паризона.Стопилката излиза от главата на матрицата като куха тръба — заготовката. Контролер за дебелина на стената профилира тази тръба по дължината й, така че пластмасата да стои там, където частта се нуждае от здравина.
- Скоба.Формата се затваря около паризона. Синхронното затягане и заключването с директен натиск държат плочите успоредни, така че частта да не мига.
- удар.Щифт за издухване впръсква въздух (със система за издухване отдолу на много части) и заготовката се надува срещу кухината, приемайки окончателната си форма.
- Готино.Детайлът се прилепва към охладената форма. Това обикновено е най-дългата стъпка и тя - не екструдерът - задава времето на вашия цикъл.
- Извадете и завършете.Формата се отваря, ръка на робот премахва частта и светкавицата се изрязва. На автоматизирана линия това работи без екипаж.
Две от тези стъпки тихомълком определят икономиката на цялата линия. Профилирането на Parison определя колко смола носи всяка част; охлаждането задава колко бързо можете да ги направите. Вземете правилно тези две и останалата част от машината до голяма степен ще се погрижи сама за себе си - поради което те заслужават повече внимание от основните спецификации, които купувачите обикновено сравняват първо.
Видове по процес: EBM, IBM и ISBM
Има три основни типа процеси на машина за формоване чрез раздуване. Разликата е изцяло вкак се прави меката формапреди да е издухан.
| Тип | Как се формира формата | Най-доброто за | Типични продукти |
|---|---|---|---|
| Екструзия (EBM) | Парисън, екструдиран като тръба, след което издухан | Обработени и големи кухи части | Бидони, бидони, резервоари, бутилки |
| Инжекция (IBM) | Заготовка, шприцована, след това издухана | Малки, високо прецизни контейнери | Фармацевтични бутилки, козметични бурканчета |
| Инжекционно разтягане (ISBM) | Заготовка, инжектирана, опъната и издухана | Прозрачни, здрави PET бутилки | Бутилки за вода и безалкохолни напитки |
Формоване чрез екструдиране чрез раздуване (EBM)е работният кон за индустриални контейнери и процесът, който изграждаме. Тъй като тялото, дръжката и гърлото се формират в един изстрел, EBM прави дръжки и големи части, които другите процеси не могат.Инжекционно издухване (IBM)първо формира прецизна заготовка, осигурявайки отлична точност на гърлото на малка бутилка, но без дръжки и големи части.Инжекционно разтягане (ISBM)разтяга PET заготовка за чистотата и здравината, които виждате в бутилките за вода - различна продуктова група от индустриалните части от HDPE.
На практика изборът рядко е двусмислен. Контейнер, варел, резервоар или всеки държан или голям контейнер е екструзионна част; IBM и ISBM принадлежат към малки прецизни бутилки и прозрачен PET. Знаейки в коя фамилия попада вашият продукт, преди да изберете машините в списъка, ви спестява сравняване на оферти за два процеса, които никога нямаше да паснат.
Вътре в машината: частите, които определят качеството
Две машини могат да споделят еднакъв главен капацитет и да се държат напълно различно, защото качеството живее в компонентите. Това са частите, на които нашите инженери се грижат най-много:
| Компонент | Какво прави | Защо има значение |
|---|---|---|
| Екструдер и шнек | Разтопява и измерва смолата | 50–100 mm винтове при 24–25 L/D осигуряват стабилна, хомогенна HDPE стопилка — основата на последователни части |
| Die head + parison контролер | Оформя и профилира стената на паризона | 100-точков контролер за дебелина на стената на MOOG е най-големият лост за цената на смолата и здравината на частта |
| Затягащ възел | Затваря и държи формата | Синхронно затягане с двойна дърпаща щанга + заключване с директно налягане на масления цилиндър поддържат плочите успоредни при голям тонаж |
| Обдухване и охлаждане | Надува и намества детайла | Издухващ щифт + долно издухване оформя частта; дизайнът на охлаждане управлява реалното време на цикъла |
| Задвижване и управление | Захранва и управлява машината | Главната серво помпа намалява енергията; Mitsubishi PLC + Weinview HMI защитават времето за работа на 24/7 линии |
| Автоматизация | Изваждане, дефлаксиране, преглед | Роботизирана ръка + подстригване надолу по веригата поддържат качеството стабилно при безпилотни пускания |
На линия, работеща денонощно, надеждността на управлението е това, което защитава добива - поради което импортираните компоненти в този последен ред имат повече значение, отколкото изглеждат. Mitsubishi PLC, Weinview HMI и MOOG контрол на дебелината на стената не са значки; те са доказани части, които остават годни за обслужване почти навсякъде по света, така че повреда в Лагос или Лима не оставя линията да не работи със седмици.
Видове по структура и моделна гама
В рамките на екструзията машините се групират според това как се доставя заготовката и как се изгражда стената. Това е мястото, където съпоставяте машината с размера и обема на вашата част.
- Машина за непрекъснато издухване.Паризонът екструдира нон-стоп и матрицата се движи, за да го улови — висок каданс на малки до средни части до около 30 L, и където глава с няколко матрици движи бутилки няколко нагоре.
- Акумулаторна (акумулираща) раздувна машина.Стопилото се натрупва в главата и се изстрелва бързо, спирайки провисването на големите паризони - типа за барабани, IBC резервоари, резервоари за гориво и бариери.
- Многослойна раздувна машина.2–6-слойна щанцова глава съвместно екструдира бариерни, шлайфани или цветни слоеве в една стена — използва се за резервоари за гориво и химикали с високи спецификации.
- Автоматична раздувна машина.Всяко от изброените по-горе с пълна автоматизация — робот за изваждане, премахване на пламъка и проверка за безпилотна, последователна работа.
Нашата собствена гама обхваща варели от 100 ml до 220 L (и по-големи при поискване), така че една и съща фабрика покрива малка бутилка с масло и химически варел с класификация на ООН:
| Капацитет | Тип машина | Примерни модели | Изход на сух цикъл* | Затягане |
|---|---|---|---|---|
| 100 мл – 2л | Непрекъснато, единична/много матрица | 2L единичен/ двойна станция | до 1200/ч | 40 kN |
| 3 – 15 л | Непрекъснати, единични/двойни | 5л / 15лстанция | 450–1000/ч | 65–200 kN |
| 20 – 60 л | Акумулатор | KGB70A / 80A /90А | 500–700/ч | 130–280 kN |
| 120 – 160 л | Акумулатор | KGB100B /110А | 300–320/ч | 440–760 kN |
| 220 L варели+ | Химическа цев спец | 250L специални | 17–20/ч | при поискване |
*Сухият цикъл е теоретичният максимум; реалната продукция е по-ниска. Пълните спецификации и обработените числа са в нашите дълбоки гмуркания намашина за консервиинатрупвам машина.
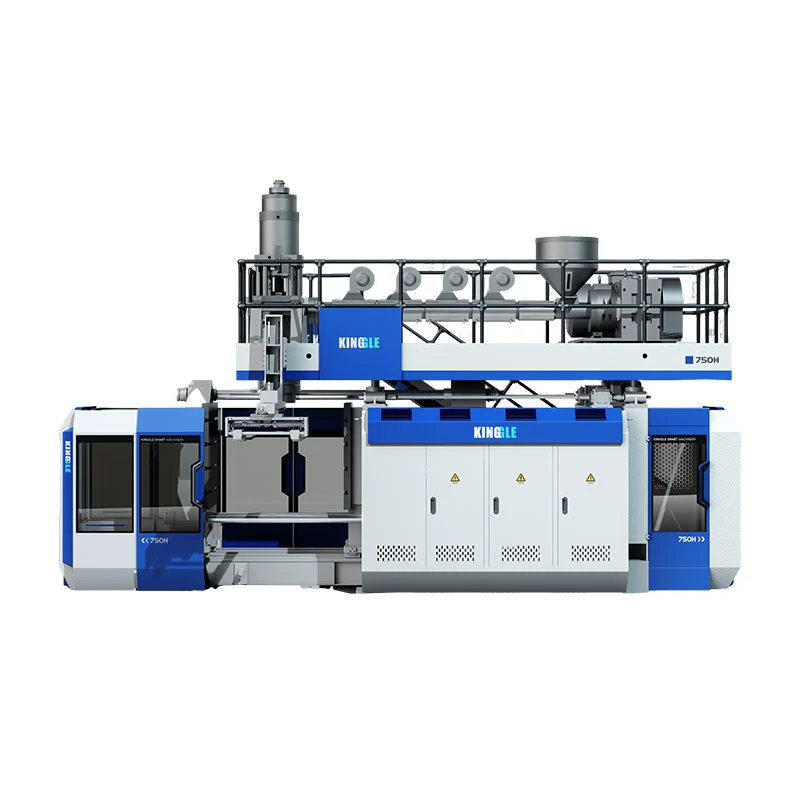
 Непрекъснато — 5L единична станция
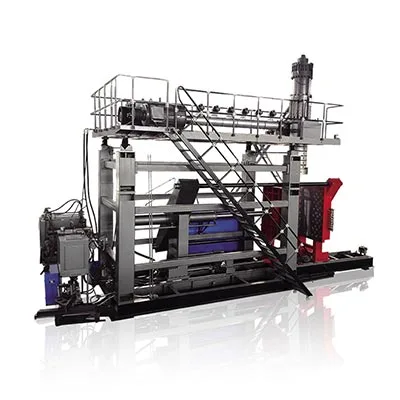
 Акумулатор — 60L за големи части
 Акумулатор — 250L варели и резервоари
Материали, които изпълняваме
Машината задава процеса; смолата определя свойствата. Нашите машини за екструдиране управляват промишленото семейство отдолу в единични или многослойни стени.
| Материал | Защо се използва | Типични части |
|---|---|---|
| HDPE | Твърд, устойчив на химикали, ниска цена | Бидони, бутилки, резервоари |
| HMW-HDPE | Висока устойчивост на удар и напукване | Химически варели, резервоари за гориво |
| ПП | Устойчивост на топлина, опции за яснота | Тънкостенни и горещо пълнени контейнери |
| PVC / PA | Бариерни и специални свойства | Специални бутилки, бариерни слоеве |
Какво произвеждат машините за раздуване
Сменете формата и едно семейство машини обслужва много индустрии. Това са областите на приложение, за които използваме най-много инструменти:
| Индустрия | Продукти |
|---|---|
| Опаковка | Бутилки за масло и почистващи препарати, бидони, химически варели, IBC резервоари |
| Автомобилна | Резервоари за гориво, въздуховоди, спойлери |
| Пътна администрация | Бариери, конуси, изолационни колони |
| Плаващ | Шамандури, плувки, понтони |
| Логистика и др | Палети, кутии за инструменти, маси и столове, играчки |
Резултати и разходи: числата, които имат значение
Две изчисления решават дали една машина пасва на вашия бизнес — и двете са лесни за стартиране, преди да купите.
Пример — кутия от 5 L при цикъл от 7,2 s, единична глава:
(3600 ÷ 7,2) × 0,8 =400 кутии/ч· две смени ≈6400/ден
Смола = тегло на част × цена на смола → напр. 0,20 кг × $1,30 =0,26 долара
Енергия = машина kW × $/kWh ÷ части/h → напр. 15 × 0,12 ÷ 400 =$0,0045
Забележете, че смолата намалява разходите за енергия и труд на част. Този единствен факт е целият случай за прецизен контрол на дебелината на стената: изрязването на 5% смола от част, която се доставя с милиони, спестява много повече от всяка сметка за електричество — и затова по-евтина машина със слаб контрол на стената обикновено се оказва скъпа.
Как ви помагаме да изберете
Когато купувачът изпрати запитване, ние обработваме частта, а не машината. Отговорете на тези и правилната конфигурация обикновено е ясна:
- Най-голямата част и форма.Размерът и дали има дръжка определят екструзия срещу инжектиране и непрекъснато срещу акумулатор.
- Спец. смола и стена.Бариерните или повторно смиланите слоеве се нуждаят от многослойна глава; Барабаните с рейтинг UN се нуждаят от силен контрол на дебелината на стената.
- Дневна продукция.Направете изчислението на изхода спрямо часове на две смени, преди да изберете единична срещу двойна станция.
- Сертификация.Тестът за падане или изискванията на ООН променят инструментите и валидирането.
- Самостоятелно или до ключ.Линиите за мащабиране се възползват от централно захранване, вода и раздробяване, доставяни заедно.
Качество, тестване и какво гледаме
Последователността е цялата игра в раздувното формоване и това е мястото, където две десетилетия на изграждане на едни и същи машини се появяват. Няколко неща, които правим и гледаме:
- Еднородност на дебелината на стената.Профилирана точка по точка, така че всяка част да отговаря на спецификациите на теста за падане с най-малко смола — проверена преди изпращане.
- Тест за падане и валидиране от ООН.Инструментите за химически барабани преминават тест за падане от 3 метра и сертификат от ООН, преди да напуснат нашия етаж.
- Там, където обикновено започва падането на продукцията.По-бавните цикли по-често се свързват с хода на съхранение или охлаждането, отколкото с екструдера - това е първото място, което трябва да се търси, не последното. (Повече вкакво причинява бавното съхранение на материала.)
Какво определя цената на машината
Няма единна каталожна цена за „машина за формоване чрез издуване“, защото спецификацията променя цената. Основните двигатели:
- Размер на детайла и сила на затягане.По-големите части се нуждаят от по-тежки рамки и много по-висок тонаж – най-големият двигател на разходите.
- Брой глави на матрицата.Двойна/мулти матрица умножава производителността и цената.
- Единичен срещу многослоен.Многослойната глава добавя възможности и цена.
- Автоматика и управление.Роботът за изваждане, премахване на светкавиците и премиум контролите повишават цената, но намаляват текущите разходи.
- Системи до ключ.Централното захранване, водата и трошенето добавят към офертата, но намаляват отпадъците и труда.
Закупуване от производител
Една машина е връзка от десетилетие, така че кой стои зад нея има толкова голямо значение, колкото спецификацията. Като фабрика ние подкрепяме всяка машина с:
- Гаранция.Основните компоненти носят 1–2 години гаранция; износващите се части се сменят безплатно в рамките на първата година.
- Инсталиране и обучение.Нашите инженери пътуват до вашата фабрика, за да инсталират, пуснат в експлоатация и обучат вашите оператори.
- Дистанционна поддръжка.Вградената алармена система ни позволява да диагностицираме и отстраняваме проблеми от разстояние.
- Персонализирани решения.Форми по вашите чертежи и конфигурации, настроени към вашата част, смола и изход.
Кажете ни вашата част — ние ще дадем спецификации на машината
Изпратете вашия продукт, размер, смола и дневна продукция. Ние ще препоръчаме правилния тип, конфигурация и сила на затягане, с реални стойности на цикъла.
Получете оферта Чат в WhatsAppЧесто задавани въпроси
Какво е машина за формоване чрез раздуване?
Той прави кухи пластмасови продукти, като разтопява смола, оформя я в мека форма и я надува с въздух вътре във форма - използва се за бутилки, бидони, барабани, резервоари, резервоари за гориво и др.
Какви са видовете машини за формоване чрез раздуване?
По процес: екструзия (EBM), инжектиране (IBM) и инжекционно разтягане (ISBM). По структура: непрекъснати, акумулиращи и многослойни. По работа: автоматичен. Екструдирането е най-разпространеното за промишлени HDPE контейнери.
Колко струва машина за формоване чрез раздуване?
Цената се определя от размера на детайла и силата на затягане, броя на главите на матрицата, единични срещу многослойни и автоматизация. Малка машина с една станция струва много по-малко от голяма акумулаторна барабанна линия — споделете вашата част и продукция за точна оферта.
Как да избера правилния?
Започнете от частта: най-големият размер, дръжка или не, смола, спецификация на стената, сертифициране, след това дневна продукция. Обработените и големите части използват екструзия (непрекъснато за малки–средни, акумулатор за големи); прецизните малки бутилки използват инжекция; прозрачни PET бутилки използват инжекционно разтягане.
Кои материали може да изпълнява?
Машините за екструдиране работят с PE (HDPE и HMW-HDPE), PP, PVC и PA в единични или многослойни стени. Инжекционните машини за разтягане работят с PET за прозрачни бутилки.
Как се измерва продукцията?
Спецификациите показват производителност при сух цикъл (теоретична). Реалната производителност е сух цикъл × около 0,75–0,85, тъй като времето за охлаждане и теглото на частта удължават реалния цикъл.