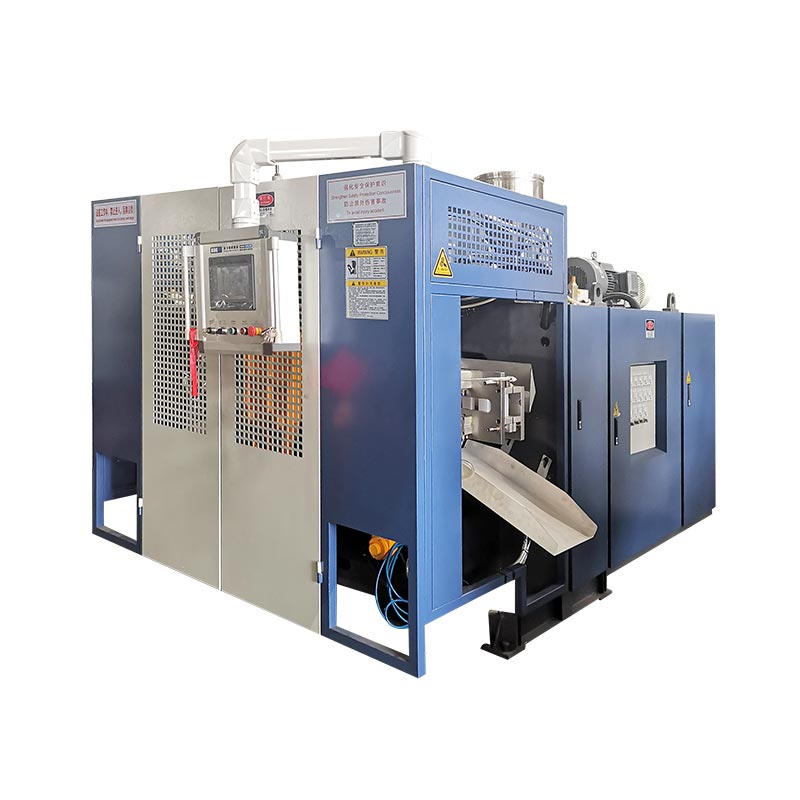
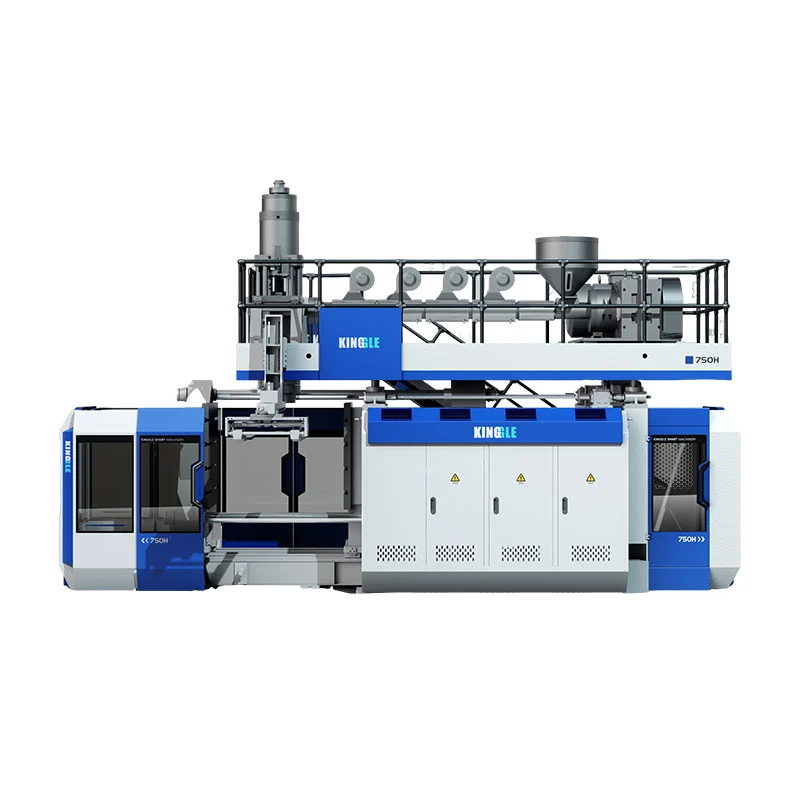
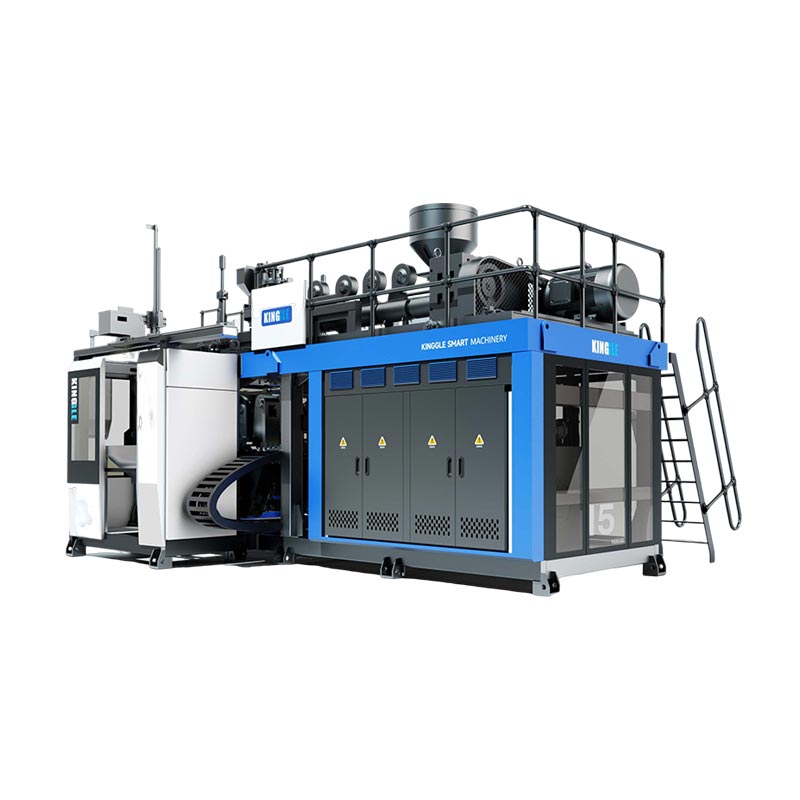
KGB100B е кандидат за големи кухи продукти само когато частта, матрицата, брутният размер и фабриката отговарят на публикуваните ограничения. Kinggle изброява 120 L максимален капацитет на контейнера, 920 x 1200 mm максимален размер на формата, 12(20) L референтен акумулатор и 9(15) kg PE акумулаторно тегло. Тези цифри започват инженерния преглед, но чертежът на продукта и планът за изпитване трябва да решат окончателния избор.
Купувач, който търси 120L машина за раздувно формоване, обикновено има предвид истинска част. Това може да е химически барабан, бариера за движение, поплавък, резервоар, играчка или голям технически компонент. Етикетът за обем е полезен, но не описва най-трудните зони, движението на матрицата, разпределението на стените или нуждата от охлаждане.
Това ръководство разглежда KGB100B като производствена система. Той обяснява какво може да ви каже всеки публикуван номер и какво не. Той също така показва какво да изпратите с RFQ, така че дискусията да може да премине от общо име на машина към решение, което може да се тества.

Шест въпроса за бърза проверка на продукта
- Цялата форма пасва ли на плочата, обвивката на матрицата и диапазона на дебелина?
- Може ли охладената част да излезе от формата през наличния отвор?
- Брутната парична маса в избраната конфигурация на акумулатора ли е?
- Може ли екструдерът да възстанови достатъчно материал за целевия цикъл?
- Може ли силата на затягане да поеме договорената проектирана площ и налягане на удар?
- Може ли инсталацията да доставя стабилно захранване, охлаждаща вода и сгъстен въздух?
Граница на спецификацията:цифрите в това ръководство идват от токаПродуктова страница Kinggle KGB100B. Те бяха проверени на 15 септември 2026 г. Отнасяйте се към тях като към публикувани референции за скрининг. Одобрената оферта, оформлението, машинният чертеж и техническото споразумение трябва да определят поръчаната машина.
Етикет 120L е отправна точка, а не одобрение на продукта
Kinggle публикува 120 L като максимален капацитет на контейнера KGB100B. Това дава на купувачите бърз маркер за обхват. Не пише, че всяка част под 120 L ще работи на машината. Компактният барабан и дългата бариера за движение могат да имат много различни ширини на формата, проектирани площи, дължини на заготовки и пътища за отстраняване.
Номиналният обем също може да скрие търсенето на материали. Голяма тънкостенна плувка може да съдържа повече въздух, но по-малко смола, отколкото по-малка техническа част с дебели ребра, дръжки и зони на прищипване. Машината трябва да формира пълната гореща заготовка, включително материал, който по-късно става флаш или подстригване. Поради това само теглото на готовия продукт подценява удара, който главата трябва да направи.
Геометрията отново променя решението. Зоните с дълбоко изтегляне могат силно да разтегнат заготовката. Широките панели може да се нуждаят от повече сила на затягане. Дългите части могат да бъдат ограничени от разстоянието от матрицата до матрицата или пространството за изваждане, преди обемът на контейнера да стане подходящ. Вложки за врата, вътрешни резби и издухване на дъното могат да добавят повече движение към цикъла.
Използвайте описанието на 120L, за да съставите кратък списък. След това сравнете истинската част и формата с машината. Ето защо собствената на Kinggleпроцес на продажбаизисква снимки на продукта, чертежи, тегло, размер, материал, дебелина и изисквания за изход преди препоръка за модел.
Тази последователност поддържа етикета на капацитета в правилната му роля: първо бърз скрининг, второ инженерно потвърждение.
Превърнете спецификацията KGB100B във въпроси на купувача
Таблица със спецификации е най-полезна, когато всяко число води до проверка. Страницата KGB100B обхваща размерите на машината, затягането, екструдирането, акумулаторната глава и справки за помощните средства. Някои стойности са ясни граници. Други описват публикувана конфигурация или състояние на машина без натоварване.
Страницата показва акумулатора като 12(20) L и теглото на PE акумулатора като 9(15) kg. Изглежда, че скобите показват изброените алтернативи, но страницата не дефинира правилото за избор. Следователно в офертата трябва да се посочи едно главно споразумение и неговия материален обхват. Не комбинирайте по-голямата фигура със стандартно предположение за машина, освен ако Kinggle не го потвърди за проекта.
| Публикувано поле | Справка KGB100B | Въпрос, че трябва да се задейства |
|---|---|---|
| Максимален капацитет на контейнера | 120 л | Съвпадат ли действителната геометрия на продукта и брутният размер, а не само номиналният му обем? |
| Изход | 320 бр/ч, сух цикъл | Каква производителност може да поддържа машината с производствената форма, смолата, охлаждането и правилата за качество? |
| Размер на машината | 5,9 х 3,8 х 4,6 м | Има ли достатъчно инсталирано пространство за достъп, платформи, маркучи, обработка и поддръжка? |
| Тегло на машината | 18 т | Какъв план за фундамент и такелаж следва окончателния чертеж на общото разположение? |
| Сила на затягане | 440 kN | Достатъчно ли е за проектираната площ на продукта при договореното налягане на процеса? |
| Препратки към плоча и матрица | 1200 х 1200 мм валяк; 920 x 1200 мм максимална форма | Съвпадат ли тялото на матрицата, моделът на монтаж, услугите и връзките? |
| Отваряне и движение | 500 до 1400 мм отвор; 600 mm подвижен ход | Може ли частта да се освободи и да излезе без сблъсък или повреда на горещи повърхности? |
| Дебелина на матрицата | 510 до 600 мм | Монтираната дебелина включва ли опорни плочи, адаптери и необходимите инструменти? |
| Екструдер | 100 мм винт; 24 L/D; 55 kW двигател | Избраният винт и прозорец на процеса отговарят ли на посочената смола? |
| Публикуван капацитет на топене на HDPE | 160 до 200 кг/ч | Брутното търсене на материали под доказана стабилна производителност за действителната формула ли е? |
| Акумулаторна глава | 12(20) L; 9(15) kg PE справка | Коя опция е цитирана и покрива ли тя брутната паризонна маса с използваем марж на процеса? |
| Диаметър на щифта | Максимум 450 мм | Какъв пакет от матрици и инструменти е необходим за диаметъра на заготовката и оформлението на продукта? |
| Справка за охлаждаща вода | 0,3 MPa; 120 л/мин | При каква входяща температура, качество на водата и обхват на веригата се прилага това? |
| Публикувана средна енергийна линия | 52 до 60 kW | Какви свързани с продукта kWh/kg и kWh на приета част се измерват по време на стабилен опит? |
Продуктовата страница също така публикува налягане на удар от 0,8 MPa и стойност на въздушния поток от 1,8, но видимата му единица се изобразява като M2/MIN. Тази единица се нуждае от корекция или потвърждение, преди да влезе в спецификация на съоръжението. Отговорното RFQ трябва да маркира несигурността, вместо тихо да променя единицата.
Прочетете свързаните редове заедно. Размерът на формата зависи от отвора и дебелината. Акумулаторната маса принадлежи към избраната смола и брутен удар. Капацитетът на топене принадлежи на времето за възстановяване и стабилното качество на стопилката. Размерите на машината са с достъп за поддръжка и спомагателно оборудване. Това свързано четене не позволява едно благоприятно число да скрие различно ограничение на проекта.
Проверете обвивката на формата и пътя за отстраняване на частта
Публикуваният максимален размер на формата е 920 x 1200 mm. Валицата е с размери 1200 x 1200 mm, а дебелината на формата е от 510 до 600 mm. Тези стойности описват свързани измерения, но не са взаимозаменяеми. Формата може да пасне на посочените размери на лицето и все още да е в конфликт с свързващи пръти, тръби, монтажни отвори или движещо се оборудване.
Започнете с монтажен чертеж, а не със скица на продукт. Покажете двете половини на матрицата, опорните плочи, колекторите за вода, издухващите щифтове, инструментите за гърлото или дъното, хидравличните устройства, сензорите и електрическите кутии. Идентифицирайте централната линия и модела на монтаж. Маркирайте всеки елемент, който се движи извън тялото на формата по време на отваряне.
След това симулирайте премахване. Страницата KGB100B публикува справка за отваряне на плочата от 500 до 1400 mm и ход на движение на плочата от 600 mm. Завършената част се нуждае от свободно пространство за освобождаване, завъртане, ако е необходимо, и напускане на машината. Флаш, опашки, дръжки и горещи гъвкави стени могат да увеличат истинския плик за премахване.
Твърдостта на частта също има значение. Голяма куха част може да се деформира, ако робот я хване, преди стената да е готова. Обикновено изпускане може да повреди врата или да остави следа върху топъл панел. Времето за охлаждане вътре във формата и опората след изваждането принадлежат към прегледа на оформлението.
Фабричен изглед:дръжте чертежа на формата до общото устройство на машината. Добавете пътя на куката на крана, маршрута на количката за формовъчни форми, свободното място от страна на обслужването и безопасния достъп на оператора. Публикуваните размери на машината от 5,9 x 3,8 x 4,6 m не са пълният отпечатък на клетката.
Правилният преглед също така включва теглото на матрицата и точките на повдигане, въпреки че публичната продуктова страница не публикува лимит за тегло на матрицата. Помолете Kinggle да потвърди допустимото тегло на матрицата и препоръчания метод на работа за точната конфигурация. TheРъководство за проектиране на форми за екструдиране чрез раздуванепредоставя по-пълен контролен списък за охлаждане, прищипване и вентилиране.
Оразмерете акумулатора от брутната паризонова маса
Акумулаторната глава се стопява и изтласква голям паризон при поискване. Съответното количество материал е целият изстрел, напускащ главата. Включва продаваемата част, горната и долната част, скрап от дръжка или врата и всеки друг изрязан материал, създаден от избрания инструмент.
Брутна парична маса = маса на готовия детайл + маса на флаш и трим маса + надбавка за контролиран процес
Надбавката не е универсален процент. Тя трябва да идва от одобрената част, концепцията на формата, поведението на материала и резултата от изпитването.
Kinggle публикува 9(15) kg като PE референтно тегло на акумулатора за KGB100B. Това не е обещание, че готовият продукт може да тежи 9 или 15 кг. Също така не може да се прехвърля автоматично към PP, ABS или напълнена формула. Плътността на смолата, силата на стопяване, температурата и състоянието на главата влияят на използваемия процесен прозорец.
Акумулаторната линия с капацитет 12(20) L се нуждае от същата грижа. Капацитетът в литри описва обема вътре в системата, докато чертежът на продукта и материалният план обикновено се управляват от масата. Попитайте коя опция за глава е включена, коя смола поддържа публикуваната маса и колко материал остава в главата при договорената работна точка.
По подразбиране не работете на теоретичен лимит. Един проект се нуждае от достатъчен контролен обхват, за да коригира разпределението на стената и вариациите от кадър до кадър. Ако брутната заготовка заема почти целия наличен капацитет, по-късна промяна на материала или локална корекция на дебелината може да премахне тази стая. Опитът трябва да покаже стабилна маса на изстрела, повторяема дължина на препариране и приемлива възглавница за избраната глава.
За многокомпонентна форма, пребройте всяка освободена заливка за цикъл. Пълният кадър трябва да покрива всеки активен изход и неговата облицовка. Броят на главите и броят на кухините могат да променят математиката, така че ги посочете отделно в RFQ. Theводач за глава и кухинаобяснява това разграничение.
Съобразете екструдера с търсенето на материал и времето за възстановяване
Страницата KGB100B изброява 100 mm шнек, съотношение 24 L/D, 55 kW екструдерен двигател и четири нагревателни зони. Той публикува диапазон на капацитет на топене на HDPE от 160 до 200 kg/h. Този диапазон е препратка с обхват на материала. Не трябва да се третира като гарантирана продукция за всеки клас, мастербач, съотношение на повторно смилане или температурен прозорец.
Преобразувайте производствената цел в брутно почасово търсене. Използвайте брутна маса, а не маса на готовата част. Включете всички активни позиции и използвайте планираните събития на час. Това дава скоростта на материала, която екструдерът и главата трябва да поддържат, докато машината прави приемливи части.
Брутно търсене на материал, kg/h = брутна маса на заготовка за събитие, kg x събития за формоване на час x активни заготовки за събитие
Сравнете резултата с опит върху действителната формула. Гамата от брошури сама по себе си не може да установи качеството на стопилката или границата на възстановяване.
Времето за възстановяване трябва да се побира в машинния цикъл. Ако формата остане затворена за охлаждане, екструдерът често използва това време за презареждане на акумулатора. Следователно по-кратък цикъл на охлаждане може да повиши необходимата скорост на топене. По-бързото движение на формата няма голяма стойност, ако главата не е готова за следващия изстрел.
Боравенето с материали може да се превърне в скрито ограничение. Големите части бързо поглъщат смола. Заводът се нуждае от надеждно транспортиране, сушене, когато материалът го изисква, смесване и контрол на замърсяването. Повторното смилане може да промени насипната плътност и поведението при подаване. Писмената формулировка е по-полезна от широк етикет като „HDPE плюс повторно смилане“.
Поискайте в протокола от опита да се включи клас смола, доставчик, цветова опаковка, процент на повторно смилане, температурни настройки, скорост на шнека и действителна брутна маса. Ако е планиран друг материал, поискайте специфични за материала доказателства. на КингълHDPE и PP ръководство за обработкаобяснява защо само полимерният етикет не решава настройката на машината.
Свържете силата на затягане, проектираната площ и условията на удар
Страницата KGB100B публикува 440 kN сила на затягане. По-голямото число не е автоматично по-добро и етикетът на обема не може да потвърди скобата. Формата вижда сила на разделяне в проектираната област, изложена на вътрешно налягане. Формата на продукта, флаш повърхността, дизайнът на отщипване и налягането на процеса - всички те влияят върху реалните изисквания.
Проектираната площ е силуетът на кухината под налягане върху равнината на разделяне на формата. Широкият плосък компонент може да създаде повече разделящо натоварване от по-дълбок, но по-тесен контейнер. Прегледът трябва да използва действителния чертеж на кухината. Той също така трябва да включва избраното налягане на удар и всеки договорен коефициент на безопасност.
На публичната страница е посочено 0,8 MPa като референтно налягане на удар. Това не означава, че всеки продукт трябва да работи при една и съща настройка. Температурата на смолата, вентилацията, дебелината на стената, повърхностните детайли и стратегията за охлаждане влияят на процеса. Фабричното изпитване трябва да използва документиран производствен прозорец, който произвежда приемливи части без внезапен растеж или нестабилно поведение на матрицата.
Дизайнът с прищипване е част от същата система. Слабото уплътнение може да доведе до изтичане или крехка заварка. Прекомерният материал може да увеличи светкавицата и да затрудни изрязването. Подравняването на формата, движението на скобата и поставянето на заготовката трябва да поддържат инструмента, а не да го компенсират.
Помолете доставчика на матрицата и доставчика на машината да прегледат един и същи чертеж. Това предотвратява общ пропуск, при който всяка страна одобрява само собственото си оборудване. Окончателното техническо споразумение трябва да посочи предвидената площ, налягането на процеса, изискването за скоба, дебелината на матрицата, подробности за монтажа и свързването.
Планирайте фабриката около цялата формовъчна клетка
Страницата KGB100B публикува размер на машината 5,9 x 3,8 x 4,6 m и тегло 18 t. Това са ценни отправни точки за оформление и такелаж. Те не включват всяка платформа, система от смола, охладител, компресор, устройство за изваждане, конвейер, тример или защитна граница.
Започнете над машината. Потвърдете чистата височина на сградата, капацитета на крана, пътя за отстраняване на главата и достъпа до нагреватели и хидравлични компоненти. След това работете навън. Операторите се нуждаят от пространство, за да инспектират матрицата, да отстранят заседнала част и да достигнат до нормални сервизни точки. Доставката на материали и обработката на готови части изискват маршрути, които не пресичат опасни зони.
Охлаждащата вода заслужава повече от оценка на размера на тръбата. Страницата изброява 0,3 MPa и 120 L/min, но инсталацията също така се нуждае от необходимата входяща температура, приемливо повишаване на температурата, качество на водата, филтриране и условия за връщане. Веригите на формата и охлаждането на маслото може да се нуждаят от отделен контрол. Крайният полезен лист трябва да посочва какво е включено в публикувания поток.
Сгъстеният въздух се нуждае от същата обработка. Уебсайтът дава референтно налягане от 0,8 MPa, но неговата видима единица за въздушен поток е непоследователна. Поискайте коригирано търсене на вход на машината, пиково търсене, качество на въздуха, точка на оросяване и размер на връзката. Може да е необходим приемник, за да се поддържа стабилно налягането по време на големи удари.
Продуктовата страница обозначава 52 до 60 kW като „средна консумация на енергия“. Тъй като kW е единица за мощност, използвайте цифрата само като публикувана справка за мощност. Не го превръщайте в kWh на част. Енергията, свързана с продукта, зависи от матрицата, смолата, цикъла, спомагателните средства и приетата продукция.
EUROMAP 46.2дефинира свързано с продукта измерване за дадена машина за екструдиране чрез раздуване, матрица и определен продукт. Изисква стабилна работа и качество на продукта, което отговаря на изискванията на клиента. Това е солидна основа за тест за приемане. на Кингълръководство за изисквания за комунални услугиможе да помогне за структурирането на листа с данни за завода.

Сух цикъл от 320 бр/ч не е производствена продукция
Kinggle етикетира 320 бр/ч като производителност на сух цикъл KGB100B. Сухият цикъл измерва движението на машината, без да доказва пълния производствен процес. Това не включва възстановяване на смола, изпаряване, продухване, охлаждане, отстраняване на части, подрязване или проверка на качеството при предвидените производствени условия.
Големите части често са с ограничено охлаждане. Дебелите дръжки, ъглите и зоните на прищипване може да се нуждаят от повече време, отколкото широките стени. По-бързото движение на отваряне не може да освободи част, която все още е твърде мека, за да поддържа форма. Автоматизацията може също да задава темпото, ако роботът, тримерът или конвейерът са по-бавни от формовъчната машина.
Използвайте три отделни изходни стойности. Първо, запишете сух цикъл само като ориентир за движение. Второ, измервайте брутните формовани части на час по време на производствения опит. Трето, докладвайте приетите части на час след договорените проверки на качеството и преброените спирания.
Приет резултат = брутни формовани части - отхвърлени части - части, загубени по време на преброените спирания
За планиране на смени, документирайте периода на измерване и категориите за спиране. Кратко наблюдение на най-добрия цикъл не е стабилен производствен темп.
Планът за приемане трябва да посочва частта, матрицата, смолата, цвета, правилото за повторно смилане, действията на оператора и спомагателното оборудване. Той също така трябва да определи стандарта за качество. Тегло, размери, характеристики на течове, състояние на пламък, външен вид и местоположение на дебелината на стената са общи категории, но проектът трябва да избере тези, които имат значение.
Използвайте целевия цикъл като бюджет. Разделете го на разреждане на акумулатора, движение на матрицата, продухване, охлаждане, изпускане, отваряне, изваждане и възстановяване. Това показва дали ограничението идва от машината, формата, материала или работата надолу по веригата. Theръководство за оптимизиране на времето на цикълаобяснява как да подобрите един етап, без да преместите дефекта на друго място.
Програмирането на стената трябва да следва продукта, а не копирана крива
Големите екструзионно формовани части се разтягат неравномерно. Материал в близост до рамо, ъгъл, дръжка или дълбоко изтегляне може да стигне по-далеч от материала върху широк панел. Равномерната междина на матрицата може да остави една област твърде тънка, докато друга носи ненужно тегло.
Страницата KGB100B казва, че стандартният модел включва контролер за дебелина MOOG 100. Точният инсталиран контролер, резолюцията на профила и опционалният пакет трябва да бъдат посочени в офертата. АРъководство за Moog DigiPack III, хоствано от Kinggleпоказва как контролер на акумулаторна машина може да свърже позицията на инструмента към програмиран профил. Той също така изброява функциите за размер на удара, възглавница и позиция на акумулатора. Това ръководство илюстрира логиката на управление, но не трябва да се използва за приемане на точния интерфейс KGB100B.
Изградете първия профил от известна геометрия и синхронизация на формата. След това изрежете или измерете части на определени места. Променете регион по регион и запишете ревизията. По-тежката част не е автоматично по-добра част. Целта е достатъчно материал там, където изпълнението се нуждае от него, и по-малко излишък там, където не е необходимо.
Профилната работа трябва да остане свързана с масата на изстрела и дължината на заготовката. Увеличаването на един профилен регион променя наличния материал на друго място. Температурата и подуването също могат да променят резултата. Запазете одобрената рецепта с клас на материала, цвят, температура на главата, настройки за изстрел и версия на формата.
Theръководство за програмиране parisonпредоставя метод за настройка стъпка по стъпка. За този проект FAT трябва да сравни крайния записан профил с измерената карта на стената и диапазона на частично тегло.
Проведете фабричен тест, който отговаря на решението за покупка
Полезен фабричен тест за приемане не е демонстрация на машина. Това е контролиран опит да се направи договореният продукт при документирани условия. Резултатът трябва да покаже какво е тествано, как е измерено и какво е останало извън обхвата на теста.
EUROMAP 46.2 предлага полезна дисциплина при измерване. Той изисква машината да бъде в стабилно състояние, качеството на продукта да отговаря на изискванията на клиента и ключовите данни за процеса да бъдат документирани. Процесът на продажби на Kinggle също казва, че клиентите могат да бъдат поканени да се присъединят към теста. Превърнете тази възможност в писмен протокол преди началото на процеса.
- Замразете тестовата статия.Идентифицирайте ревизията на частта, формата, разположението на главата, броя на кухините или изходите и всяка инсталирана опция.
- Запишете формулировката.Избройте клас смола, доставчик, цветна опаковка, добавки и правило за повторно смилане. Запазете достатъчно материал от една известна партида, ако е възможно.
- Проверете настройката.Записвайте температурата на цевта и главата, настройките на изстрела, файла на профила, условията на продухване, условията на охлаждащата вода и състоянието на автоматизацията.
- Достигнете стабилна работа.Не избирайте първата приемлива част. Съгласете правилата за стабилизиране и примерния прозорец, преди да измерите производителността.
- Измерете баланса на масата.Претеглете готовата част, флаш и други елементи. Потвърдете брутната паризонна маса спрямо цитираното акумулаторно устройство.
- Проверете качеството на продукта.Използвайте одобрените места и методи за дебелината на стените, размерите, теглото, характеристиките на течовете и видимите дефекти.
- Преброяване на приетия изход.Докладвайте общите цикли, брутните части, бракуваните и спиранията през договорения период. Съхранявайте сухия цикъл като отделен запис.
- Измерете полезностите.Запишете напрежение, мощност, налягане и поток на сгъстен въздух, температура на охлаждаща вода, налягане и поток в определени граници.
- Предизвикайте повторяемостта.Проверете масата на изстрела, позицията на заготовката и измерванията на продукта в прозореца за проба, а не само върху едно избрано парче.
- Близки отклонения.Дайте на всеки неуспешен артикул собственик, действие, изискване за доказателство и краен срок преди одобрение на пратката.
Съхранявайте необработените показания с подписано резюме. Снимките трябва да показват идентификация на пробата и място на измерване. Файлове с рецепти, аларми и бележки за отклонения са част от доказателствата. Theраздувна машина FAT ръководствосъдържа по-пълна рамка за приемане.
Изборът на проба също се нуждае от правило. Номерирайте частите последователно и не заменяйте неуспешната проба с по-добра. Ако настройките се променят, започнете нова група проби и запишете времето за промяна. Това запазва резултата проследим. Той също така разделя нормалната вариация от умишленото развитие на процеса.
Преди одобрение на пратката, сравнете тестовия запис с подписаната матрица на изискванията. Преминалата проверка на машинното движение не може да затвори отворен артикул с качество на продукта. Всеки тест, който не може да бъде завършен, трябва да остане видим с причината и договорения метод за проследяване.
Подгответе RFQ, който строителят на машини може да проектира
Неясно искане за „една 120-литрова машина за формоване чрез раздуване“ приканва към неясно предложение. Вместо това изпратете компактен технически пакет. Не е необходимо да е перфектен, но трябва да отделя известните изисквания от откритите решения.
Започнете с оразмерен чертеж на продукт или 3D файл. Добавете снимки, когато обясняват вратове, вложки, дръжки или гарнитури. Посочете целевото крайно тегло и идентифицирайте критичните зони на стените. Посочете марката на материала и всяко разрешено повторно смилане. Ако химическата устойчивост или регулаторният тест са от значение, посочете точния стандарт и състоянието на продукта.
След това дефинирайте производството. Дайте приети части на час или на ден, налични смени, планирана автоматизация и стъпки надолу по веригата. Посочете дали проектът включва нова форма. Ако вече съществува матрица, осигурете нейния монтажен чертеж, тегло, дебелина, монтажни и сервизни връзки.
Информацията за съоръжението трябва да включва електрическо захранване, честота, капацитет на сгъстен въздух, условия на охлаждащата вода, чиста височина, врата за достъп, кран и данни за пода. Не чакайте до инсталирането, за да сравните тези елементи с машината. Проектите с големи части могат да бъдат ограничени чрез такелаж и манипулиране на продукта толкова лесно, колкото и чрез екструдиране.
Прикачете към запитването
Чертежи на продукти и матрици, подробности за смола, целева продукция, критерии за качество, условия за полезност, ограничения на оформлението и желан обхват на автоматизация.
Заявка в предложението
Опция за окончателна глава, винт и задвижване, изявление за прилягане на формата, граници на полезността, оформление, протокол за приемане, доставени опции и технически изключения.
Поискайте попълнена матрица на изискванията. На всеки ред трябва да пише „съответства“, „изисква промяна“ или „не е включено“, последвано от препратка към предложението. Това е по-лесно за проверка от разпръснатите изявления в имейла. Kinggle предоставя aзона за изтеглянеза технически документи и аформуляр за запитване по проектаза първоначален контакт.
Когато KGB100B принадлежи към краткия списък
KGB100B заслужава по-внимателно разглеждане, когато продуктът е близо до обхвата на приложение за големи части и инженерните проверки са в съответствие. Страницата на продукта посочва като приложения химически варели, авточасти, бариери за движение, поплавъци, играчки и мебели. Този списък показва планираното поле, но не е доказателство, че конкретна част ще се изпълнява.
Силният случай в краткия списък има четири характеристики. Формата се вписва с място за движение и услуги. Брутната паризонна маса отговаря на потвърдената опция за глава. Възстановяването чрез екструдиране поддържа необходимия цикъл с предвидения материал. Фабриката може да доставя комунални услуги и обработка на договорените граници.
Преминете към друга конфигурация, когато едно от тези условия е неуспешно. По-голям акумулатор може да реши масата на изстрела, но не и ширината на формата. По-голяма плоча може да реши обвивката на матрицата, но не и възстановяването при екструдиране. Различен размер на машината може да бъде по-икономичен, когато частта е много по-малка от работния диапазон на платформата.
Също така пауза, когато данните са непълни. Фигурите на главите в скоби на уебсайта и непостоянният въздушен поток се нуждаят от писмено пояснение. Номерът на сухия цикъл не може да затвори гаранция за изход. Това са нормални елементи за техническо споразумение, а не причини за предположения.
Решението за покупка трябва да завърши с частично базиран пробен план. Ако машината може да произвежда стабилни, приемливи части при договорената скорост и граница на полезност, моделът отговаря на работата. Ако това доказателство липсва, краткият списък остава временен.
Често задавани въпроси
Какви продукти може да произвежда машината за раздувно формоване KGB100B 120L?
Kinggle изброява химически варели, авточасти, бариери за движение, поплавъци, играчки и мебели на страницата KGB100B. Това са препратки към приложения, а не автоматични одобрения. Истинският продукт все още се нуждае от проверки за размер на матрицата, брутна маса, изискване на скоба, материал, път на отстраняване и охлаждане.
120 L означава ли, че всеки контейнер под 120 L ще се побере?
Не. Номиналният обем на контейнера е само една скрининг стойност. Част под 120 L все още може да надхвърли обвивката на матрицата, ограничението на проектираната площ, търсенето на акумулатора или наличното пространство за отстраняване. Изпратете чертежите на продукта и формата за преглед на конкретен модел.
Може ли KGB100B да направи 15 kg готов HDPE продукт?
Не правете това предположение от публичната маса. Страницата публикува 9(15) kg като референтно тегло на PE акумулатор, очевидно заедно с два изброени капацитета на главата. Брутната паризонна маса включва частта и всички флаш или трим. Избраната глава, смола и използваем марж на процеса трябва да бъдат потвърдени от Kinggle и доказани в опит.
Очакваната производствена мощност 320 бр/ч ли е?
Не. Kinggle етикетира 320 бр/ч като сух цикъл. Действителната приета продукция включва екструзия, образуване на запарки, издухване, охлаждане, отстраняване, подрязване, бракуване и спиране. Посочете необходимата приета продукция и я проверете с производствената форма и материала.
Как трябва да се сравнява потреблението на енергия?
Сравнете свързаната с продукта енергия при една и съща форма, продукт, смола, правила за качество и граница на изпитване. Страницата KGB100B публикува 52 до 60 kW като средна енергийна линия, което е референтна мощност. Измервайте kWh/kg и kWh на приета част по време на стабилно производство, вместо да конвертирате стойността на страницата.
Каква информация трябва да изпратя за оферта за KGB100B?
Изпратете чертежи и снимки на продукта, размери, крайно тегло, изисквания за стените, клас на материала, правило за повторно смилане, приет резултат, тестове за качество, данни за матрицата, условия за полезност и нужди от автоматизация. Маркирайте ясно непознати елементи. Това дава на доставчика достатъчно информация, за да потвърди главата, формата и обхвата на изпитването.
Проверете своята част, преди да изберете машината
Изпратете на Kinggle чертежа на продукта, оценката на брутното тегло, смолата, данните за формата, целта за изход и фабричните условия за полезност. Екипът може да провери дали платформата KGB100B и избраната от нея конфигурация на акумулатора отговарят на проекта.
Поискайте преглед на годността на продукта