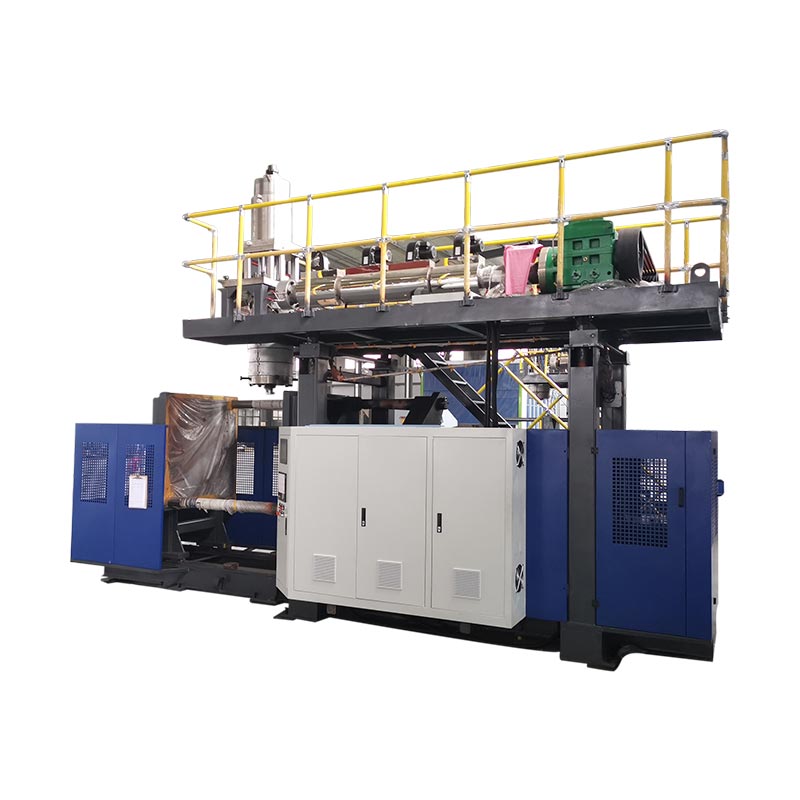
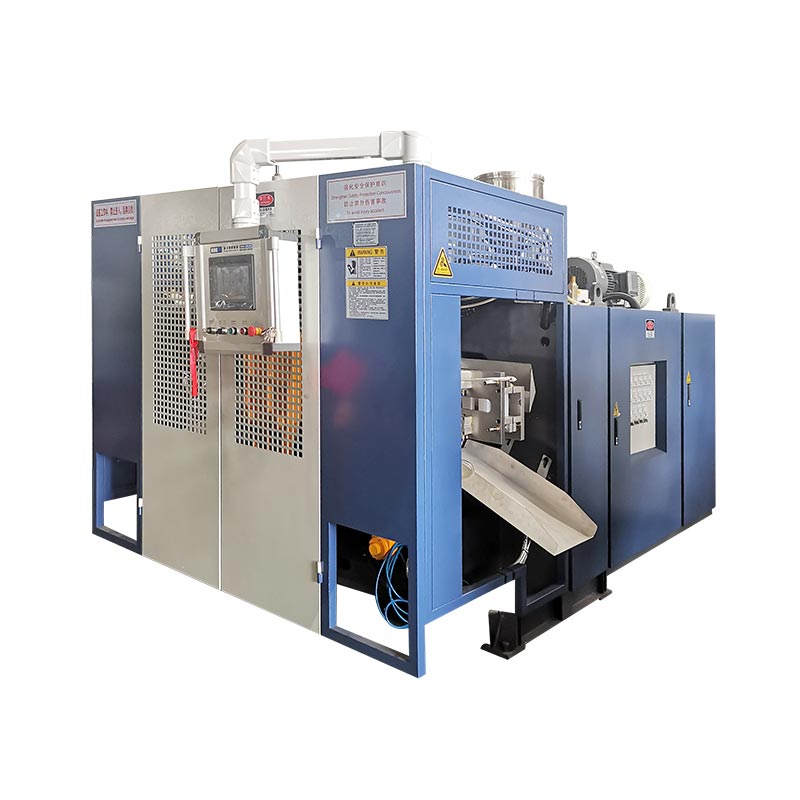
A машина за издухване с химически барабане акумулаторна екструзионна машина за варели от 200 до 220 литра. Акумулаторът бързо изстрелва тежък запор, преди гравитацията да го извади от формата. Всичко останало за машината съществува, за да служи на един момент: тестът за падане.
Това е честното рамкиране. Барабан, който не може да оцелее след падане, не превозва опасни стоки, колкото и добре да изглежда.
Така че тази статия работи в обратна посока спрямо теста. Това, което барабанът трябва да оцелее. Където барабаните всъщност се чупят. И какво трябва да направи машината по въпроса.
Ключови изводи
- Барабаните се провалят придолен звънец и заваръчния шев. Почти никога в страничната стена.
- Тестът за падане се прави с барабанапълно и условно студено. Студената пластмаса е крехка пластмаса.
- Бидон 200 литра тежи12 до 15 кгсъс стена от 3,5 до 4 мм. Всеки допълнителен милиметър е пари.
- HMW-HDPE, не обикновен HDPE.Устойчивостта на напукване при напрежение е това, което оцелява след година на агресивна химия.
- Изходът е17 до 20 барабана на час. Охлаждането определя това темпо, а не екструдерът.
На тази страница
Какво всъщност изисква тестът за падане
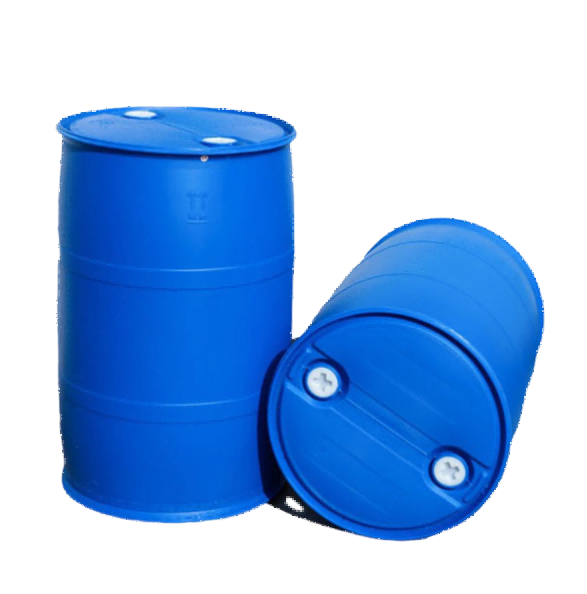
Сертификацията на ООН за опаковки за опасни товари включва тест за падане. Барабанът се пълни, изпуска се и се проверява. Не трябва да изтича.
Три детайла правят това по-трудно, отколкото звучи.
Първо, барабанът епълен. Това са около 200 килограма течност зад удара. Товарът не спира, когато барабанът удари пода. Той продължава да се движи и стената трябва да го задържи.
Второ, барабанът екондициониран студпърви. Полиетиленът се втвърдява при затопляне и става крехък при охлаждане. Тестването на студ е умишлено. Това е най-лошият случай в истинска верига за доставки.
Трето, спадът е обикновенодиагонал, върху долния звънец. Не е плоска. Това насочва целия удар в малък радиус от пластмаса. И този радиус е точно мястото, където перизонът трябваше да се простира най-далеч, за да образува основата.
Нашите инструменти за барабани са валидирани за тест за падане от 3 метра със сертификат от ООН. Търговски това не е бонус функция. Купувачите на опаковки за опасни стоки не могат да приемат недоказан барабан, така че това е входната цена.
Където се чупят барабани
Попитайте нов купувач къде се поврежда барабан. Обикновено те сочат към страничната стена, защото това е най-голямата повърхност.
Не е. Две места отговарят за почти всеки отказ, който трябва да диагностицираме.
Долен звън
Това е радиусът на ъгъла, където основата среща страничната стена. Геометрично това е най-голямото разстояние, което трябва да се простира, така че естествено е най-тънката част на барабана.
Това е и мястото, където диагоналното падане концентрира енергията си. Тънка пластмаса, концентрирано въздействие, студено кондициониране. Ето защо камбаната е първа.
Заваръчният шев
Когато матрицата се затвори, тя защипва заготовката и отрязва светкавицата. Този шев е заваръчен шев между две повърхности на стопилката. Това е най-слабата линия в готовия барабан.
Заваръчният шев може да изглежда перфектно и все още да е студен. Студените заварки се разлепят при удар, вместо да се разкъсат. Повърхността на повредата ви казва какво се е случило. Разкъсана заваръчна шев имаше добро стапяне. Един обелен не стана.
Таблица 1 · Диагностика на повреда
| Където не успя | Вероятна причина | Какво да променя |
|---|---|---|
| Долен звън, разделен | Стената е твърде тънка в радиуса на основата | Добавете точки за дебелина при звънеца |
| Заваръчният шев се отдели | Разтопете се твърде студено при отщипване | Повишете температурата на стопилката, балансирайте зоните на матрицата |
| Заварката се разделя чисто | Няма достатъчно материал по шева | Препрофилирайте материала в линията на прищипване |
| Пукнатини седмици след запълване | Напукване под напрежение, грешен клас смола | Преминете към HMW-HDPE с по-високо молекулно тегло |
| Силна светкавица, слаб шев | Скоба пълзящо отворена | Проверете тонажа и износването на ръба при прищипване |
| Деформиран след подреждане | Недостатъчно охлаждане преди изваждане | Удължете охлаждането, по-ниска температура на водата |
Четвъртият ред е този, който боли. Напукването под напрежение не се показва при теста за падане. Появява се седмици по-късно, на място на клиент, в барабан, пълен с нещо агресивно. Дотогава сте изпратили хиляди.
Защо HMW-HDPE, а не обикновен HDPE
Химическите варели са направени от HDPE с високо молекулно тегло. Причината е свойство, наречено устойчивост на напукване при стрес от околната среда или ESCR.
Ето какво означава това на практика. Подлагайте полиетилена на постоянен стрес, излагайте го на определени химикали и той може да се напука с времето. Не е необходимо въздействие. Просто отстъпва.
Пълен барабан е точно тази ситуация. Стената е постоянно натоварена от тежестта на съдържанието. Това съдържание може да е детергент, разтворител или киселина. И барабанът може да седи така една година.
По-дългите полимерни вериги се съпротивляват много по-добре на това. Ето какво ви купува високото молекулно тегло на HMW-HDPE.
Има уловка и се приземява в машината. HMW смолата е по-твърда за обработка. Набъбва повече напускайки матрицата. Нуждае се от по-голяма мощност на екструдера и различни настройки за изпаряване от HDPE в малка кутия.
Така че проверете капацитета за пластифициране спрямо вашата действителна смола за барабан. Офертите обикновено го посочват за стандартен HDPE, което не е това, което ще използвате.
Програмиране на стената за удар
Parison контролерът не задава една дебелина. Той задава крива по дължината на запора. На барабан тази крива е проектирана около теста за падане.
Става по-просто, след като видите барабана като набор от задачи:
- Основен и долен звънец: повече.Това поема въздействието и това е най-тънката зона по подразбиране. Нуждае се от най-голяма компенсация.
- Линия на отщипване: повече.Най-слабата заварка не трябва да бъде и най-тънката секция.
- Горен звън и зона за затваряне: повече.Бънговете концентрират стреса, а барабаните също се изпускат отгоре.
- Права странична стена: по-малко.Той носи най-малко концентриран товар. Това е мястото, където теглото пада.
- Над линията на изрязване: минимално.Този материал става флаш и се смила повторно.
Числата изясняват залозите. 200-литров варел тежи от 12 до 15 кг, със стена около 3,5 до 4 мм. Добавете един ненужен милиметър през тялото и ще добавите килограми HMW-HDPE към всеки барабан, който изпращате.
Ето защо резолюцията на контролера не е бележка под линия тук. Контролер за дебелина на стената от 100 точки поставя материала точно там, където ще се формира звънчето. Вместо това грубият контролер го разпространява в широка лента и вие плащате за разликата при всеки цикъл.
Още нещо, което си струва да знаете. Sag работи срещу вас тук. Заготовката изтънява в горната част, докато виси, а горната част на заготовката формира основата на барабана.
Така че областта, която се нуждае от най-много материал, е зоната, от която гравитацията го краде. Това противоречие е целта на програмата за цялата стена, за да го разреши.
Двойният пръстен и защо е там
Погледнете 220-литров варел и ще видите два повдигнати пръстена около тялото. Те не са стайлинг.
Вършат три задачи. Те укрепват страничната стена срещу вдлъбнатини. Те дават на манипулаторите на барабани с мотокари нещо за хващане. И те носят товара, когато барабаните са подредени, като държат тежестта от самата стена.
От гледна точка на формоването, пръстените са усложнение. Всяка е промяна в раздела, така че паризонът се простира по различен начин там. Объркайте програмата и веднага под всеки пръстен се появяват тънки петна.
Това е добър пример за това защо дизайнът на формата и възможностите на машината принадлежат към един и същ разговор. Профил на пръстен, който е лесен за рисуване, може да бъде неудобен за равномерно издухване. Тази дискусия не струва нищо преди матрицата да бъде изрязана и много след това.
Уточняване на машината
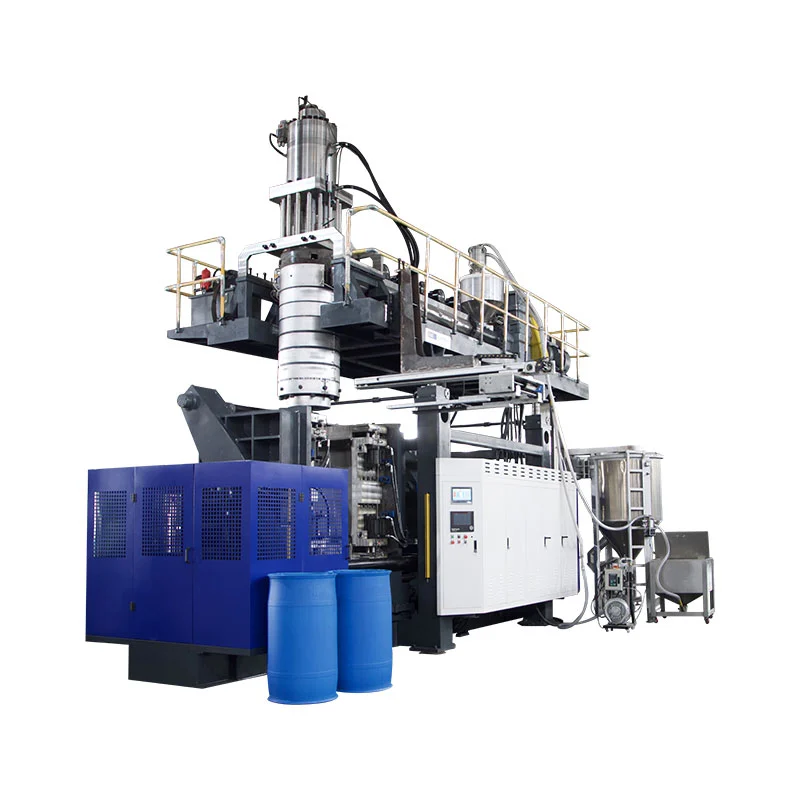
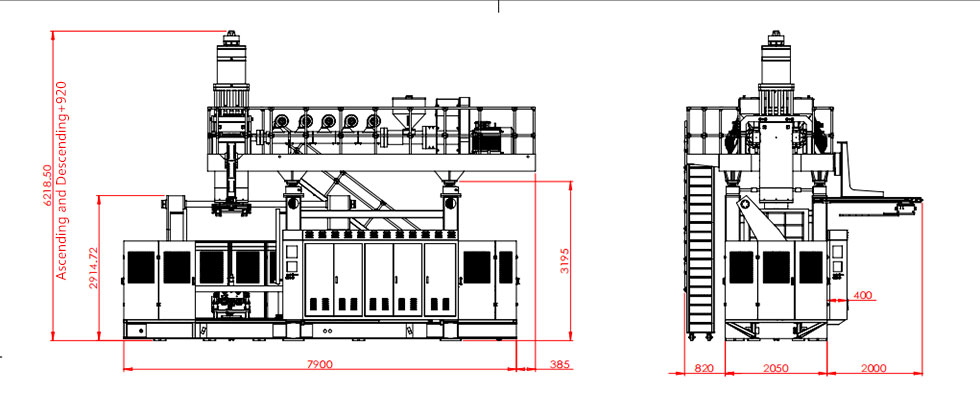
Барабаните са взискателни, но спецификацията се свежда до четири въпроса.
- Кой е най-големият барабан?За варел от 200 до 220 литра е необходима машина от клас 250 литра. Нашата еKGB200L/LP химически варел специален, също се продава като220 литрова пластмасова барабанна машина.
- И по-малки барабани?Повечето растения имат диапазон. А30Lилиакумулатор 120лобхваща долния край и две машини обикновено обхващат 30 до 220 литра.
- Кой клас смола?Потвърдете капацитета за пластифициране спрямо вашите действителни HMW-HDPE, а не общи данни за HDPE.
- Какво друго се движи по рамката?Същата машина прави резервоари за вода, палети, бариери и резервоари за гориво чрез смяна на формата. Планирането за това поддържа използването между договорите за барабани.
Таблица 2 · Размер на барабана според класа на машината
| Размер на барабана | машина | Сила на затягане | Индикативен изход |
|---|---|---|---|
| 20 до 30 л | акумулатор 30л | 215 kN | ~650 на час |
| 50 до 60 л | акумулатор 60л | 280 kN | ~500 на час |
| 120 л | акумулатор 120л | 440 kN | ~320 на час |
| 160 л | акумулатор 160л | 760 kN | ~300 на час |
| 200 до 220л | 250L варел специален | 760 kN | 17 до 20 на час |
Последният ред изненадва хората и си струва да го обясним честно. Спецификацията на KGB200L/LP показва 300 броя на час сух цикъл. Истинските бидони от 220 литра излизат на 17 на 20.
Машината не е по-слаба. Сухият цикъл е машината, работеща без пластмаса и без охлаждане. Стената от 4 mm HMW-HDPE се втвърдява за минути, а охлаждането е определящо за всяка голяма част. Никаква мощност на екструдера не променя това.
Говорете с нас за вашата барабанна програма
Изпратете размера на барабана, класа на смолата и сертификата, от който се нуждаете. Ще се върнем с машинен клас, програмен подход за стена и реалистичен резултат от ваша страна.
Получете оферта Чат в WhatsAppЧесто задавани въпроси
Каква машина прави пластмасови химически барабани?
Акумулаторна екструзионна раздувна машина. Съхранява стопилката и я изстрелва бързо, така че тежкият барабан да не увисне, преди формата да се затвори. Варенал от 200 до 220 литра се нуждае от машина от клас 250 литра с около 760 kN сила на затягане.
Какво представлява тестът за падане на ООН?
Напълнен барабан се пуска от зададена височина върху твърда повърхност, обикновено включващо диагонално пускане върху долния звънец. След това не трябва да изтича. Нашите инструменти за барабани са валидирани за тест за падане от 3 метра със сертификат от ООН.
Защо пластмасовите варели се провалят на теста за падане?
Повечето повреди са в долния звънец или заваръчния шев, а не в страничната стена. Обичайните причини са твърде малко материал в радиуса на основата, студена заварка или смола с недостатъчна устойчивост на напукване при напрежение.
Колко тежи 200 литров бидон?
Обикновено 12 до 15 kg в HMW-HDPE, със стена от приблизително 3,5 до 4 mm. Точното тегло зависи от програмата за стена и сертификата, на който барабанът трябва да отговаря.
Каква производителност може да постигне дръм машина?
220-литров барабан с двоен пръстен работи с приблизително 17 до 20 броя на час. Охлаждането го ограничава, тъй като стената от 4 mm отнема много повече време за втвърдяване от малък контейнер.
Може ли една машина да произвежда барабани и други продукти?
да Акумулаторните машини променят продукта чрез смяна на формата. Същата рамка прави резервоари за вода, палети, бариери за движение, шамандури и резервоари за гориво.
Това ви оставя
Барабаните изглеждат като прости части. Те не са. Един барабан трябва да оцелее да бъде изпуснат, пълен и студен, върху най-слабия му ъгъл. След това дръжте една година нещо агресивно, без да се спука.
Три неща решават дали е така. Смола с истинска устойчивост на напукване при напрежение. Програма за стена, която поставя материал в звънеца и заваръчния шев. И достатъчно контролна разделителна способност, за да го поставите точно, вместо да добавяте тежест навсякъде.
Вземете ги правилно и барабанът минава. Сбъркайте ги и понякога минава, което е по-лошо. Няма да разберете, докато клиент не го направи.