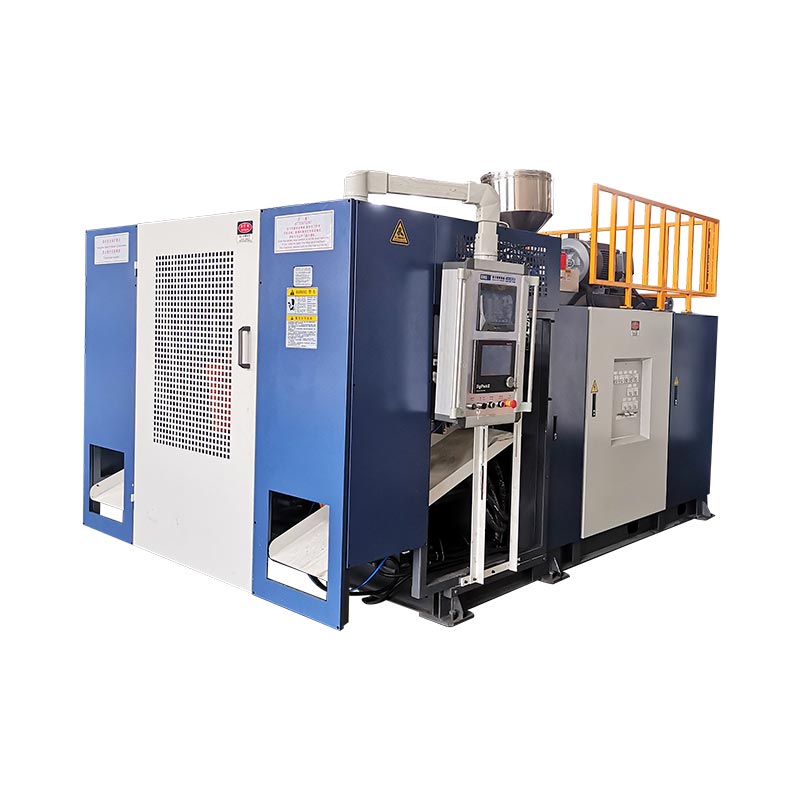
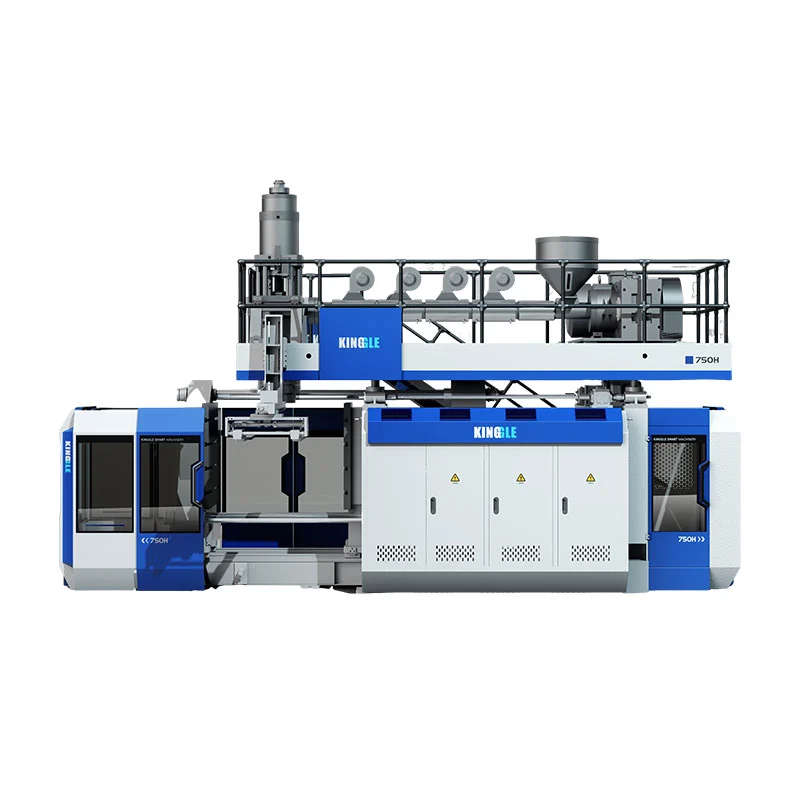
KGB200L/LP е акумулаторна раздувна платформа от клас 250L на Kinggle за 220L химически варели с двоен пръстен. Един работещ проект се нуждае от повече от машината за формоване. Той също така се нуждае от одобрена спецификация на барабана, съответстващ HMWHDPE, дизайн на матрицата и охлаждането, програма за изпаряване, изваждане и премахване на прах, тест за течове, проследими проверки на качеството и план за приемане от фабриката.
Химическа барабанна линия трябва да се планира от готовия пакет назад. Барабанът трябва да побира предвиденото съдържание. Той трябва да преживее определените тестове за работа и транспорт. Затварянията, стенната карта и производствените записи трябва да останат под контрол. Един бърз цикъл на сушене сам по себе си не доказва нито едно от тези неща.
Това ръководство следва един барабан през цялата клетка. Той разделя публикуваните машинни данни от входните данни на проекта. Той също така показва кои резултати трябва да бъдат доказани по време на производствено изпитване.

- Замразете чертежа на барабана, капаците, материала, нетното тегло и картата на стената.
- Преобразувайте готовото тегло в брутна паризонна маса, включително цялата настройка.
- Съпоставете главата, програмата за изпаряване, формата и охлаждането към критичните зони.
- Определете манипулирането, премахването на пламъка и проверката като част от цикъла.
- Приемете линията с одобрена смола, производствени настройки и измерими критерии за преминаване.
Какво всъщност включва пълна 220L химическа барабанна клетка
Машината формира кухото тяло. Клетката прави повтарящи се, приети барабани. Това разграничение променя списъка за покупки. Той също така променя въпросите, задавани по време на инженеринга.
Оборудването нагоре по веригата може да включва съхранение на смола, транспортиране, сушене или смесване, когато формулировката го изисква. Дозирането на оцветители и добавки се нуждае от контролирани рецепти. Regrind се нуждае от дефиниран източник, състояние на частиците и разрешено съотношение. Тези елементи определят какво достига до екструдера. Нестабилното захранване не може да доведе до стабилен паризон.
Ядрото на клетката съдържа екструдерната система, акумулаторната глава, затягащото устройство, матрицата, издухващите щифтове или устройството за издухване отдолу, хидравлична система и контроли. на КингълПродуктова страница KGB200L/LPсъщо изброява MOOG 100 контролер за дебелина, ръка на робот и система за издухване на дъното в публикуваното си описание. Окончателната поръчка трябва да идентифицира точните доставени версии.
Работата надолу по веригата започва, когато матрицата се отвори. Горещият барабан се нуждае от контролирано отстраняване. Горният и долният фланец трябва да бъдат изрязани, без да се повредят уплътнителните повърхности. Отворите може да се нуждаят от механична обработка или довършителни работи. Затварянето може да се нуждае от монтаж. След това всеки приет барабан се нуждае от съгласуваните проверки за размери, тегло, стени и течове.
Охлаждащо оборудване, сгъстен въздух, манипулиране на материали, събиране и безопасен достъп са разположени около тази клетка. Извън него може да има лаборатория или зона за качество. Тази област обработва по-дълги тестове, запазени проби и преглед на записи.
Пълният обхват също назовава всяка граница. Кой доставя охладителя за плесени? Кой осигурява компресора и приемника? Кой свързва робота охрана? Кой доставя тестера за течове? Ако границата няма собственик, това често се превръща в забавяне при стартиране.
Заключете спецификацията на барабана, преди да изберете крайната конфигурация
Фразата „220-литров варел“ не е пълна спецификация. Два барабана могат да споделят номинален обем, но се нуждаят от различни условия на процеса. Барабанът с двоен пръстен със затворена глава има различни гърла и зони за работа от дизайна с отворена глава. Системата за затваряне, съдържанието и транспортният маршрут също оказват влияние върху тестването.
Започнете с контролиран чертеж. Включете общите размери, номинален и ръбов капацитет, отвори, детайли за затваряне, звънчета, пръстени, дръжки и области за етикети. Маркирайте разделителната линия и отщипнете. Идентифицирайте всяко измерение, което влияе върху пълненето, палетизирането, подреждането или поставянето на капачката.
Добавете номерирана карта на дебелината на стената. Картата трябва да покрива горния пръстен, рамото, страничната стена, долния пръстен, основата, шийките и областите на прищипване. Едно средно число на стената не може да покаже как е разпределена смолата. Страницата на Kinggle изброява 3,5 до 4 mm за публикуваното приложение от 200L. Използвайте това като справка за конкретна страница, а не като заместител на одобрената стенна карта.
Запишете нетното формовано тегло. Не включвайте отделно сглобени капачки. След това преценете горната светкавица, долната опашка, остатъците от врата и всеки друг подрязан материал. Това създава брутната парична цел. 12 kg завършен барабан може да се нуждае от изстрел над 12 kg, тъй като процесът трябва също така да образува отстраним материал.
Предвиденото съдържание принадлежи на файла. Добавете плътност, вискозитет, температура на пълнене, налягане на парите, изисквания за химическа съвместимост и очаквано време за съхранение. Купувачът също трябва да посочи дали барабанът ще превозва регулирани опасни товари. Този отговор променя пътя на валидиране.
на Кингълпроцес на продажбаизисква снимки, чертежи, тегло, размер, материал, дебелина, дневна производителност и химическа устойчивост. Тези входящи данни трябва да бъдат едно досие на барабана, контролирано от ревизия. Офертата, дизайнът на формата и планът за приемане трябва да сочат една и съща ревизия.
Прочетете публикуваните данни на KGB200L/LP като един съвпадащ набор
Страницата KGB200L/LP предоставя полезен начален плик. Той идентифицира максимален клас контейнери от 250 L, машина от 39 t и фиксирано отваряне-затваряне. Той също така изброява 760 kN сила на затягане, 1300 на 1500 mm плоча и 1100 на 1700 mm максимален размер на формата.
Публичната маса за екструдиране показва два 100 mm винта с 32 съотношения L/D. Публикуваният капацитет на топене на HDPE е 180 kg/h на винт. Таблицата също така изброява 25 L акумулатор и 18 kg PE акумулатор-референтно тегло. Това са стойности на машинна страница. Те не доказват конкретен барабан, смола или цикъл без съответстващ опит.
| Публикуван артикул KGB200L/LP | Стойност на уебсайта | Какво още трябва да провери проектът |
|---|---|---|
| Максимален капацитет на контейнера | 250 л | Действителна форма, търсене на изстрел, геометрия и път на отстраняване |
| Размер и тегло на машината | 9,5 х 4,1 х 6,5 м; 39 т | Сервизно разчистване, фундамент, транспортно разделяне и план за повдигане |
| Сила на затягане | 760 kN | Проектирана площ, налягане на удара, натоварване при прищипване и марж |
| Максимален размер на формата | 1100 х 1700 мм | Пълна обвивка на формата, маркучи, колектори и движещи се части |
| Дебелина на матрицата | 810 до 950 мм | Чертеж на затворен пакет от форми и интерфейс на плочата |
| Винт и L/D | 100 mm x 2; 32 L/D | Подредена архитектура на слоевете, клас смола и цветова система |
| Публикуван капацитет на топене на HDPE | 180 кг/ч х 2 | Стабилна продукция с одобрената HMWHDPE формула |
| Акумулатор | 25 L; 18 кг PE справка | Брутна парична маса, резервен и програмиран профил |
| Издухайте въздух | 0,8 MPa; 1,8 m³/мин | Изисквано качество на въздуха, пиков поток, приемник и налягане в машината |
| Охлаждаща вода | 0,3 MPa; 120 л/мин | Температура на подаване, температура на връщане, качество и топлинен товар |
| Публикувана справка за захранване | 70 до 80 kW средно | Граница на измерване, продукт, настройки и състояние на производство |
Страницата също така показва 300 бр/ч като „Изход (сух цикъл).“ Това не е производствена продукция за химически барабани. Той описва еталон за движение на суха машина. Същата страница отделно публикува 17 до 20 барабана на час за прилагането му с химически варели. Запазете двата етикета непокътнати.
Правилната цел за приемане не е нито едно от двете числа само по себе си. Приемат се варели в договорено време при утвърдени производствени условия. Цикълът трябва да включва екструдиране, издухване, охлаждане, изваждане, подрязване, проверка и преброени спирания.
Прочетете данните в свързани групи. Размерите на матрицата съответстват на хода на отваряне и пътя на отстраняване. Акумулаторната маса принадлежи към брутната маса на изстрела и смолата. Въздушният поток е свързан с налягането в машината. Една единствена голяма стойност не може да компенсира слабо съвпадение на друго място в клетката.
Защо суфиксът /LP не трябва да изчезва от цитата
В момента Kinggle публикува две свързани продуктови страници. Единият назовава KGB200L/LP специализирана платформа за химически варели. Другото име KGB200L 220 литрова пластмасова барабанна машина. Техният споделен клас 250L не прави имената на моделите взаимозаменяеми.
Страницата KGB200L/LP изброява 39 t машина и два 100 mm винта. Описанието му се съсредоточава върху двуслойна акумулаторна глава. Страницата KGB200L изброява 36 t машина и един 120 mm винт. Той публикува 320 kg/h за HDPE. И двете страници показват една и съща широка обвивка на матрицата и еталонна скоба от 760 kN.
Тази разлика сочи към архитектурата, а не само към капацитета. Оформлението с два екструдера може да поддържа подредена структура на слоевете или разделяне на материала. Оформлението с един екструдер обслужва различен път на топене. Точната функция на всеки слой все още се нуждае от писмена диаграма на процеса. Никога не предполагайте, че два екструдера автоматично създават необходимата бариера, структура на рециклирано съдържание или цветова подредба.
KGB200L/LP публично позициониране
Специализирана 220L платформа за химически барабани с двоен пръстен. Страницата изброява два 100 mm винта, описание на двуслойна глава и тегло на машината от 39 t.
KGB200L публично позициониране
220 литрова пластмасова барабанна машина. Страницата изброява един 120 mm винт, 320 kg/h HDPE капацитет на топене и 36 t тегло на машината.
Поръчката за покупка трябва да включва пълния модел, ревизия и конфигурация. Прикачете чертеж на процесния процес. Избройте всеки екструдер, двигател, винт, проход на главата и контролер. Покажете кой материал захранва всеки пасаж. Ако съотношението на слоевете се контролира, определете неговия работен диапазон и метод за проверка.
Този контрол защитава и двете страни. Купувачът получава предвидената архитектура. Доставчикът получава стабилна техническа цел. Той също така поддържа списъци с резервни части, електрически чертежи и обучение на оператори в съответствие с инсталираната машина.
Контролирайте HMWHDPE като суровина за производство, а не като общ етикет
Референтното приложение на Kinggle се нарича HMWHDPE. Акронимът описва полиетилен с висока молекулна маса и висока плътност. Той не идентифицира една точна степен. Производителността на барабана зависи от избраната смола, формулировката, историята на обработката и дизайна на опаковката.
Одобреният материален файл трябва да посочи доставчика и класа. Добавете информационния лист за материала, цветната мастербач, добавките и правилата за контрол на промените. Запишете как се идентифицират входящите партиди. Ако е разрешен алтернативен клас, посочете теста за одобрение, преди да влезе в нормално производство.
Regrind се нуждае от собствено правило. Отделете чистата облицовка в процеса от рециклирания материал след употреба. Определете разрешения източник, препарат, размер на частиците, съхранение и съотношение на смесване. Запишете как реагират операторите, когато мелничката или конвейерът спрат. Процентът на екрана с рецепти има малка стойност, ако действителният поток на захранване не се контролира.
Влагата, замърсяването и фините частици могат да нарушат подаването или качеството на повърхността. Температурата на материала и поведението на обема също могат да променят възстановяването. Проверете реалната система по време на производствения тест. Смолата трябва да премине през предназначения бункер, блендер, конвейер и контур за повторно смилане.
Ако барабанът ще носи химикали, съвместимостта принадлежи на готовата пакетна програма. Формовъчната машина не може сама да установи съвместимост. Предвиденото вещество, продължителността на съхранение, експозицията на околната среда и приложимите правила определят доказателствата.
Промяната на материала може да промени силата на стопилката и да увисне. Може да промени начина, по който перизонът се простира около пръстени и ъгли. Ето защо материалното одобрение иПарисън програмиранене трябва да се управляват като отделни проекти.
Изградете парапета около халки, рамене, основа и капачки
Голям барабан не се разтяга равномерно. Рамото преминава през една част от формата. Долният ъгъл преминава върху друг. Пръстените, основният контакт и зоните на шията изискват различен материал от парисона. Една празнина на матрицата не може да обслужва еднакво всяка зона.
Започнете с маса. Добавете готовия барабан, горната светкавица, долната светкавица, остатъците от врата и други елементи. Това е брутната паризонна маса. Сравнете го с поръчания капацитет на акумулатора под одобрената смола. Оставете инженерен резерв, вместо да отговаряте точно на публикувания максимум.
завършена барабанна маса + горна светкавица + долна опашка + скрап от врата или дръжка + друг подрязан материал
След това направете карта на паризона по дължината му. Използвайте номерираната стенна карта от одобрения барабан. Свържете всяко критично местоположение на барабана с позиция в програмата parison. Първият профил е само начална рецепта. Производственият опит трябва да го актуализира от резултатите от измерените стени.
Гледайте зоните с двоен пръстен. Твърде малко материал може да намали локалната стена или да промени геометрията на пръстена. Твърде много може да увеличи теглото, времето за охлаждане и светкавицата. Вратовете и капаците се нуждаят от стабилна геометрия. Основата се нуждае от достатъчно материал за контакт и въздействие. Нито една от тези цели не се решава чрез утежняване на целия барабан.
Разреждането на акумулатора също има значение. Паризонът трябва да влезе във формата в рамките на контролирано време. Температурата на стопилката, скоростта на изпразване, движението на щампован процеп и времето за затваряне на матрицата си взаимодействат. Ако паризонът виси твърде дълго, sag променя картата на стената, преди матрицата да се затвори.

Съхранявайте крайния профил с номер на редакция. Запишете инструментите за матрицата, смолата, температурните настройки, времето за разреждане и картата на стената на пробата. Профил без тези условия е трудно да се възпроизведе.
Отнасяйте се към формата на барабана и охладителната верига като едно дизайнерско решение
Общественият плик за мухъл е само проверка за годност. Това не доказва, че формата ще се охлади равномерно, ще освободи барабана или ще изчисти робота. Прегледайте целия комплект на формата. Включете колектори, завои на маркучи, хардуер за продухване, движещи се вложки, защипващи блокове и точки за повдигане.
Разделителната линия и отщипването трябва да се справят с тежка преграда. Разрезът трябва да се запечатва постоянно, без да улавя излишен материал. Флаш джобовете се нуждаят от място за очакваната маса. Детайлите на гърлото и дъното трябва да съответстват на чертежа на барабана и метода на завършване надолу по веригата.
Охлаждането трябва да следва топлинното натоварване на барабана. Пръстените и дебелите преходи могат да задържат топлина. Широките странични стени могат да се деформират по време на отстраняване. Основата и зоните на затваряне може да се нуждаят от по-строг контрол на температурата. Проектирайте канали според тези нужди, вместо да използвате една проста верига за цялата форма.
Разделете матрицата на посочени охлаждащи зони. Дайте на всяка зона целеви дебит и входно състояние. Осигурете достъпни връзки и план за промиване. По време на опита запишете температурите на подаване и връщане. Само отчитането на налягането не може да покаже дали топлината напуска всяка верига.
Температурата на отстраняване е част от цикъла. Предсрочното пускане може да увеличи мощността, докато барабанът е все още мек. След това роботът, конвейерът или операторът могат да изкривят пръстените или уплътнителните повърхности. Определете условие за безопасно отстраняване с размерни и функционални доказателства.
Страницата на Kinggle изброява 0,3 MPa и 120 L/min като референтни стойности за вода за охлаждане на машината. Тези стойности помагат да се оразмери връзката. Те не са пълна спецификация на охладителя. Окончателният пакет за охлаждане се нуждае от температура на водата, околни конструктивни условия, топлинно натоварване на формата, топлинно натоварване на машината, стабилност на потока и качество на водата.
ИзползвайтеРъководство за проектиране на форми за екструдиране чрез раздуванеза преглед на вентилацията, прищипването, охлаждането и освобождаването. Поставете приетия чертеж на матрицата в същия технически файл като оформлението на машината.
Планирайте тестване за изваждане, дефлаксиране и течове вътре в цикъла
Цикълът на формоване не завършва, когато формата се отвори. Голям барабан все още се нуждае от безопасно отстраняване и контролирано довършване. Тези стъпки могат да се превърнат в реално ограничение на продукцията, ако бъдат добавени след изграждането на машината.
Започнете с храна за вкъщи. Определете местоположението на захвата, температурата на барабана, полезния товар и пътя на движение. Роботът трябва да изчисти матрицата, предпазния и издухващ хардуер. Неговият захват не трябва да смачква топъл пръстен или да маркира панел с етикети. Точката на предаване трябва да поддържа барабана без неконтролирано търкаляне.
След това картографирайте всеки разрез. Материалът за горната светкавица, долната опашка и врата може да се нуждае от различни инструменти. Защитете затварящите повърхности и критичните размери. Съберете облицовката, без да я смесвате с отломки от пода. Ако чистото подстригване се върне към процеса, покажете пътя към мелницата и пасатора.
Тестването за течове се нуждае от писмена граница. Определете тестваните отвори, състояние на затваряне, метод на налягане или вакуум, време за стабилизиране, време за изпитване и праг на отхвърляне. Също така дефинирайте какво се случва след провал. Отхвърленият барабан трябва да остане проследим до неговата кухина, времеви прозорец и запис на процеса.
| гара | Вход | Изход | Доказателство за залавяне |
|---|---|---|---|
| Робот за изнасяне | Топло формован барабан | Поддържан барабан в трим станцията | Просвет, маркировки за захващане, време на цикъл и повторяемост |
| Дефлаширане | Барабан с технологична облицовка | Почистете готовите ръбове | Качество на рязане, повреда на барабана и маса на подрязване |
| Финал на отваряне | Формовани вратове | Готови за затваряне интерфейси | Размери, повърхност и резултати от измерване |
| Тест за течове | Завършен барабан и тестови затваряния | Успешен или проследим отказ | Рецепта, резултат, ID на инструмента и клеймо за време |
| Окончателна проверка | Тестван барабан | Приет продукт или контролирано отхвърляне | Тегло, стенна карта, размери и външен вид |
Измерване на всяка станция по време на фабричния тест. Машината за формоване може да изчака, защото маршрутът за изнасяне е дълъг или станцията за подрязване е пълна. Тези закъснения принадлежат към приетия изход. Те не трябва да се крият зад номера на сухия цикъл.
Отделете възможностите на машината от одобрението на опаковката на ООН
Продуктовата страница на Kinggle посочва, че барабаните от публикуваното приложение могат да преминат тест за падане от 3 метра и да завършат сертификацията на ООН. Дръжте това твърдение свързано с посоченото приложение. Не го пренаписвайте като гаранция за всеки барабан, вещество за пълнене или пазар.
Една машина не може да даде знак за опаковка на ООН. Одобрението се прилага за тип дизайн на опаковката съгласно съответната система. Готовият варел, капачките, съдържанието или тестовата среда, подготовката, кондиционирането и резултатите от теста са от значение. Текущият производствен контрол също има значение след преминаване на дизайна.
Икономическата комисия за Европа на ООН публикуваПримерни правила на ООН. Ревизия 24 е публикувана през 2025 г. Приложимите национални или модални правила могат да използват конкретно издание или да добавят изисквания. Потвърдете органа, тестовата лаборатория и пътя за одобрение за пазара на местоназначение.
Изградете два слоя доказателства. Първият е фабричният тест за приемане на машината. Това доказва, че подредената клетка работи с договорения барабан при определени условия. Второто е тестване на дизайна на опаковката. Доказва готовата опаковка спрямо приложимата програма. Едното не замества другото.
По време на машинни изпитания измервайте характеристиките, които поддържат по-късно тестване. Запишете нетната маса, брутната маса на изстрела, стенна карта, размери на затваряне, геометрия на пръстена, резултат от теч и настройки на процеса. Запазете етикетирани проби. Това дава на екипа за тестване на опаковки проследима начална партида.
За повече подробности относно намерението за тестване на продукта използвайте съществуващия Kinggleръководство за тестване на химически барабани. Фокусирайте настоящата статия върху производствената клетка. Това разделяне помага на купувачите да намерят или отговора за машинна интеграция, или отговора за тестване, без да четат две страници, които казват едно и също нещо.
Изчислете приетия изход от реални производствени събития
Продуктовата страница публикува 17 до 20 барабана на час за посоченото приложение. Това е полезна справка за планиране. Това не е гарантирана цена за различен барабан. Тегло, стенна карта, смола, охлаждане на формата, изнасяне и проверка могат да променят резултата.
Започнете с бягане на време. Пребройте всяко формоване събитие. След това класифицирайте всеки барабан като приет, отхвърлен или чакащ тест. Записвайте всяко спиране и причината за него. Използвайте същия план за качество, който ще управлява производството.
приети барабани ÷ наблюдавани производствени минути x 60
Изчислете и брутното търсене на материали. Умножете брутната паризонна маса по събитията на формоване на час. Не умножавайте теглото на готовия барабан по каталожна цена. Този пряк път игнорира флаш, отхвърлени, начален материал и други загуби от процеса.
брутна паризонна маса x събития на формоване на час
Отделете добива при първо преминаване от преработката или повторния тест. Барабан, който не отговаря на станцията за течове и по-късно преминава след регулиране на затварянето, не трябва да изчезва от регистъра на събитията. Причината има значение. Може да сочи към формоване, довършване, монтаж на затваряне или тестер.
Охлаждането често контролира цикъла. Ако допълнителни няколко секунди защитават геометрията на пръстена, това време принадлежи към приетата скорост. По-бързото освобождаване, което създава овални шийки или нестабилни размери, не е печалба в производителността.
Използвайте достатъчно дълъг цикъл, за да изложите възстановяване и баланс надолу по веригата. Запишете настройките на машината в началото и в края. Theръководство за време на цикълаобяснява как да разделите възстановяването при екструдиране, формоването, охлаждането и манипулирането. Theенергийно ръководствообяснява защо мощността и енергията на приет барабан се нуждаят от посочена граница на измерване.
Полезен краен набор от KPI включва приети варели на час, добив при първо преминаване, бруто килограми на приет барабан, килограми на подрязване на барабан, преброено време на престой и енергия на приет барабан. Всяко число се нуждае от съгласувано правило за начало и спиране.
Планирайте фабричната граница около върховете, достъпа и отвеждането на топлината
Размерите на обществената машина са 9,5 на 4,1 на 6,5 m. Тази кутия не е мястото за инсталиране. Оператори, смени на матрици, платформи, шкафове, тръби, конвейери и охрана се простират отвъд него. Покривът също трябва да позволява монтаж и поддръжка.
Започнете с чертежа на разположението на оборудването. Добавете място за теглене за поддръжка за винтове и хидравлични компоненти. Маркирайте пътя на матрицата от камиона или складовата площ до плочите. Проверете капацитета на крана или мотокара във всяка точка. Покажете къде ще пътуват отстранените горещи барабани и светкавица.
Сгъстеният въздух се нуждае от налягане и поток при връзката на машината. Kinggle публикува 0,8 MPa и 1,8 m³/min. Компресорното помещение трябва да отчита загубата на линия, други потребители, пиково търсене, обем на приемника и обработка на въздуха. Процесът на продухване също се нуждае от договореното качество на въздуха.
Охлаждането се нуждае от стабилна температура и поток. Публичната страница изброява 0,3 MPa и 120 L/min. Поискайте лист за топлинно натоварване, който разделя формата, хидравликата и другите консуматори. Оразмерете чилъра или охладителната кула според местните условия на околната среда и качеството на водата.
Електрическото планиране изисква свързан товар, напрежение, честота, кабелен маршрут, защита и проверка на трансформатора. Редът от 70 до 80 kW „средна консумация на енергия“ на страницата е справка за мощност. Това не е инсталираният товар и не енергията на барабан.

Прегледайте пълнияплан за комунални услуги за формоване чрез раздуванес машината и спомагателните доставчици. Поставете всяко условие за доставка и граница в техническото споразумение.
Проведете тест за приемане, който следва една проследима партида барабан
Фабричният тест за приемане трябва да използва одобрения чертеж на барабан, матрица и материал. Ако производствената смола не е налична, документирайте заместителя и границите на резултата. Не наричайте сухо движение на машина тест за приемане на продукта.
Съгласете плана за теста преди посещението. Наименувайте инструментите, размера на пробата, продължителността на цикъла и границите на приемане. Решете как да се броят спиранията. Определете кои настройки могат да се променят по време на изпълнение и кой одобрява промяната.
- Проверете компилацията.Проверете пълния модел KGB200L/LP, екструдери, глава, контролер, скоба, робот, дънно издухване, защита и поръчани спомагателни устройства спрямо договора.
- Проверете калибрирането и помощните програми.Запишете идентификаторите на инструменти. Потвърдете условията на захранване, въздух и охлаждане на границата на машината.
- Заредете одобрения материал.Запишете клас смола, партида, цвят, добавка и рецепта за повторно смилане. Следвайте планирания транспортен път.
- Стабилизиране на процеса.Достигнете повтарящи се условия на топене, възстановяване на акумулатора, поведение при разреждане, охлаждане и извеждане преди започване на официалния цикъл.
- Замразете началната рецепта.Запазете температури, скорости, профил на паризон, времена, налягания и настройки надолу по веригата с един ревизионен номер.
- Стартирайте договорения прозорец.Преброяване на формовани, приети и отхвърлени барабани. Регистрирайте всяко спиране с продължителност и причина.
- Измерете примерния план.Проверете масата, размерите, картата на стените, геометрията на пръстена и гърлото, качеството на подстригването, външния вид и резултата от теча.
- Одитирайте баланса надолу по веригата.Потвърдете, че роботът, подстригването, тестерът и конвейерите могат да поддържат скоростта на формоване без опасно натрупване.
- Затворете всяко отклонение.Запишете резултата, собственика и метода на повторен тест. Не крийте открит проблем в обща декларация за „издържан тест“.
Запазете пробите от началото, средата и края. Етикетирайте всеки барабан с време, рецепта и резултат. Запазете стенната карта и записа на течове с доклада от опита. Това превръща посещението във фабриката в доказателство, което може да подпомогне по-късно стартиране и отстраняване на проблеми.
Снимайте одобрените мостри и техните етикети. Експортирайте окончателната рецепта преди изключване. Докладът трябва също така да изброява неразрешените наблюдения, които не са предизвикали отхвърляне. Тези подробности дават на екипа на сайта ясна точка за рестартиране след инсталирането.
Тестовете на функционалните пакети могат да бъдат наблюдавани по време на проекта на машината, ако методът е договорен. И все пак официалното одобрение на типа дизайн може да се случи другаде. Съхранявайте тези отчети отделно. Всеки доклад трябва да посочва какво точно доказва.
Процесът на продажба на Kinggle включва проверка, тестване и покана за присъединяване към теста. Използвайте тази възможност, за да следватеръководство за фабричен тест за приемане. След доставката повторете дефинирано изпълнение на приемане на обекта с инсталираните помощни програми и локална система за материали.
Изградете RFQ, готов за оферта за клетката KGB200L/LP
Едно полезно запитване позволява на доставчика да провери целия производствен път. Започнете с барабанния файл. Добавете чертеж, снимки и физически образец, ако има такъв. Посочете дали продуктът е 200L, 220L или друг размер в рамките на предложения клас.
Предоставете нетно формовано тегло, оценка на брутния изстрел и номерирана стенна карта. Наименувайте класа, цвета, добавките и правилото за повторно смилане на HMWHDPE. Посочете съдържанието, системата за затваряне, изискванията за химическа устойчивост и приложимите тестове на опаковката.
Дефинирайте продукцията като приети барабани на час. Добавете годишен обем, модел на смяна и планирани смени. Опишете изваждане, подрязване, завършване на отваряне, тест за течове, инспекция, маркиране и палетизиране. Маркирайте кои артикули Kinggle трябва да цитира и кои купувачът ще достави.
Прикачете фабричните данни. Включете напрежение, честота, капацитет на сгъстен въздух, източник на охлаждане, обхват на околната среда, надморска височина, височина на сградата, капацитет на крана и наличен етажен план. Добавете предпочитаната ориентация на машината и потока на барабана.
Поискайте писмен отговор с пълната конфигурация KGB200L/LP. Той трябва да включва обвивка на формата, архитектура на екструдера и главата, акумулаторна основа, помощни програми, спомагателен списък, оформление, план за приемане и предаване на данни. Не приемайте „стандартната конфигурация“ като единственото описание.
Окончателното решение трябва да свърже всяко важно изискване на барабана с функция или тест на машината. Ако едно изискване няма собственик, затворете го преди освобождаването на поръчката. Ако все още събирате файлове, използвайте Kinggle'sцентър за изтеглянеивидеоклипове на машиниза налични справки. След това изпратете пакета с контролиран проект презформа за контакт.
Често задавани въпроси
Тези отговори обхващат въпросите за покупка, които най-често променят конфигурацията или плана за приемане. Те използват текущите продуктови страници на Kinggle като референтна машина. Проектните документи трябва да контролират окончателната поръчка.
За какви продукти е предназначен KGB200L/LP?
Kinggle позиционира KGB200L/LP като специализирана машина от клас 250L за 220L сини химически варели с двоен пръстен. Различен барабан все още се нуждае от проверки за брутна маса, прилягане на формата, разпределение на стените, затваряне, охлаждане, изваждане и необходимите тестове на опаковката.
300 бр/ч означават ли, че машината произвежда 300 химически варела на час?
Не. Продуктовата таблица отбелязва 300 бр/ч като сух цикъл. Същата страница публикува 17 до 20 броя на час за приложението си с химически барабани. Окончателно приетата продукция трябва да бъде доказана с производствената форма, смола, охлаждане, автоматизация и план за качество.
Може ли KGB200L/LP да направи 15 кг готов барабан?
Страницата изброява референтно тегло от 12 до 15 kg готов барабан и референтно тегло на PE акумулатор от 18 kg. Брутната паризонна маса също включва флаш и други настройки. Потвърдете пълния баланс на масата, основата на смолата, резерва и картата на стената, преди да замразите конфигурацията на главата.
KGB200L/LP същата машина ли е като KGB200L?
Не. Kinggle ги публикува като свързани, но различни конфигурации. Страницата KGB200L/LP изброява два 100 mm винта, двуслойно описание и 39 t тегло на машината. Страницата KGB200L изброява един 120 mm винт и 36 t тегло на машината.
Закупуването на тази машина дава ли на барабаните UN сертификат?
Не. Машината не дава знак за опаковка на ООН. Одобрението се отнася за изпитвания тип дизайн на опаковката съгласно съответните правила. Завършеният барабан, капачките, предвиденото съдържание или тестовата среда, подготовката, резултатите от теста и текущите производствени контроли са от значение.
Какво трябва да изпратя за оферта за KGB200L/LP?
Изпратете чертежа на барабана, снимки, проба, размери, отвори, нетно тегло, карта на стената, клас HMWHDPE, оценка на подстригването, затваряния, съдържание, тестове, приета цел за изход, обхват надолу по веригата и фабрични помощни програми. Също така посочете необходимата структура на слоя и границата на автоматизация.
Превърнете един одобрен барабан в пълна спецификация на машината
Изпратете на Kinggle чертежа на барабана, материала, картата на стената, затварянията, тестовия план, целта за изход и фабричните помощни програми. След това инженерният екип може да потвърди конфигурацията на KGB200L/LP, матрицата, спомагателните устройства и обхвата на приемане.
Поискайте решение KGB200L/LP