На тази страница
- Конфигурации на машината: единична срещу двойна станция
- Ръководство за модели и размери (1–30 L)
- Производствена продукция: математиката, която има значение
- Материали и Джери може да проектира
- Автоматика, управление и енергия
- Текущи разходи и цена на кутия
- Избор на вашата конфигурация
- Често задавани въпроси
Ако произвеждате кутии със смазочни материали, контейнери за агрохимикали, бутилки за почистващи препарати или водоноски, машината в центъра на вашата линия е машина за формоване с раздувна кутия. Той оформя корпуса, дръжката и гърлото в един цикъл на екструдиране, а моделът, който изберете, определя тавана на производителността, материалните разходи за кутия и сметката ви за енергия за живота на линията. Това ръководство разглежда решенията, които всъщност променят тези числа.
Конфигурации на машината: единична срещу двойна станция
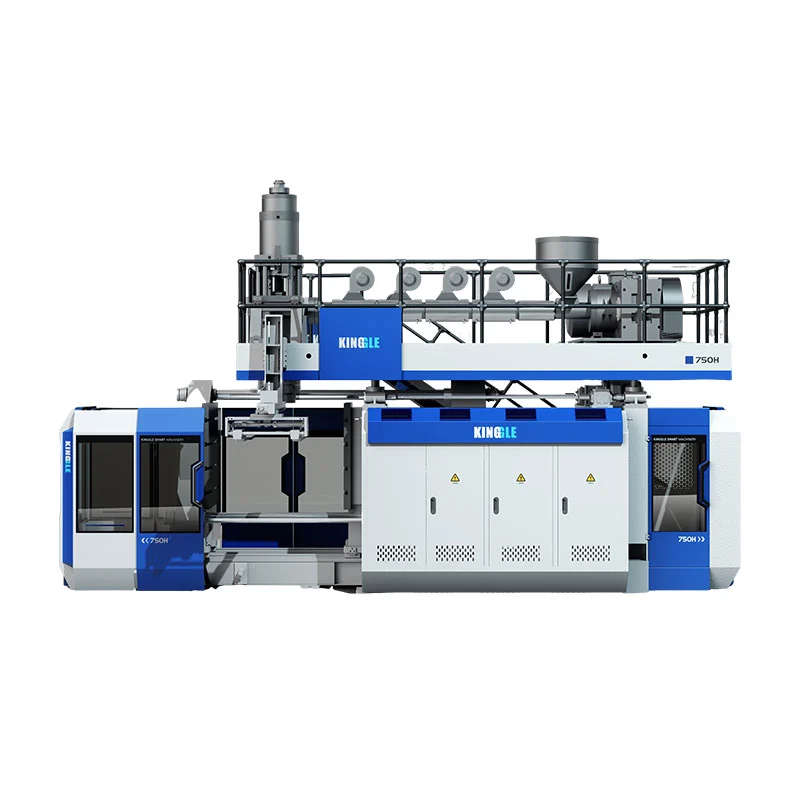
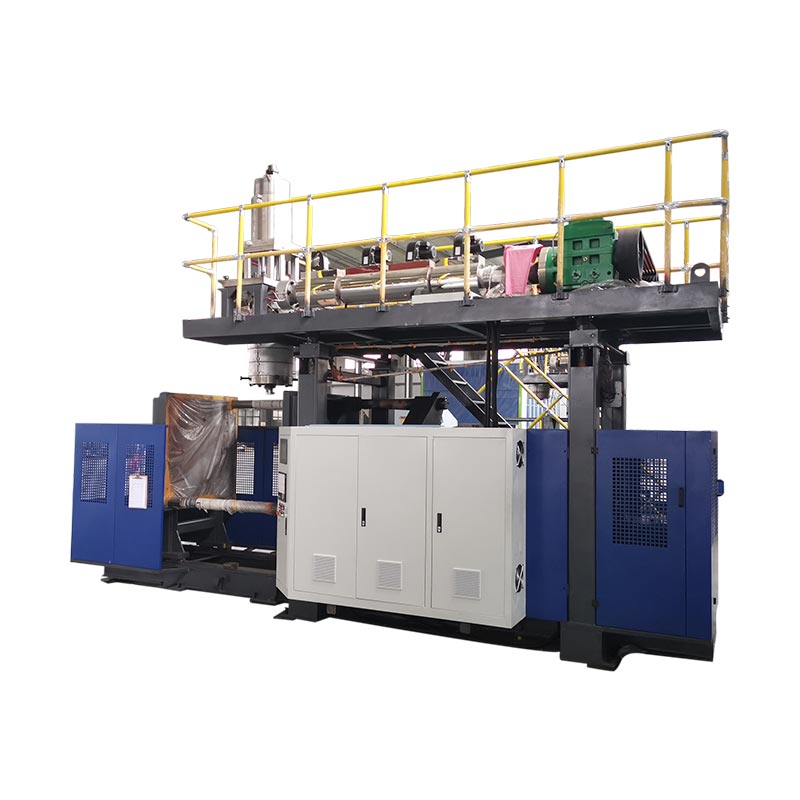
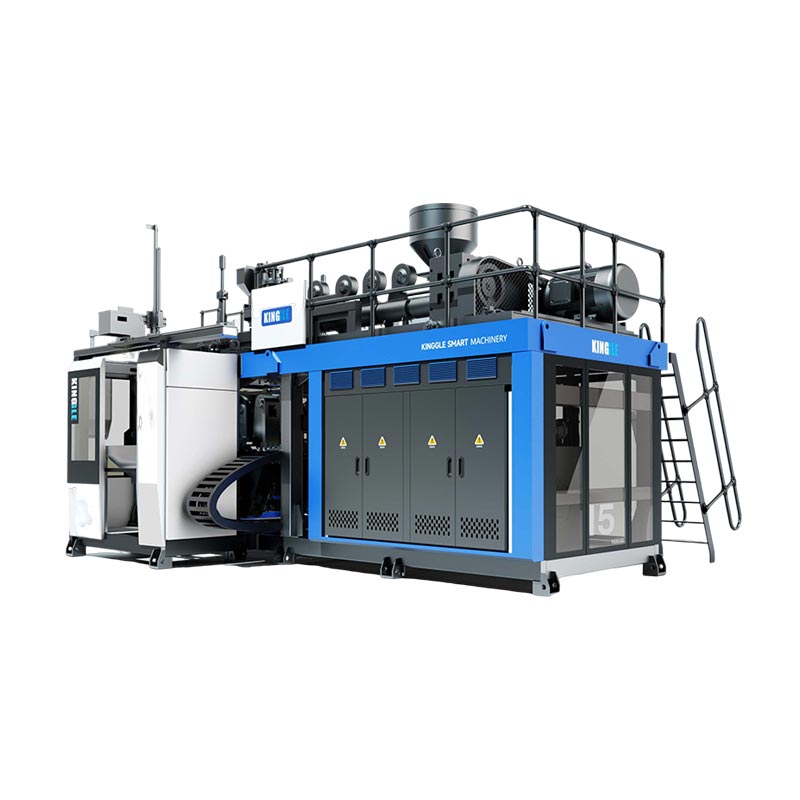
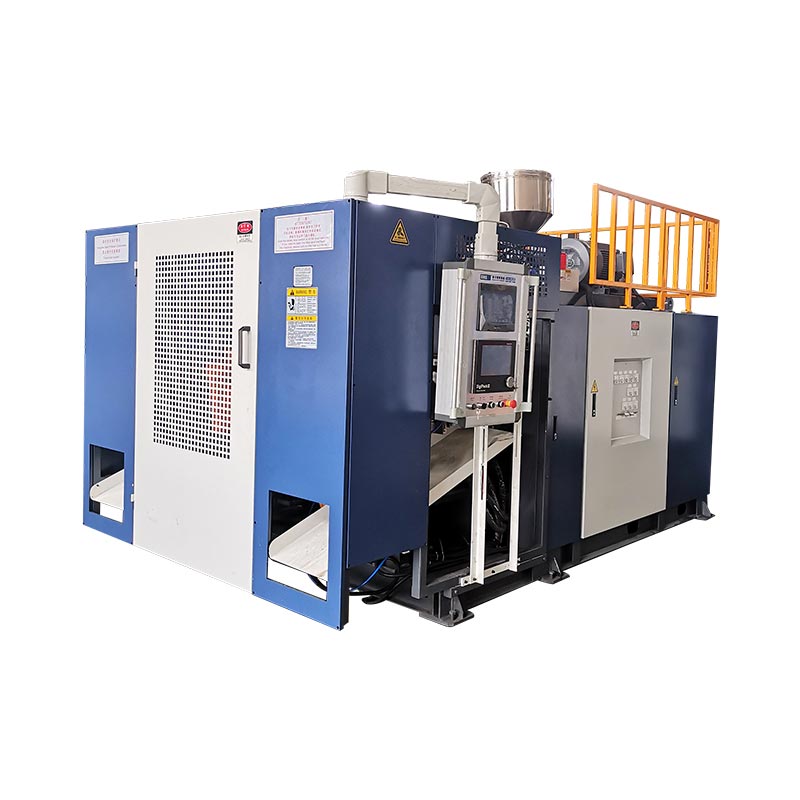
Контейнери се правят на две свързани платформи. Амашина за непрекъснато издухванеекструдира запарката нон-стоп и е стандартният избор за кутии до около 30 L. За по-големи варели и контейнери с тежки стени,акумулираща (акумулаторна) раздувна машинамагазините се топят в главата и я изстрелват с един бърз удар. В рамките на непрекъснатото семейство, ключовото решение е единична срещу двойна станция.
| Конфигурация | Кухини / цикъл | Най-доброто за | Относителна продукция | Инвестиция |
|---|---|---|---|---|
| Единична станция | 1 | Нови линии, смесени или къси тиражи, вземане на проби | Базово ниво | По-ниска |
| Двойна станция | 2 | Единични SKU с голям обем | ≈ 2 × базовата линия | По-висока, по-добра цена на кутия при обем |
| Глава с много матрици | 2/3/4 | Малките бутилки (100 ml–1 L) се опаковат по няколко | Умножава изхода на малки части | Зависи от броя на главите |
| Натрупвайте | 1 (голям изстрел) | Тежки стени и големи кутии (30 L+) | Задвижван от размера, а не от скоростта | По-високо |
Малките контейнери под ~1 L обикновено се пускат няколко нагоре върху глава с много матрици, поради което машина от 2 L може също да направи рентабилно бутилки от 100 ml–1 L.
Ръководство за модели и размери (1–30 L)
Съобразете размера на кутията и дневния си обем с правилната машина. Моделите с двойна станция работят с две кухини на цикъл, за да удвоят приблизително производителността.
| Джери може размер | Модел с една станция | Модел с две станции | Тегло на машината (S / D) | Изход на сух цикъл* |
|---|---|---|---|---|
| 1 – 2 л | 2L единична станция | 2L двойна станция | 2,5 т / 4,5 т | ~600 / 1200 кутии·h⁻¹ |
| 3 – 5 л | 5L единична станция | 5L двойна станция | 3,0 т / 5,2 т | ~500 / 1000 кутии·h⁻¹ |
| 10 – 15 л | 15L единична станция | 15L двойна станция | 7,5 т / 12,5 т | ~450 / 900 кутии·h⁻¹ |
| 20 – 30 л | 30L Натрупване | — | при поискване | ~450 кутии·h⁻¹ |
*Ефективността при сух цикъл е теоретичният максимум без престой. Реалната производителност е по-ниска, след като се вземат предвид времето за охлаждане и теглото на кутията — вижте изчислението на производителността по-долу.
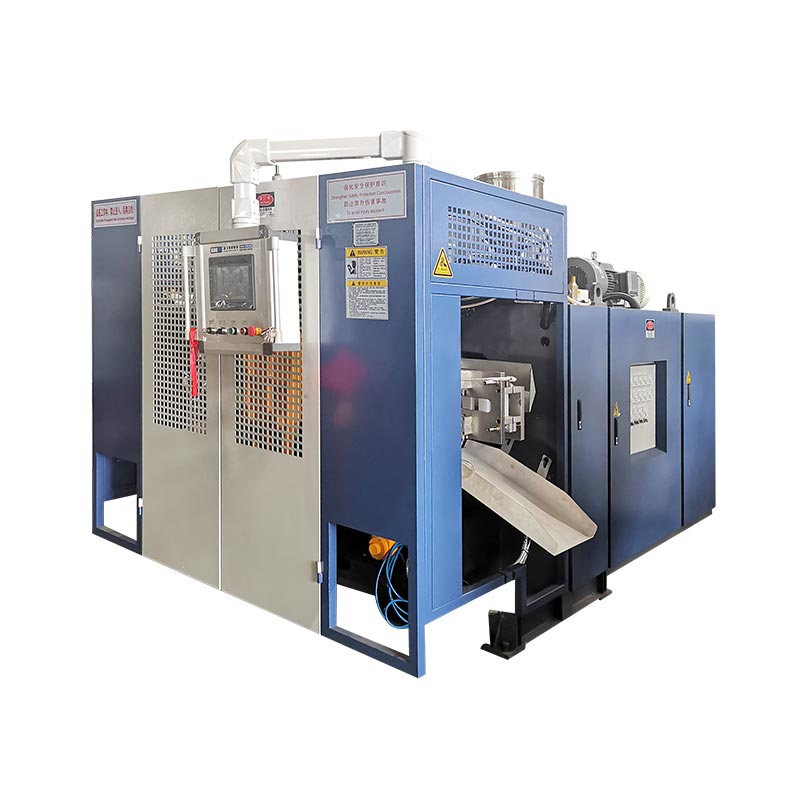 2L единична станция — кутии от 100 ml–2 L
 5L единична станция — кутии за масло и препарати
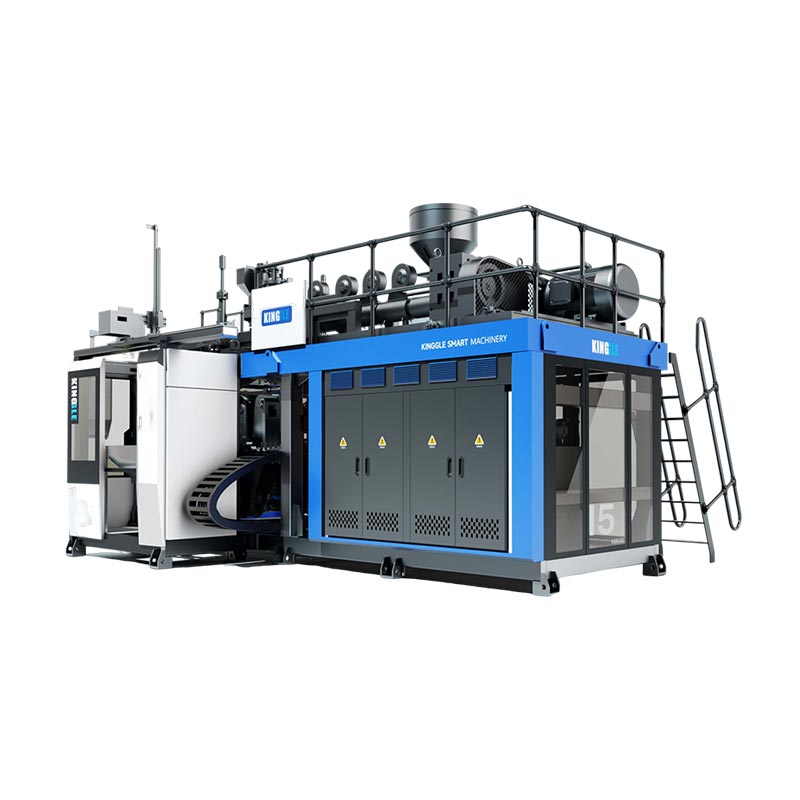 15L единична станция — химически и водни кутии
Производствена продукция: математиката, която има значение
Номерът, отпечатан върху спецификационния лист, есух цикъл(свободен въздух) скорост — машината работи без пластмаса и без охлаждане. Вашето реално число е по-ниско и знанието как да го конвертирате ви предпазва от свръх- или недостатъчен капацитет за закупуване.
Реална продукция= сух цикъл × ефективност (≈ 0,75–0,85)
Дневна продукция= реална мощност × работни часове
Работен пример — a5 L машина с една станцияс цикъл от 7,2 s:
Реално при 80% ефективност: 500 × 0,8 =400 кутии/ч
Две смени (16 часа): 400 × 16 =6400 кутии/ден
На адвойна станция: ≈12 800 кутии/ден
Времето на цикъла се определя най-вече от дебелината на стената и охлаждането - по-тежка 15 L кутия за химикали се охлажда по-бавно от 5 L кутия с масло, така че не приемайте, че по-голямата машина е по-бърза. Ако вашият ход на съхранение се чувства бавен, това обикновено е проблем с главата или охлаждането; покриваме причините вкакво причинява бавното съхранение на материала в машините за раздувно формоване.
Материали и Джери може да проектира
Канилите почти винаги са от HDPE, но точната смола и дизайн на стените се променят в зависимост от това, което влиза вътре. Машината работи с PE, PP, PVC и PA; програмата за мухъл и паризон свърши останалото.
| Джери може да пише | Типичен размер | Материал | Бележка за дизайна |
|---|---|---|---|
| Смазка / кутия за моторно масло | 1 – 5 л | HDPE | Интегрирана дръжка, F-стил, лице, готово за печат |
| Химикал / агрохимикал | 5 – 30 л | HDPE / HMW-HDPE | Контролирана дебелина на стената за транспортен рейтинг на ООН |
| Кутия за вода/носител | 5 – 20 л | HDPE (хранителен клас) | Гладка вътрешност, опция за кран |
| Препарат / почистващ препарат | 2 – 5 л | HDPE / PP | Визуална лента за ниво на запълване |
| Кутия за подреждане | 10 – 30 л | HDPE | Геометрия на гнездене/подреждане, подсилена основа |
Най-големият лост върху цената на кутия епрограма за дебелина на стената на Париж: поставя пластмаса там, където кутията има нужда от здравина (основа, дръжка, гърло) и я изтънява там, където не е необходима, така че да постигнете спецификациите на теста за падане с най-малко смола. Производителите на химически варели инвестират специално в този контрол - вижтезащо производителите на химически варели инвестират в специални машини за формоване чрез раздуване.
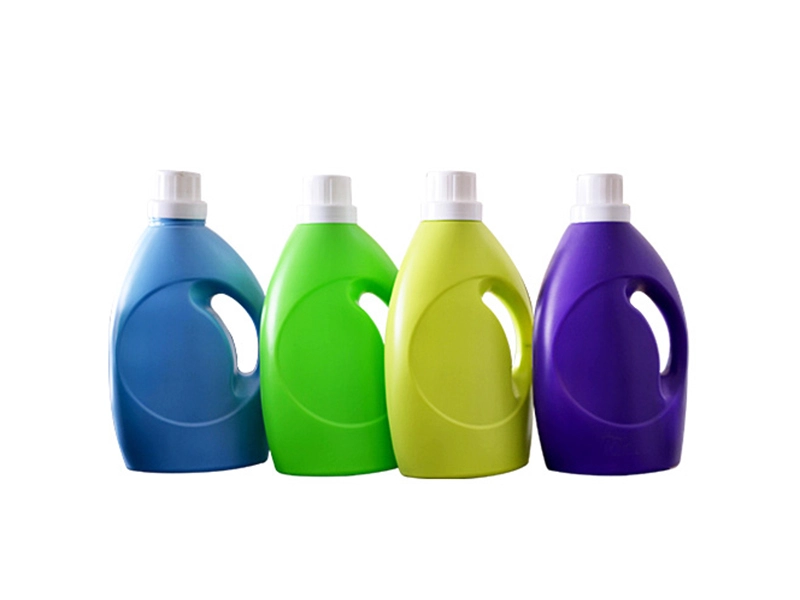 5 L или по-малко — кутии за масло и препарати
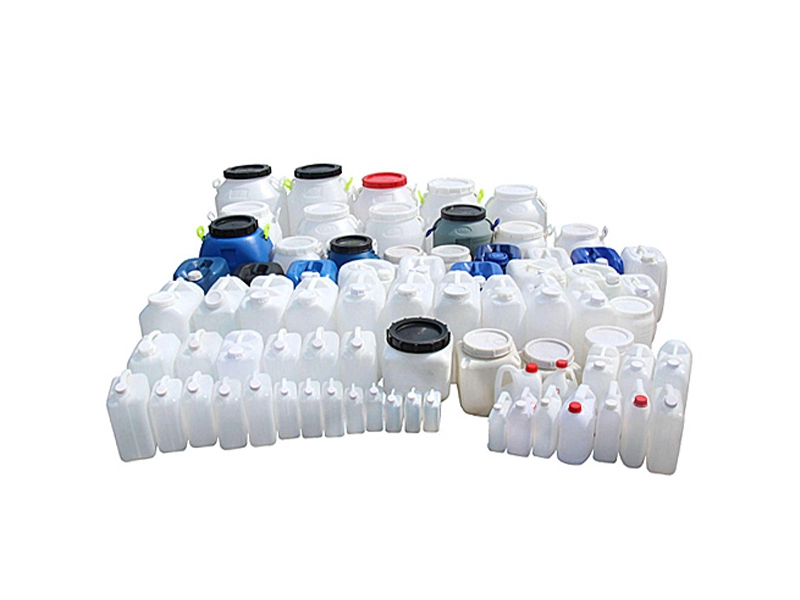 15 L или по-малко — химически кутии
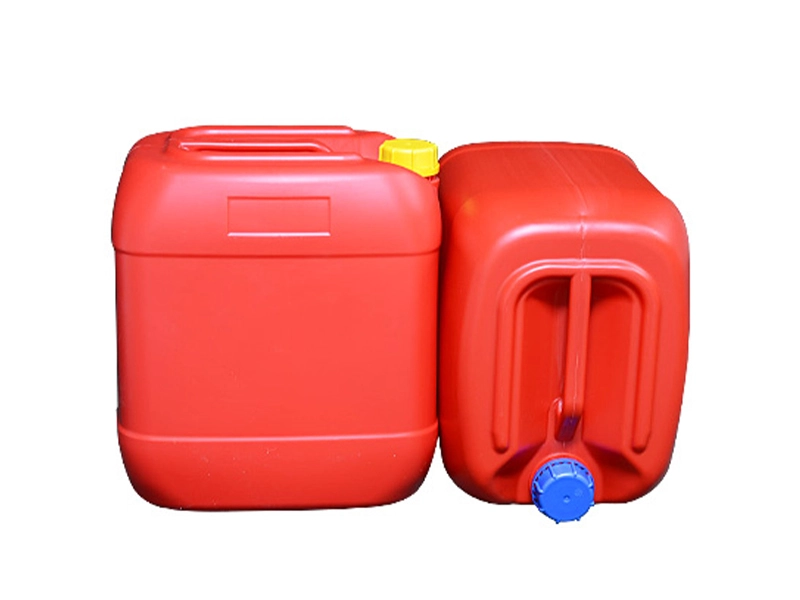 30 L — химически варели и бидони
Автоматика, управление и енергия
Това, което отличава стабилната кания от проблемната, рядко е рамката - това е пакетът за управление и автоматизация около нея.
- Контролер за дебелина на стената на Parison.Профилиране на стени точка по точка за постоянни кутии и минимално използване на смола — най-големият лост за отделни разходи в линията.
- Серво енергоспестяващо задвижване.Главната серво помпа черпи енергия при поискване, вместо да работи при пълен наклон, намалявайки сметката за електричество, която следва линията с години.
- Изваждане и дефлаксиране на ръка на робот.Автоматичното изваждане, подрязване на опашката/светкавица и инспекция поддържат качеството стабилно при дълги безпилотни серии.
- Импортирани ключови компоненти.Mitsubishi PLC, Weinview HMI, Omron, Schneider, MOOG и AirTAC за надеждност и обслужване в световен мащаб.
- Интеграция на цялото растение.Централно захранване, централизирано водоснабдяване и централизирано трошене могат да бъдат доставени като една линия до ключ, а не самостоятелна машина.
Инсталирани скали за мощност с размер — от около 11 kW на 2 L машина до 75 kW или повече на 30 L машина — но реалното потребление зависи силно от това дали главната помпа е със серво задвижване. За по-задълбочено сравнение на процеса вижтераздувно формоване срещу ротационно формоване за големи кухи части.
Текущи разходи и цена на кутия
Цената на машината е еднократно число; цената на кутия продължава вечно. Той се разпада на смола, енергия, труд и режийни разходи - и смолата доминира.
смола= тегло на кутията (kg) × цена на смолата ($/kg)
напр. 5 L HDPE кутия ≈ 0,20 kg × $1,30 =0,26 долара
енергия= машина kW × $/kWh ÷ кутии на час
напр. 15 kW × $0,12 ÷ 400 =$0,0045
Трудс робот за изнасяне ≈ части от цента на кутия
Изводът: енергията и трудът са малко в сравнение със смолата, така че най-бързото изплащане идва от машина, която ви позволява да изпълнявате по-тънки, по-последователни стени - не от преследване на по-ниска цена на стикера. Изрежете 5% смола от кутия, която се продава в милиони, и спестяването намалява енергийните разходи на машината.
Избор на вашата конфигурация
Прегледайте четири въпроса и правилната машина обикновено избира сама:
- Какъв размер кутии и колко SKU?Един размер с голям обем предпочита двойна станция; смесица от размери благоприятства гъвкава единична станция.
- Какъв дневен обем?Изпълнете изходната математика по-горе спрямо часове на две смени, преди да решите единична срещу двойна.
- Каква смола и спецификация на стената?Химическите кутии с рейтинг на ООН се нуждаят от силен контрол на дебелината на стената; кутиите за храна/вода се нуждаят от чиста вътрешност.
- Самостоятелна или до ключ?Ако мащабирате, вземете предвид централното хранене, вода и смачкване от самото начало.
Вземете оферта за машина за консервни кутии
Изпратете ни вашия размер на кутията, дневна цел и смола — ние ще ви препоръчаме точния модел и настройка на кухината, с реални стойности на цикъла.
Получете оферта Чат в WhatsAppЧесто задавани въпроси
Каква пластмаса се използва за бидони?
Повечето туби са издухани от HDPE. Тежки химически кутии използват HMW-HDPE за допълнителна устойчивост на удар и напукване; някои кутии с тънки стени или перилен препарат използват PP. Машините Kinggle работят с PE, PP, PVC и PA.
Раздувно формоване ли е или машина за раздувно формоване?
Същата машина — „отливане“ е изписването в САЩ, а „отливане“ е изписването в Обединеното кралство/Обединеното кралство. Машина за формоване с раздувна струя и машина за издухване с струя са идентични.
Как да изчисля продукцията на jerry can на час?
Изход от сух цикъл = матрици × (3600 ÷ време на цикъл в секунди). Умножете по коефициент на ефективност в реалния свят от около 0,75–0,85 за действителни кутии на час, след това по ежедневни работни часове за кутии на ден.
Кои материали може да работи с машината?
Машините за кани Kinggle обработват PE (HDPE / HMW-HDPE), PP, PVC и PA. HDPE е стандартът за маслени, химически и водни кутии.
Колко енергия изразходва машината за формоване с раздувна струя?
Инсталираната мощност варира от приблизително 11 kW при машина от 2 L до 75 kW+ при машина от 30 L. Серво главната помпа значително намалява реалното потребление и енергията обикновено е малка част от цената на кутия в сравнение със смолата.
Доставяте ли формата и монтажа?
да Ние доставяме машината, можем да я сдвоим с матрици към вашите чертежи и да осигурим монтаж, пускане в експлоатация, обучение на оператори и следпродажбена поддръжка. Предлагат се и пълни линии до ключ.