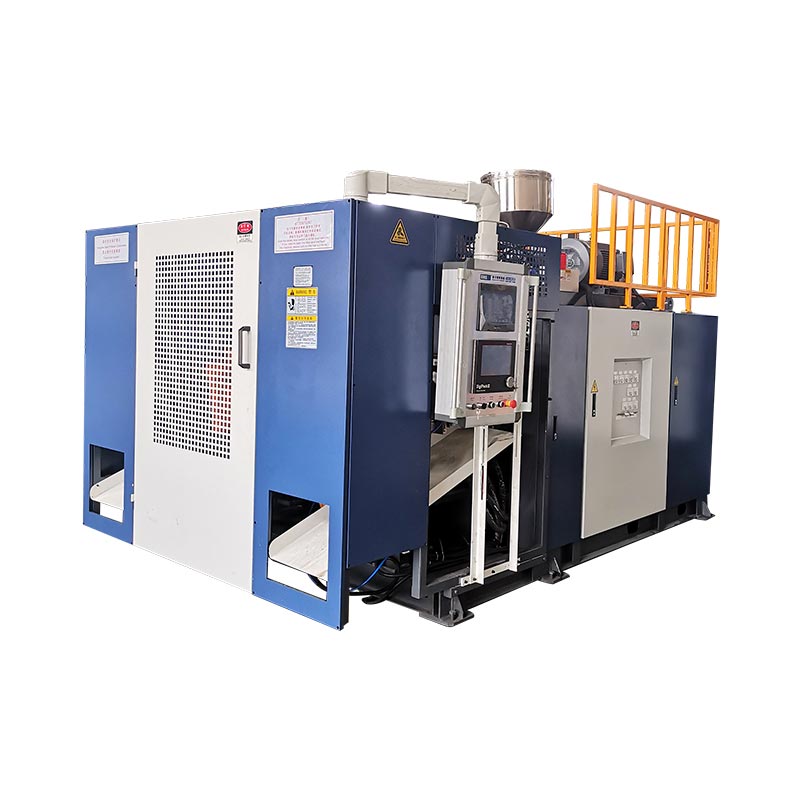
Изберете Kinggle KGB90A, когато одобреният продукт може да използва публикуваното оформление на единичен екструдер и не изисква двата потока стопилка на KGB90AP, след като са дефинирани неговият материал, изход и тестовете на продукта.Изберете KGB90AP, когато спецификацията на продукта наистина изисква двуслойна или двуцветна екструзия, тъй като текущата продуктова страница изброява два 70 mm винта и двата потока от материали трябва да се проверяват отделно. Преди който и да е избор, потвърдете обвивката на матрицата, брутната маса, смолата, структурата на стените, приетия изход и фабричните съоръжения спрямо завършената част, вместо да разчитате само на етикета с капацитет 60L.

Пет решения, които трябва да вземете, преди да поискате оферта
- Един поток от стопилка или два
- Максимална бруто паризонна маса
- Размер на завършената форма и интерфейси
- Приет изход с реалния продукт
- Обхват на машината и пълната линия
KGB90A
Публикуван с един 90 mm винт и 45 kW екструдерен двигател. Започнете тук за еднопоточна продуктова концепция, предмет на потвърждение на проекта.
KGB90AP
Публикуван с два 70 mm винта и два 22 kW екструдерни двигателя. Обявената му цел е двуслойна или двуцветна продукция.
| Публикуван елемент | KGB90A | KGB90AP | Значение на избора |
|---|---|---|---|
| Максимален капацитет на контейнера | 60 л | 60 л | Номиналният капацитет не доказва, че конкретна част пасва. |
| Подреждане на екструдера | Един винт 90 мм | Два винта 70 мм | Това е основната разлика на модела за структурата на стената и цвета. |
| Мощност на двигателя на екструдера | 45 kW | 2 x 22 kW | Инсталираните номинални стойности на двигателя не са енергийни резултати на продукта. |
| Публикуван капацитет на топене на HDPE | 130 до 160 кг/ч | 130 до 160 кг/ч | Потвърдете капацитета с действителната смола и брутното търсене на паризон. |
| Капацитет на акумулатора | 6,6 л | 6,6 л | Проверете обема и масата на изстрела спрямо пълния паризон. |
| Публикувано тегло на PE акумулатор | 4,95 кг | 4,95 кг | Частичното тегло само по себе си изключва пламъка, опашките и технологичния припуск. |
| Сила на затягане | 280 kN | 280 kN | Прогнозираната площ и търсенето на процес все още изискват преглед. |
| Максимален размер на формата, Ш x В | 700 х 980 мм | 700 х 980 мм | Завършената форма трябва да отговаря на двата размера. |
| Диапазон на дебелината на формата | 460 до 550 мм | 460 до 550 мм | Включете вложки, задни плочи и детайли за монтаж. |
| Размер на машината, Д x Ш x В | 5,45 х 3,5 х 4,2 м | 5,45 х 3,5 х 4,2 м | Това е обвивката на машината, а не пълната производствена клетка. |
| Тегло на машината | 14 т | 15 т | Използвайте окончателното общо разположение за основа и манипулиране. |
Източник: актуален KinggleПродуктова страница KGB90AиПродуктова страница KGB90AP, проверено на 9 септември 2026 г. Цифрите са публикувани референции, а не гаранция за всяка конфигурация.
Първото решение е структурата на стената, а не етикетът 60L
И двата модела имат еднакъв номинален капацитет от 60 литра. Този споделен етикет не ги прави взаимозаменяеми. Продуктовата таблица KGB90A изброява един 90 мм винт. Таблицата KGB90AP изброява два 70 mm винта. Kinggle заявява, че системата за двойно екструдиране е предназначена за двуслойно или двуцветно производство.
Започнете с чертежа на продукта. Маркирайте всеки необходим стенен слой, цветова област и материален поток. Посочете защо всеки от тях съществува. Втори екструдер е оправдан от изискване за продукта. Не трябва да се добавя само защото по-сложна машина звучи по-способна.
За еднопоточен продукт, KGB90A е по-простата публикувана архитектура. Окончателното предложение все още се нуждае от преглед на материалите и инструментите. Страницата изброява PE, PP и ABS като семейства материали, но този списък не доказва, че всеки клас ще се обработва при една и съща продукция. Поведението при топене, геометрията на продукта и тестовете за приемане остават входни данни за проекта.
За конкретен двуслоен или двуцветен продукт, KGB90AP предоставя двата публикувани потока на екструдиране. Цитатът трябва да отиде по-далеч. Той трябва да идентифицира коя смола или цвят захранва всеки поток. Той също така трябва да посочи връзката на целевия слой, метода на стартиране и плана за инспекция. Два екструдера създават капацитет. Те не определят спецификацията на готовата стена сами по себе си.
Избягвайте да бъркате слоевете с изходите на матрицата или кухините на формата. През стената на продукта преминава слой. Изходът на матрицата образува една паразон. Една кухина образува една част. на Кингълводач на глава, кухина и слойразделя тези преброявания. Поставете всеки брой на собствен ред за RFQ.
Какво казват двете публикувани таблици за споделената платформа
The current model tables show a common forming envelope. И двете изброяват 280 kN сила на затягане и 960 x 980 mm плоча за форма. И двете показват максимален размер на формата от 700 x 980 mm. The published mold thickness range is 460 to 550 mm. The listed accumulator capacity is 6.6 L, with a PE accumulator weight of 4.95 kg.
Тези прилики правят устройството на екструдера по-видимо. KGB90A използва един 90 mm винт с посочен екструдерен двигател от 45 kW. KGB90AP използва два 70 mm винта с два 22 kW двигателя. И двете страници публикуват диапазон на капацитет на топене на HDPE от 130 до 160 kg/h.
Не добавяйте двете цифри за капацитет на KGB90AP, освен ако таблицата изрично не представя отделни изходи. Не става. Публикуваната гама вече описва модела. Оформлението с двоен екструдер може да раздели брутната стопилка между потоците, но одобреното съотношение на слоевете решава реалното търсене на всеки поток. Фабриката се нуждае от това съотношение, преди да оразмери обработката на смолата и да проведе изпитание.
Размерите на машината също са публикувани като равни на 5,45 x 3,5 x 4,2 m. Посоченото тегло се променя от 14 t за KGB90A до 15 t за KGB90AP. Тази разлика от един тон е полезна за ранно планиране. Не е достатъчно за крайната основа, план за повдигане или транспортиране.
Двете маси също носят един и същ етикет за сух цикъл. Отнасяйте се към него само като към препратка към машинно движение. Той не идентифицира тестов контейнер, смола, тегло на частта, време за охлаждане или правило за отхвърляне. Една продуктова статия трябва да изясни тази граница, вместо да превръща каталожната линия в производствено обещание.
Където KGB90A е по-директната отправна точка
KGB90A е моделът с един екструдер в това сравнение. Публикуваната му страница изброява един 90 mm винт, съотношение 24 L/D и 45 kW екструдерен двигател. Kinggle също изброява MOOG 100 контролер за дебелина, ръка на робот и система за издухване отдолу като част от стандартното описание на модела.
Това оформление е практическа отправна точка, когато одобреният продукт използва един поток от стопилка. Възможните приложения, изброени от Kinggle, включват варели за опаковане на химикали, кофи за подреждане, резервоари за вода на открито, резервоари за автомобили, играчки, авточасти, кутии за инструменти и бариери за движение. Списъкът показва широчината на продукта. Това не удостоверява, че всеки артикул в тези групи отговаря на една форма или една рецепта.
Изпратете действителната част, преди да приемете, че е подходяща. 60L тесен резервоар и 60L широка кутия с инструменти могат да имат много различни проектирани площи. Техните форми също могат да се различават по ширина, височина и дебелина. Дръжките, дълбоките изтегляния, вложките и разделителните линии влияят върху необходимото натоварване на заготовката и скобата. Максималният обем на продукта е само една стойност на скрининга.
Разположението на единичен екструдер също прави пътя на материала по-лесен за определяне. Има един основен поток от смола за сушене, захранване, оцветяване и прочистване. Това не премахва работата по процеса. Промените в смолата, промените в цвета и правилата за повторно смилане все още влияят на стартирането и смяната. TheHDPE и PP ръководствообяснява защо имената на материалите сами по себе си не определят рецептата.
Изберете KGB90A само след като изискванията на продукта го поддържат. Ако купувачът по-късно добави втори слой или отделен видим цветен поток, тази промяна може да засегне целия пакет за екструдиране и щанцова глава. По-евтино е да се утаи структурата на стената, преди дизайнът на машината да бъде замразен.
Какво добавя KGB90AP и какво все още се нуждае от купувача
Kinggle описва KGB90AP като модел с двойно екструдиране за двуслойна или двуцветна работа. Текущата му таблица изброява два 70 mm винта и два 22 kW екструдерни двигателя. Публикуваният максимален капацитет на контейнера, данни за затягане, обвивка на формата и стойности на акумулатора съответстват на таблицата KGB90A.
Допълнителният екструдиран поток е определящата разлика. Това позволява на проекта да захранва два определени потока от стопилка в системата за матрица. Тези потоци могат да представляват два цвята или проектирана структура на слоеве. Купувачът трябва да предостави материалната двойка и необходимото съотношение между тях. Съвместимостта не трябва да се предполага от думите "двоен слой".
Контролът на слоевете също се нуждае от метод за проверка. Решете дали фабриката ще провери общата дебелина на стената, индивидуалното разпределение на слоя, цветовата граница, външния вид или специфичен за продукта тест за ефективност. Посочете къде частта ще бъде разделена или измерена. Резултатът за преминаване се нуждае от чертеж или контролен план, а не от визуално мнение на машината.
Публикуваната страница KGB90AP също посочва кутии с инструменти, химически опаковки и играчки като приложения. Всеки може да постави различни изисквания към формата на стената и разположението на цвета. Кутия с инструменти може да има дълбоки елементи и широка проектирана площ. Химическото опаковане може да изисква определен материал и спецификация за ефективност. Частите на играчките могат да доведат до изисквания за външния вид и цветните граници. Машинното предложение трябва да следва същинската част.
Домакин на КингълMOOG DigiPack III ръководствообяснява, че профилите на стените на акумулаторната машина са свързани с позицията на акумулатора по време на избутване. Това поддържа разположението на профилите по протежение на паразона. Той не контролира автоматично съотношението на слоевете на купувача. Дизайнът на екструзията и щанцовата глава трябва да отговаря на това отделно изискване.
60L продукт все още трябва да пасне на формата и акумулатора
Номиналният обем е лош тест за окончателно прилягане. Два кухи продукта могат да задържат един и същ обем, докато изискват много различни форми. Започнете с максималната ширина, височина и дълбочина на детайла. Добавете разделителна линия, отщипване, флаш джобове, интерфейс за издухване на врата или дъното, вложки, връзки за охлаждане и монтажни плочи.
Сравнете готовия комплект на формата с публикувания прозорец на машината. И двете 60L страници изброяват максимален размер на формата от 700 x 980 mm и диапазон на дебелина от 460 до 550 mm. Валютата е посочена на 960 x 980 mm. Тези цифри позволяват ранен скрининг. Одобрените чертежи на машината и формата трябва да потвърдят крайния интерфейс.
След това проверете паризона. Брутната запарена маса включва крайния продукт, къса маса, опашки и всеки материал от процеса, уловен по време на формоването. И на двете продуктови страници е посочено тегло на PE акумулатор от 4,95 kg. Не сравнявайте това число само с теглото на готовата част. Използвайте пълната груба снимка и потвърдете действителната смола.
Заготовката също трябва да достигне необходимата дължина и форма, преди гравитацията или охлаждането да я изкривят. Стенното програмиране разпределя материала по тази дължина. Дълбоките ъгли, дръжките и широките участъци могат да разтеглят заготовката по различен начин. на Кингълръководство за програмиране parisonпоказва как профилът трябва да бъде проверен спрямо измерените местоположения на стените.
И накрая, прегледайте търсенето на скоби и отварянето на формата. Проектираната площ, налягането на удара и геометрията на детайла влияят върху натоварването при формоване. Вмъкванията и отстраняването на части влияят на отварящото се пространство. Theръководство за проектиране на екструзионна раздувна формапредоставя по-пълен списък за проверка на интерфейса.
Не продавайте фигурата от сух цикъл като готов продукт
Both current product pages list "500 PC/HR" as dry-cycle output. Етикетът има значение. A dry cycle does not prove that either model can make 500 accepted 60L products per hour. It does not include an identified part, gross parison weight, material, wall thickness, cooling requirement or downstream process.
Actual output begins with the complete production cycle. Accumulation and parison push-out must match mold closing. Обдухването, охлаждането, изпускането, отварянето и отстраняването на частта трябва да приключи. Trimming and downstream handling must also keep pace. A rejected part does not belong in accepted output.
Публикуваният диапазон на капацитет на топене на HDPE е друга граница. И двете страници изброяват 130 до 160 kg/h. Сравнете този диапазон с брутното търсене на материал, а не само с теглото на готовата част. Брутното почасово търсене включва всеки компонент на паризона и планирания процент на събития. Действителната смола и състоянието на процеса могат да променят резултата.
Използвайте Kinggle'sръководство за време на цикълаза идентифициране на ограничаващото събитие. След това пребройте приетите части в стабилен цикъл. Запишете теглото на частите, разпределението на стените, размерите и необходимите функционални тестове. Бързото движение на машината няма голяма стойност, когато продуктът се нуждае от повече охлаждане или линията отхвърля части.
Енергията трябва да използва същия приет знаменател на продукцията. Двете публични таблици обозначават диапазон от 35 до 45 kW като средна консумация на енергия. Киловатите описват средната мощност, а не енергията на част. Theръководство за измерване на енергияобяснява как да измервате kWh за приет продукт. Дръжте този резултат свързан с действителния опит.
Производствената клетка е по-голяма от публикуваната обвивка на машината
Двете 60L страници публикуват едни и същи размери на машината: 5,45 m дължина, 3,5 m ширина и 4,2 m височина. Това е полезна първа проверка. Не показва сервизни пътеки, материални системи, операторски позиции, манипулиране на матрици, разтоварване на части или оборудване надолу по веригата.
Изградете клетката около продуктовия поток. Маркирайте къде влиза смолата и къде излизат готовите части. Оставете място за робота, подрязването, проверката и отхвърления материал. Покажете пътя за смяна на формата. Поддържайте достъп до нагревателите, хидравликата, матрицата и контролния шкаф. Окончателното общо споразумение трябва да идентифицира тези интерфейси.

Помощните програми също принадлежат към избраната конфигурация. Попитайте за крайния свързан товар, захранващото напрежение, изискването за входящ въздух в машината и изискването за охлаждаща вода. Включете всеки местен помощник. Не проектирайте растението от таблица с подобен модел. Опциите и местният електрически дизайн могат да променят крайния пакет.
на Кингълръководство за изисквания за комунални услугиразделя свързаното натоварване от работното търсене. Той също така обхваща потока на сгъстен въздух, охлаждането и оформлението. Използвайте го с помощния лист на проекта и крайния машинен чертеж. Планът на обекта трябва да бъде одобрен преди доставката на машината.
Проверете вертикалния маршрут толкова внимателно, колкото и пода. Публикуваната височина не включва всяко повдигащо действие или препятствие на площадката. Прегледайте вратите, покривната конструкция, достъпа с кран и пътеката, използвана за обработка на матрицата. Покажете платформи за поддръжка и отворени предпазители на оформлението. Една машина може да се побере вътре в сградата и пак да бъде трудна за инсталиране или обслужване.
Завършете прегледа с линията надолу по веригата. A large part needs room to stabilize, trim and move without damage. Confirm the robot drop point, conveyor width and inspection position. If the process returns flash to a grinder, mark that route too. These details often decide where the machine can sit.
Изградете RFQ около осем доказателства за продукта
Заявка за модел без пакет с части оставя отворени най-големите решения. на Кингълпроцес на продажбаизисква снимки или чертежи на продукта, тегло, размер, материал, дебелина, изход и нужди от химическа устойчивост. За решението KGB90A и KGB90AP организирайте тази информация в този ред.
- Изпратете чертежа на контролираната част.Включете общите размери, детайлите на врата или интерфейса, границите на разделителната линия и последната версия.
- Посочете брутната и готовата маса.Отделете теглото на крайния продукт от флаш, опашки и друг технологичен материал.
- Дефинирайте всеки материален поток.Посочете класа на смолата, доставчика, цвета, правилото за повторно смилане и всяка необходима връзка между потоците.
- Опишете структурата на стената.Маркирайте един поток, двоен слой или двоен цвят. Добавете метода на проверка и границите на приемане.
- Осигурете пакета на формата.Подайте окончателна ширина, височина, дебелина, тегло, оформление на охлаждане, точки на монтаж, вложки и интерфейс за издухване.
- Задайте приет изход.Дефинирайте продаваеми части на час, планирани смени, третиране на брак и процес надолу по веригата, който трябва да бъде в крак.
- Избройте фабричните условия.Включете напрежение, честота, сгъстен въздух, охлаждаща вода, височина на тавана, достъп за повдигане и налична подова площ.
- Съгласете се с опита.Наименувайте смолата, матрицата, продължителността на теста, проверките на качеството, броя на продукцията, енергийната граница и документите, необходими преди приемане.
Поискайте отговор, който разделя стандартните данни на модела от специфичните за проекта данни. Стандартната таблица помага да се сравни платформата. The technical agreement should describe the ordered configuration. Keep revision numbers on the product drawing, mold drawing, utility sheet and acceptance plan.
Използвайтеръководство за фабричен тест за приеманеза определяне на бягането. Ако свързаната с продукта енергия е част от решението, EUROMAP 46.2 предоставя метод за измерване за дадена машина, форма и определен продукт. Методът също така изисква продуктът да отговаря на изискванията на клиента.
на Кингълстраница за изтеглянепредоставя таблици с параметри и документи на контролера за преглед. Потвърдете, че всеки документ съответства на окончателния модел и контролния пакет. Ръководство за подобна машина е полезна основа, но не отменя поръчания технически файл.
Помолете двете страни да подпишат един и същи набор от данни, преди да започне производството. Променената структура на стената може да промени избора на екструдера. По-тежкият паризон може да промени прегледа на удара. По-голяма форма може да промени машината. Контролът на ревизиите предотвратява случайно ранна оферта да се превърне в крайна база за приемане.
The RFQ should also state which items remain open. Typical examples include final resin grade, mold cooling connections or downstream automation. Дайте на всяка отворена точка собственик и краен срок. The factory can then separate confirmed machine design inputs from information that still needs buyer approval.
Изберете модела, който отговаря на одобрения продукт
KGB90A и KGB90AP споделят много публикувани ограничения за формиране. Следователно изборът на модел започва с екструдираната архитектура. Използвайте KGB90A като отправна точка за одобрена еднопоточна концепция. Използвайте KGB90AP, когато са необходими два потока за екструдиране за определения слой или цветна структура.
Не използвайте сложността на модела като заместител на дефиницията на продукта. Една машина за двойно екструдиране се нуждае от два пътя за обработка на материала, дефиниран метод за стартиране и план за проверка на слоя или цвета. Ако продуктът не се нуждае от тези функции, те добавят работа, без да създават приета полза от продукта.
Не избирайте KGB90A само защото посоченото тегло на машината е по-ниско. Прилягането на матрицата, брутното търсене и приетата продукция са от по-голямо значение. Еднопоточен продукт все още може да изисква внимателно програмиране на стените, охлаждане и боравене с частите. Тестът на продукта трябва да докаже пълния резултат.
Ако купувачът очаква бъдещи продукти, избройте ги сега. Проверете най-голямата форма и най-тежкия брутен паризон. Маркирайте всяко бъдещо изискване за двуслойни или двуцветни. След това решете дали допълнителната архитектура принадлежи към първата покупка или по-късна линия. Съхранявайте непотвърдените бъдещи идеи отделно от текущия тест за приемане.
Преди изпращане пуснете договорената част с договорения материал. Запишете рецептата, качествените резултати, приетата продукция и условията за полезност. Използвайтеконтролен списък при стартиранеза въвеждане в експлоатация и наръководство за смянакогато продуктовото семейство включва няколко форми или цвята.
Често задавани въпроси
Каква е основната разлика между KGB90A и KGB90AP?
Текущата таблица KGB90A изброява един 90 mm винт и 45 kW екструдерен двигател. Таблицата KGB90AP изброява два 70 mm винта и два 22 kW двигателя. Kinggle описва KGB90AP като опция за двойно екструдиране за двуслойни или двуцветни продукти. Много публикувани формообразуващи размери иначе са еднакви.
Означава ли, че капацитет от 60 L всеки продукт от 60 L ще пасне?
Не. Обемът е само стойност за ранен скрининг. The finished mold must fit the platen, maximum mold dimensions, thickness range and opening arrangement. The gross parison must fit the accumulator requirement. Projected area, clamp demand, inserts, cooling and part removal also need review.
Могат ли публикуваните 500 броя на час да се използват като производствена продукция?
Не. И двете страници обозначават тази цифра като резултат от сух цикъл. Той не идентифицира формован продукт, смола, тегло, време за охлаждане, правило за отхвърляне или настройка надолу по веригата. Производствената продукция трябва да се измерва като приети части по време на договорен опит с реалния продукт и материал.
Кога купувачът трябва да избере модела с двойно екструдиране KGB90AP?
Изберете KGB90AP, когато одобреният продукт изисква два потока стопилка за определена двуслойна или двуцветна структура. Дефинирайте двата материала, предвидената връзка между потоците и метода на проверка. Не добавяйте втория екструдер само като обща надстройка.
Каква продуктова информация се нуждае от Kinggle за предложение за 60L машина?
Изпратете чертежа на продукта или снимки, размери, готова и брутна маса, клас смола, структура на стената, изисквания за дебелина, цел за изход и функционални тестове. Добавете подробности за формата и фабрични помощни програми, когато има такива. Тази информация позволява на машината, матрицата, матрицата и пробния план да използват една и съща продуктова основа.
Как трябва да се сравнява консумацията на енергия между двата модела?
Измерете всеки модел, докато правите същия приет продукт при еквивалентни условия. Запишете kWh на машината, приетата мощност, екструдираната маса и включените спомагателни устройства от същия времеви прозорец. Не сравнявайте номиналните стойности на свързания двигател или сух цикъл, сякаш са енергийни резултати на продукта.
Изпратете продукта преди да изберете модел
Споделете чертежа, смолата, брутната паризонна маса, структурата на стената, информацията за матрицата, приетата продукция и фабричните услуги. Тогава Kinggle може да потвърди дали KGB90A, KGB90AP или друга платформа отговаря на проекта.
Поискайте предложение, базирано на продуктаПроверени източници за това ръководство
- Kinggle KGB90A 60L акумулираща машина за издухване, актуално описание на продукта и публикувана таблица, проверени на 9 септември 2026 г.
- Kinggle KGB90AP 60L акумулаторна машина за издухване, описание на двойното екструдиране и публикувана таблица, проверени на 9 септември 2026 г.
- Moog DigiPack III Ръководство с инструкции, метод за контрол на профил на позиция на акумулатор, достъпен чрез Kinggle.
- EUROMAP 46.2, версия 1.0, януари 2014 г, свързано с продукта измерване на енергията за определен продукт и матрица.
- Процес на продажба на Kinggle, искана информация за продукта за предложения за машини, проверено на 9 септември 2026 г.