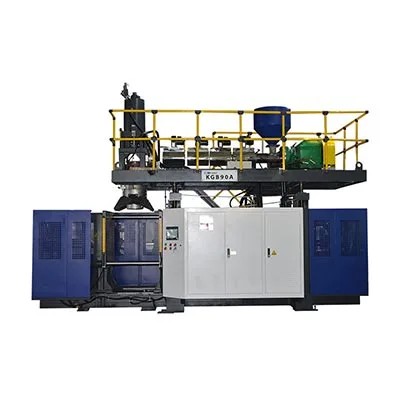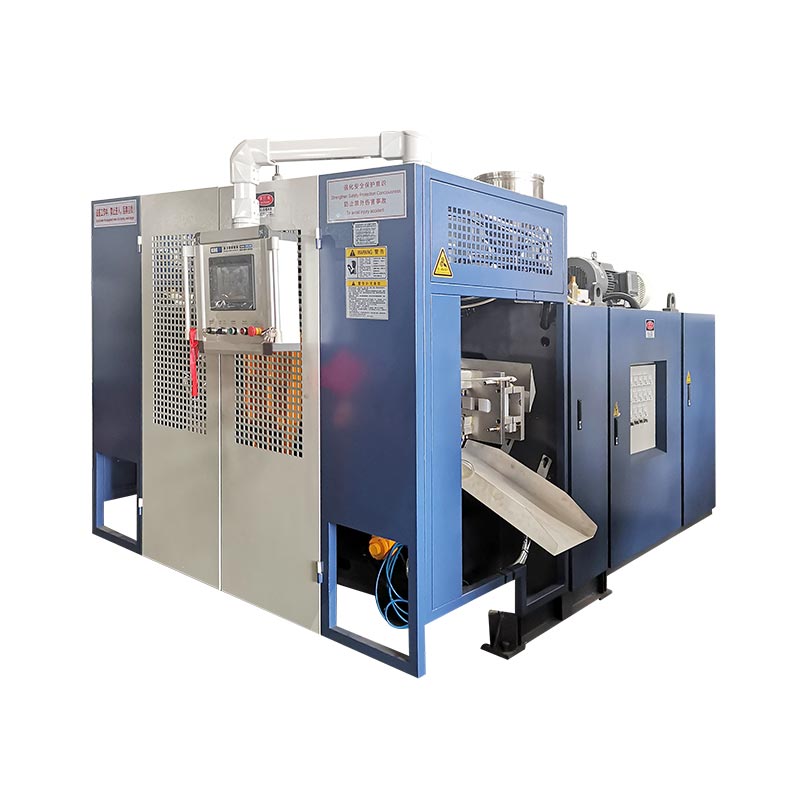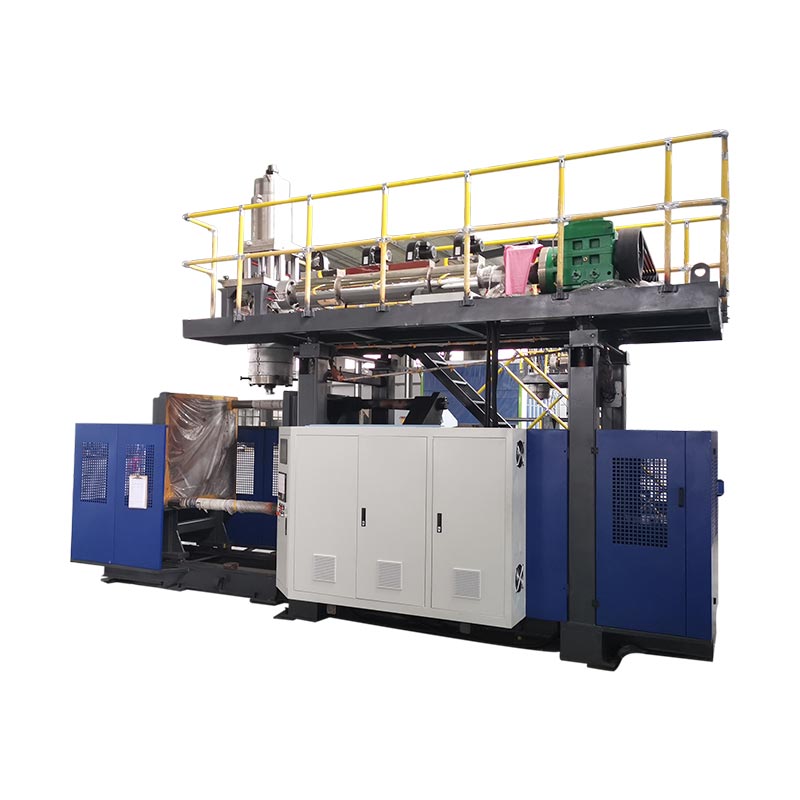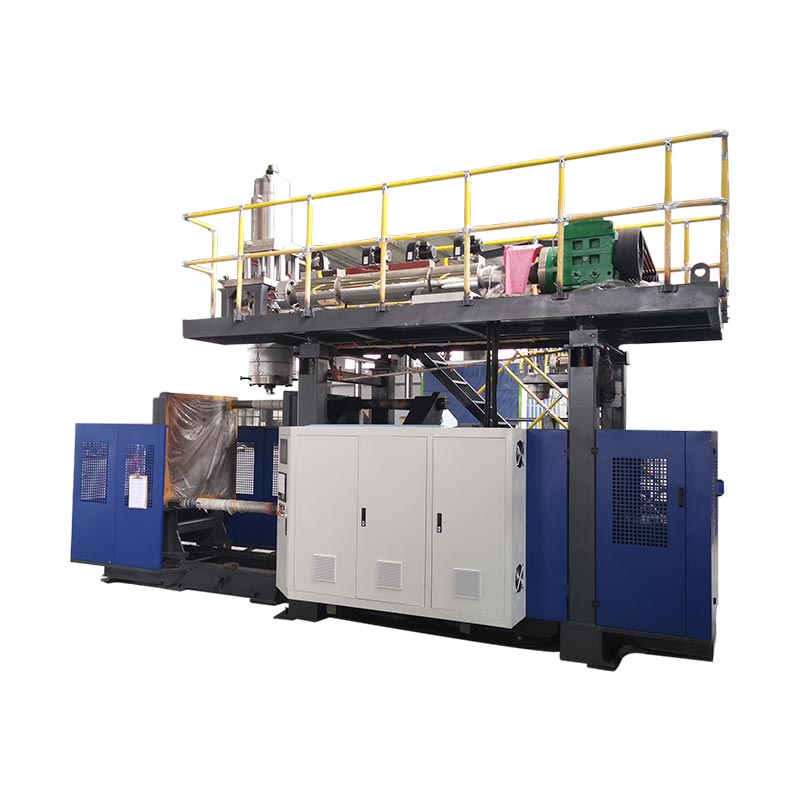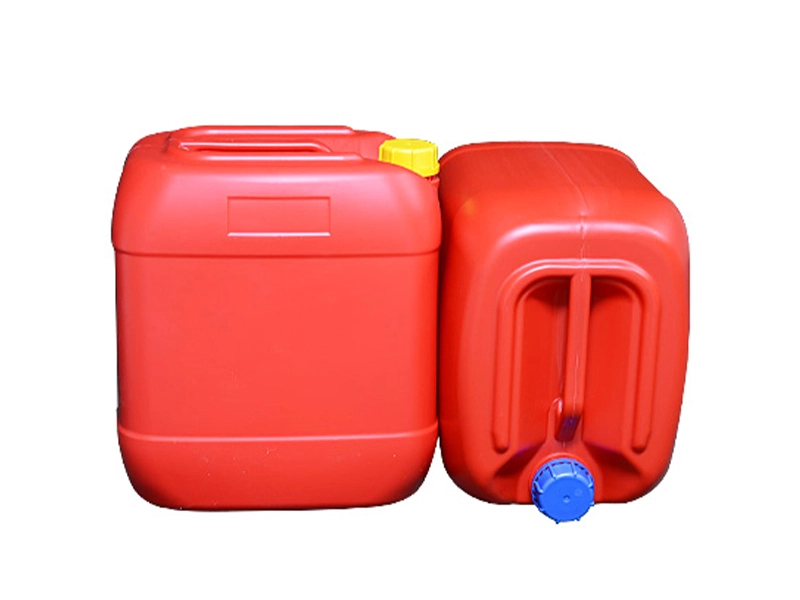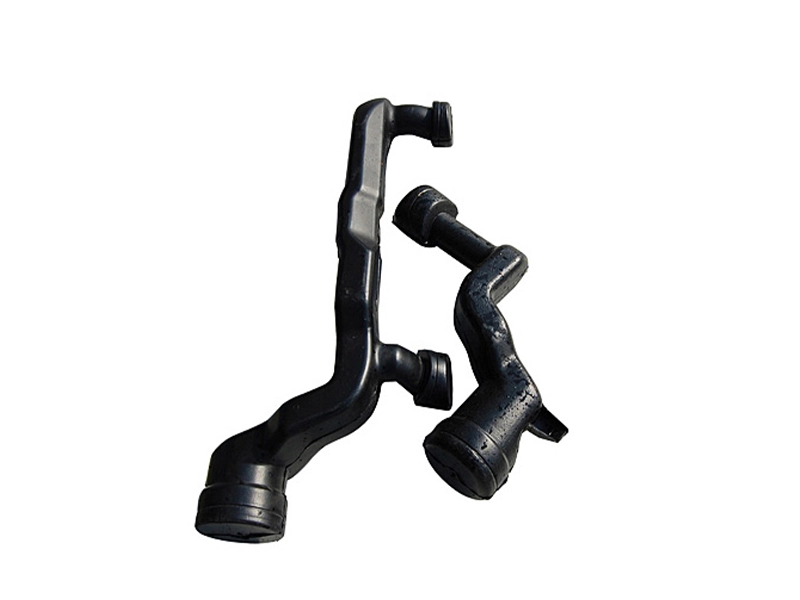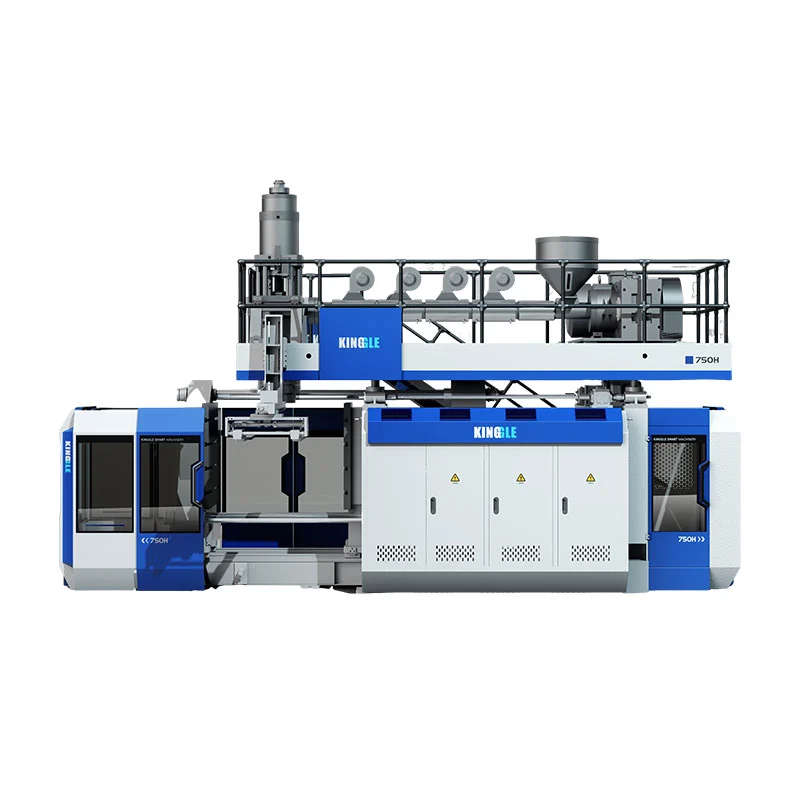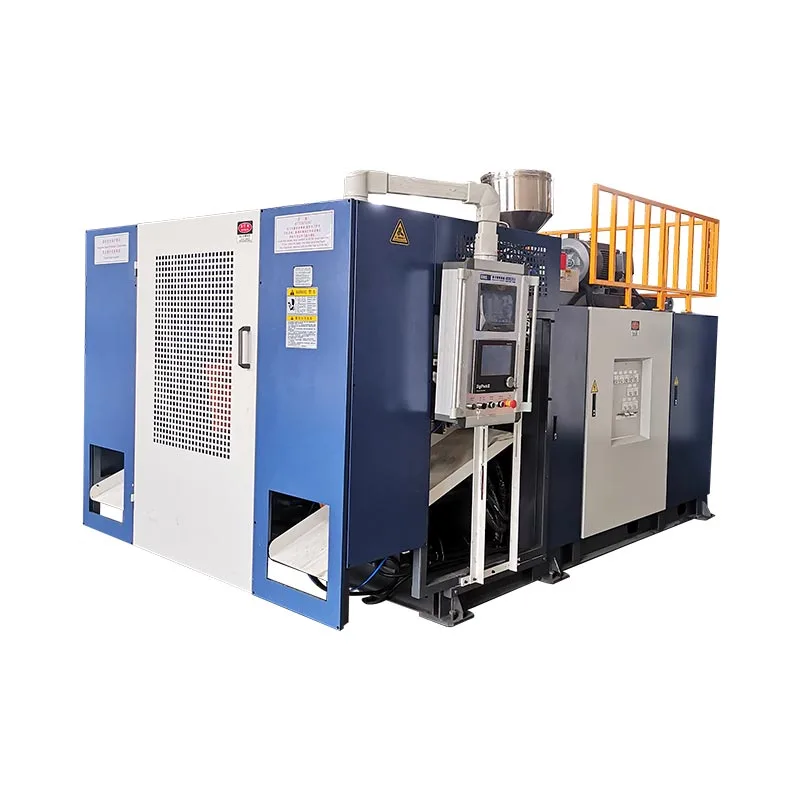
Смяната на машината за формоване чрез раздуване е завършена само когато новата форма, пътя на материала, инструменталната екипировка, рецептата и настройката надолу по веригата са идентифицирани правилно и новата част премине дефинираните проверки.Стартирането на автоматични цикли е междинен етап, а не доказателство за завършване. Най-безопасният и най-бърз практичен метод е да се подготви всичко възможно преди спирането, да се изолира опасната енергия за открита работа, да се възстановят функциите в контролиран ред и да се измери времето до първия приет производствен прозорец, като дефиницията за приемане, загубата при прехода, отговорният одобрител и необходимите доказателства се записват преди екипът да започне следващата производствена кампания от контролирана и проследима базова производствена линия.

Терминологична бележка:Производствените екипи могат да опишат тази работа като смяна на машината за екструдиране чрез раздуване, смяна на формата за формоване чрез раздуване, смяна на формата, смяна на инструмента, смяна на линията на бутилката, промяна на цвета на формоването чрез раздуване, смяна на смолата за формоване чрез раздуване или промяна на рецептата за формоване чрез раздуване. Тези етикети се припокриват, но не винаги описват един и същ обхват. Пакетът от задачи трябва да посочва точно кои физически, материални, цифрови и елементи надолу по веригата ще се променят.
Пет решения, които контролират смяната
- Определете крайната точка като приета част и стабилен производствен прозорец.
- Идентифицирайте всеки променен елемент: мухъл, инструменти за матрица, щифт за издухване, смола, цвят, рецепта и оборудване надолу по веригата.
- Преместете проверката, подготовката и документацията извън прозореца на спряната машина, където е безопасно.
- Използвайте разрешената процедура за опасна енергия на сайта, преди някой да влезе в открита опасна зона.
- Запишете одобрената настройка и доказателства, така че следващият цикъл да започне от контролирана базова линия.
| Промяна на домейна | Какво трябва да отговаря на новата работа | Рестартирайте доказателствата | Типична скрита зависимост |
|---|---|---|---|
| Мухъл и интерфейси | Правилна ревизия, монтаж, охлаждане, съотношения между щифт/сърцевина и изваждане | Контролирано ръчно движение и връзки без течове | Прокарване на маркуча, позиция на сензора или разстояние надолу по веригата |
| Инструменти за щанцоване и заготовка | Одобрена идентичност на инструментите, механична позиция и калибриране | Права, стабилна заготовка, позиционирана за формата | Файлът с инструменти не отговаря на инсталирания хардуер |
| Материал и цвят | Правилен клас смола, партида, мастербач и одобрено правило за повторно смилане | Чиста, хомогенна стопилка и проследим преход на материала | Стара смола или цвят остава при манипулиране и топене |
| Рецепта и контроли | Публикувана версия на рецептата за инсталирания продуктов пакет | Командата и действителното състояние се съгласуват чрез контролиран цикъл | Стара стойност на продукта оцелява извън запазената рецепта |
| Приемане на част и линия | Чертеж, визуална граница, тегло, стена, размери и функционални тестове | Дефиниран последователен или базиран на времето прозорец за приемане | Тримерът, тестерът за течове, конвейерът или пакетът все още използват стария SKU |
Смяната е завършена само когато новата бутилка бъде одобрена
Растенията често използват думатасмяназа няколко различни събития. Един надзирател може да спре часовника, когато новата форма е захваната. Друг може да го спре, когато започне първият автоматичен цикъл. Качеството може да определи завършването като първата част, която преминава проверка, докато производството може да изисква продължително производство на приети части. Тези дефиниции произвеждат различни числа, така че сравнението на времето за смяна е безсмислено, докато началната точка и крайната точка не са фиксирани.
За линия за формоване чрез екструдиране чрез раздуване полезна начална точка е последната приета част от изходящата работа. Полезна крайна точка е първият приет производствен прозорец за входящата работа. Растението трябва да определи този прозорец. Това може да бъде определен брой последователни части, определено време при стабилни условия или правило за вземане на проби през станции, кухини или изходи на матрицата. Изискването е в спецификацията на контролирания продукт или процес, а не в паметта на оператора.
Тази дефиниция разкрива работа, която показателят само за матрица скрива. Входящият продукт може да изисква друга матрица или дорник, издухващ щифт, инструменти за гърловина, движение на сърцевината, профил на замърсване, смола, цвят, правило за повторно смилане, програма за тест за течове, приспособление за подстригване, етикет, водач на конвейер или шаблон за пакетиране. Дори когато физическата форма остане инсталирана, преходът към материала и рецептата все още може да бъде пълна промяна на производството на пластмасови бутилки.
Разделете резултата на четири мерки: време на спряна машина, време до първата формована част, време до първата приета част и време до приетия производствен прозорец. Записване на отхвърлени настройки и количество за изчистване извън тези времена. Това не обещава, че всяко число ще падне. Това прави загубата видима и предотвратява бързото рестартиране да бъде докладвано като успешна смяна на машината за формоване чрез екструдиране, когато линията надолу по веригата или портата за качество все още отхвърля части.
Планирайте новия продуктов пакет, преди машината да спре
Преминаването трябва да започне като проверка на информацията, докато изходящото задание все още се изпълнява. Създайте един пуснат пакет за работа, който идентифицира чертежа и ревизията на детайла, степента на смола, мастербач, разрешено повторно смилане, целево тегло на детайла, критични размери, местоположения на дебелината на стената, визуални критерии, функционални тестове и очаквана опаковка. Добавете идентичности на матрицата, инструментите за щанцоване, щифта за издухване, вложката, изваждането и приспособленията надолу по веригата. Ако два артикула споделят общо име, използвайте трайни документи за самоличност или контролирани от ревизия снимки, така че екипът за настройка да не избира по външен вид.
Кингъл публикувапроцес на продажбаизисква от купувачите да предоставят снимки или чертежи на продукта, тегло, размер, материал, дебелина, производителност и нужди от химическа устойчивост, преди да бъде избрано машинно решение. Същите входни категории са ценни по време на по-късни смени, защото свързват настройката на машината с частта, която трябва да бъде произведена. Производственият пакет трябва да бъде по-специфичен от първоначалното запитване и трябва да съдържа само одобрени стойности за действителната комбинация от машина, форма и материал.
Поставете следващата форма и проверените спомагателни елементи в определената зона, без да възпрепятствате изходите, охраната или потока на материала. Проверете точките на повдигане и плана на повдигане на завода, но не правете изводи за капацитет на повдигане от номиналния размер на формата. Уверете се, че охлаждащите връзки, въздушните връзки, сензорите, кабелите и крепежните елементи са налице и правилно идентифицирани. Подгответе чисто оборудване за обработка на материали и отделни контейнери за изходяща смола, преходен материал и отхвърлени части. Ако линията включва тример, тестер за течове, устройство за етикетиране или конвейер, включете неговата рецепта и сменете части в същия преглед на готовността.
Задръжте кратко решение за готовност преди последната стара част. Настройващият матрици потвърждава готовността на инструментите и повдигането, обработката на материала потвърждава правилните партиди и чистия маршрут, операторът потвърждава достъпа до рецептата, поддръжката потвърждава всяка планирана работа и качеството потвърждава плана за проба. Ако изискван елемент липсва, оставете изходящото задание да работи, когато е практично. Откриването на проблема преди планираното спиране преобразува времето за престой във време за подготовка, без да се използва пряк път за безопасност.
Контролирайте опасната енергия преди работа с мухъл или инструменти
Смяната на формата за формоване чрез раздуване може да изложи хората на движение на скоба, движещи се плочи, щифтове за издухване, фрези, роботи, хидравлично налягане, пневматично налягане, електрическа енергия, горещ полимер и нагрети инструменти. Натискането на нормален бутон за спиране не създава безопасни условия за работа в опасна зона. Работодателят трябва да определи кои задачи са обслужване или поддръжка, да идентифицира всички източници на енергия и да приложи специфичната за обекта процедура за енергиен контрол на машината чрез обучен и упълномощен персонал.
За работни места в Съединените щати,OSHA 29 CFR 1910.147се отнася за обслужване и поддръжка, когато неочаквано захранване, стартиране или освобождаване на съхранена енергия може да нарани служител. Изисква програма за енергиен контрол, документирани процедури, където е приложимо, обучение и периодична проверка.OSHA 29 CFR 1910.212осигурява общото изискване за защита на машината. Заводите извън Съединените щати трябва да спазват законите, стандартите и процедурите на работодателя, които се прилагат на тяхното местоположение.
Планът за промяна трябва също така да обхваща задачи, които изискват временна енергия за тестване или позициониране. Това не е разрешение за импровизация. Отговорният работодател трябва да определи съвместима последователност за почистване на инструменти и хора, възстановяване само на необходимата енергия, извършване на теста, повторно изключване на захранването, когато е необходимо, и повторно прилагане на контроли, преди да се възобнови работата на откритите обекти. Светлинна завеса, блокираща врата или аварийно спиране могат да защитят нормалната работа, но не трябва случайно да се третират като заместител на приложимата процедура за опасна енергия.
Пазете оборудването толкова внимателно, колкото и хората. Кингъл е домакинръководство за експлоатация на автоматична машина за формоване чрез раздуванепредупреждава, че движението на издухващия щифт трябва да бъде координирано със състоянието на отворена форма и описва функциите за позициониране на платформата и щамповата глава. Точният интерфейс и логиката за безопасно движение варират според модела, опциите и версията на софтуера. Следователно екипът за настройка трябва да идентифицира специфичните за машината позволени движения преди спирането, вместо да ги открива, докато има окачена форма или открит инструмент.
Пуснете една контролирана последователност през матрица, материал и контроли
Следващата последователност от осем етапа е съзнателно написана като контролен поток, а не универсална механична процедура. Подробните стъпки за отстраняване на матрицата, стойностите на крепежните елементи, метода на маркуча, границите на температурата на инструмента и тестовите движения трябва да произтичат от действителните инструкции за машината, матрицата и завода. Стойността на общата последователност е, че дава едни и същи точки на предаване на операции, инструменти, поддръжка, материали и качество.
-
Освободете изходящата работа.Идентифицирайте последната приета стара част, запазете необходимия запис на процеса и съгласувайте изходящата смола, етикетите и незавършената работа. Запазете одобрена проба, ако планът за контрол на завода изисква такава.
-
Спрете в одобреното състояние.Следвайте инструкциите за изключване на машината и смолата. Вземете под внимание горещото пребиваване и останалия материал в бункера, екструдера, главата или акумулатора, вместо да приемете, че нормалната пауза е подходяща за смяна на смолата.
-
Изолирайте за открита работа.Оторизираният персонал прилага процедурите за опасна енергия и повдигане на обекта. Проверете изолацията и обърнете внимание на съхранената хидравлична, пневматична, гравитационна и топлинна енергия, преди някой да влезе в определената опасна зона.
-
Отстранете и защитете изходящите компоненти.Разкачете, повдигнете и съхранявайте матрицата и свързаните инструменти според техните контролирани инструкции. Запушете или предпазете чистите връзки и запишете повреда, изтичане или необичайно износване, вместо да го предавате на следващия цикъл.
-
Проверете общите интерфейси.Проверете монтажните повърхности, функциите за подравняване, охлаждащите и въздушните връзки, сензорите, кабелите и достъпната охраняема зона. Скрит проблем с интерфейса може да последва новата форма и да изглежда като грешка в рецептата.
-
Инсталирайте проверения входящ пакет.Съпоставете физическите идентификатори с освободения пакет задания. Прокарайте връзките, за да избегнете опасности от прищипване, топлина и движение, след което завършете указаните проверки за монтаж и свързване.
-
Възстановяване на функции чрез оторизация.Разчистете персонала и инструментите, инсталирайте отново предпазители, следвайте одобрения процес на повторно захранване и докажете разрешените ръчни движения при контролирани условия. Потвърдете, че командата, обратната връзка и физическото движение са съгласни.
-
Въведете материал и квалифицирайте продукта.Завършете одобрената смола или цветен преход, заредете освободената рецепта, оформете диагностични части, коригирайте една доказана причина наведнъж и освободете производството само след преминаване на определения прозорец за приемане.
Собственикът на сцената трябва да подпише или цифрово да потвърди всяко предаване. Този малък контрол предотвратява двусмислени изявления като „формата е готова“, когато охлаждането не е свързано, или „рецептата е заредена“, когато едно помощно устройство все още държи предишния SKU. Той също така показва къде всъщност е загубено време: изчакване за оторизация, локализиране на хардуер, коригиране на интерфейс, изчистване на стария цвят, стабилизиране на паризона или повторение на тест за качество.
За повече подробности относно връзката на инструментите използвайте Kinggle'sРъководство за проектиране на форми за екструдиране чрез раздуване. За контролирано връщане от спряла машина към производство използвайтеконтролен списък за стартиране на раздувна машина. Тези статии разширяват отделните етапи; тази страница за превключване притежава междуфункционалното предаване от една одобрена работа към следващата.
Отнасяйте се към смолата и промяната на цвета като решение за пътя на материала
Смяната на материала за формоване чрез раздуване не е завършена, когато следващата торба достигне бункера. Изходящата смола или цвят може да остане в транспортните линии, товарачите, бункерите, смесителите, захранващите гърла, шнека и цилиндъра, адаптерите, екструзионната глава, акумулаторните пътища на потока и инструментите за матрицата. Планът за преход трябва да идентифицира кои от тези томове са включени и къде ще бъдат събрани смесени или нецветни материали. Трябва също да посочи дали преходният материал може да бъде възстановен, трябва да бъде поставен под карантина или трябва да бъде унищожен съгласно правилата за материалите на завода.
Следвайте одобрените от доставчика на смола указания за изключване, стартиране и прочистване, както и инструкциите на машината. Не приемайте, че универсален продухващ материал, температура или количество работи за всеки полимер, оцветител и система за екструдиране. Промяната от естествен към тъмен материал представлява различен проблем с видимостта от тъмен към естествен. Промяната между класовете на един и същ полимер все още може да промени якостта на стопилката, набъбването, охлаждането и поведението при изпаряване. Промяната между полимерните семейства може да изисква по-специфичен преглед на съвместимостта и разграждането. на КингълРъководство за раздувно формоване HDPE срещу PPобяснява защо частта, процесът и пакетът за валидиране трябва да бъдат преразгледани, вместо да се третира името на материала като просто заместване.
LyondellBasell'sръководство за отстраняване на неизправности при издухванеидентифицира външното замърсяване и разградената смола като източници на линии на матрицата, ивици, нецветни частици и дупки. Той конкретно посочва поддръжката на обработката на материалите, замърсеното повторно смилане, лошото прочистване между смолите и лошата практика за спиране или стартиране като възможни причини. Това са диагностични връзки, а не работни точки на Kinggle.
Вградете положителна идентификация на материала в предаването. Запишете доставчик на смола, клас, партида, мастербач, съотношение, източник на повторно смилане и времето, когато новата смес влезе в захранващата система. Съхранявайте етикети или записи с баркод със запазени проби, когато е необходимо. Ако първите нови части показват черни петна, ивици или пренасяне на цвят, времевият печат и записът на пътя на материала помагат да се разграничи предвидимият преход от замърсяване или разграждане. TheРъководство за дефекти при екструдиране чрез раздуванепредоставя по-широка матрица от симптоми към доказателства.
Възстановете рецептата, без да импортирате предположенията на стария продукт
Запазена рецепта е полезна само когато нейната идентичност и обхват са ясни. Входящият запис трябва да посочва версията на продукта, комбинацията от матрица и инструменти, степента на смола, съответния файл на контролера, статус на одобрение и дата на последна проверка. Правата за достъп трябва да разграничават издадените производствени рецепти от тестовете за разработка. Преди да зареди файл, операторът трябва да потвърди, че физическото състояние на машината съответства на файла, вместо да използва името на рецептата като доказателство, че хардуерът е правилен.
Обхватът на рецептата може да бъде разделен между системите. Основният HMI може да съдържа позиции на отваряне и затваряне на формата, скорости на движение, закъснения, време на продухване, време за охлаждане, логика на изваждане и избор на функции. Отделен контролер за дебелина на стената може да съдържа информация за изстрела или цикъла, стойности на празнината на матрицата и профила на заготовката. Оборудването надолу по веригата може да запази настройките за подрязване, тестване за течове или конвейер. Кингъл е домакинMoog DigiPack III ръководствообяснява, че съхранените контейнерни файлове могат да включват програмиран профил на parison и информация за калибриране на инструменти. Той също така посочва, че точното калибриране на инструмента за щанцоване е важно при смяна на един контейнер в друг.
Тези доказателства подкрепят жизненоважно правило: не отделяйте софтуерен файл от инструмента, с който е бил калибриран да работи. Същото ръководство на контролера отбелязва, че смяната на матрицата може също да изисква смяна на инструмента за щанцоване. Файл, който произвежда приет контейнер с една матрица, дорник и калибриране, не е автоматично валиден след промяната на тези елементи. Когато заводът има одобрени главни настройки, сравнете заредената ревизия с издадения запис и документирайте всяка умишлена разлика. Не презаписвайте мастера, докато настройвате първите части.
Използвайте ръчен режим или режим на настройка, за да докажете само движенията, разрешени от специфичната за машината процедура. Проверете хлабината на матрицата, съотношението на издухващия щифт или сърцевината, позицията на щанцовата глава и плочата, пътя за изваждане, предпазителите и обратната връзка преди автоматичен цикъл. Ръководството за работа на Kinggle описва ръчните функции и предупреждава, че движението на издухващия щифт трябва да бъде координирано с отворената форма. Тъй като интерфейсите и опционалните функции се различават,HMI настройки и ръководство за алармитрябва да се чете заедно с точното ръководство за машината, вместо да се използва като заместител.
Когато настройката започне, променете една контролирана променлива по посочена причина, запишете старите и новите стойности и изчакайте отговора на процеса, преди да го прецените. Разпределението на Парисън, теглото на частите, поведението при екструзия, охлаждането и позицията на формата взаимодействат. Theръководство за програмиране parisonобяснява как да свържете профила с измерени местоположения на стени, вместо да изглаждате точки само по външен вид.
Валидирайте първите части, преди да измерите успеха на смяната
Първата затворена част отговаря само на един въпрос: линията може да образува нещо. Това не доказва, че частта отговаря на чертежни, функционални или технологични изисквания. Третирайте ранните парчета като диагностични проби. Маркирайте ги по последователност, време, станция, кухина или изход на матрицата според случая. Поддържайте ги в ред достатъчно дълго, за да видите дали процесът се сближава, отклонява или повтаря страничен специфичен дефект.
Започнете с идентичност и грубо състояние. Потвърдете правилната част и ревизия, смола и цвят, геометрия на шийката или интерфейса, пълна формация, маршрут на подрязване и очевидна повреда. След това приложете контролирания план за тегло на частите, разпределение на стените, критични размери, външен вид и необходимите функционални тестове. Тестовете за течове, падане, налягане, натоварване, химическа устойчивост или тестове за прилягане са специфични за продукта; включват само тези, които се изискват от чертежа, стандарта или плана за валидиране на купувача. Не измисляйте универсален толеранс или брой проби.
Пробата за приемане трябва да представлява реалната производствена организация. На машина с две станции вземете проби от двете страни. При настройка с множество глави или множество кухини, запазете идентичността на главата или кухината, така че средната стойност да не може да скрие един неуспешен изход. Ако тример надолу по веригата или тестер за течове е част от процеса на продаваема част, квалифицирайте и това оборудване. Бутилка, която преминава през матрицата, но се разваля след подрязване, не е приет производствен резултат. Theръководство за фабричен тест за приеманепоказва как доказателствата за продукт, процес и тест могат да бъдат свързани заедно преди изпращане; същият принцип за проследяване се прилага по време на смяна на производството.
Предпазители, обратна връзка, помощни програми, ръчни движения и материален поток са в съответствие с одобрената настройка.
Идентифицираните проби отговарят на приложимите изисквания за чертежи, визуални характеристики, размери, стени и функционални изисквания.
Дефинираният последователен или базиран на времето производствен прозорец преминава през всички съответни изходи.
Освободете линията само чрез упълномощения орган на завода. Запишете приетите проби и редакцията на рецептата, която ги е произвела. Ако процесът не може да достигне одобрения прозорец, без да напусне своя квалифициран диапазон, спрете ескалирането на настройките и проучете инструментите, помощните средства, материала, състоянието на машината или оригиналния дизайн на процеса. на Кингълръководство за изисквания за комунални услугипомага да се отдели проблемът с настройката на машината от нестабилното захранване с въздух, вода или електричество.
Намалете времето за смяна, като преместите подготовката извън ограничителя
Най-безопасната възможност обикновено не е по-бързата работа с гаечен ключ. Това е елиминиране на работа, която не трябва да е в спряния прозорец. Прегледайте записана смяна и класифицирайте всяко забавяне: изчакване на матрицата, потвърждаване на ревизия, намиране на маркуч, почистване на контейнер за материал, изтегляне на файл, намиране на тестово приспособление, изчакване за качество или коригиране на повредена връзка. Много от тези задачи могат да бъдат изпълнени или проверени преди последната приета стара част, при условие че подготовката не пречи на производството или охраната.
Създайте готов за работа комплект за всяко повтарящо се семейство продукти. Може да включва проверени карти на свързване, защитени крепежни елементи, етикетирани маркучи, сензорни скоби, одобрени препратки към рецепти, примерни планове и части за промяна надолу по веригата. Използвайте визуална идентификация, която оцелява в средата на магазина. Съхранявайте формите и инструментите така, че точките за повдигане и повърхностите на свързване да останат достъпни и защитени. Един комплект трябва да намали търсенето и тълкуването; никога не трябва да насърчава заместване, когато липсва контролиран елемент.
Стандартизирайте интерфейсите само след инженерен преглед. Последователните местоположения на маркучите, идентификацията на конекторите, препратките за монтаж и именуването на рецептите могат да намалят времето за вземане на решение, но те трябва да отговарят на изискванията за налягане, температура, поток, движение и безопасност. Ако се обмисля функция за бърза промяна, оценете цялата система, включително положително заключване, обратна връзка, изтичане, поддръжка, проверка на грешки и оценка на риска на сайта. Не превръщайте проект за скорост в недокументирана хардуерна модификация.
Използвайте записа за смяна, за да изберете едно подобрение наведнъж. Ако доминира изчистването на цвета, проучете маршрута на материала и одобрената стратегия за прочистване. Ако доминира подравняването, проверете мястото за съхранение, местоположението и състоянието на формата. Ако доминира настройката от първа част, одитирайте управлението на рецептата, калибрирането на инструментите и доказателствата за процеса. Ако доминира изчакването на качеството, предварително калибрирайте измервателните уреди и определете кой може да освободи заданието. Целта е повторяем първи приет производствен прозорец, а не рекордна суха смяна, последвана от скрап.
Работата по поддръжката също трябва да се планира изрично. Смяната може да осигури достъп за инспекции, но комбинирането на задачи променя обхвата, хората и нуждите от енергиен контрол. Използвайтеконтролен списък за превантивна поддръжкада реши какво принадлежи към планирана интервенция. Съхранявайте констатациите от поддръжката отделно от промените в настройката на продукта, така че повтарящите се проблеми с оборудването да останат видими.
Създайте запис за смяна, който прави следващото изпълнение по-лесно
Полезният запис е достатъчно кратък, за да бъде пълен, и достатъчно конкретен, за да реконструира хода. Започнете с идентичност: дата и час, машина, изходящи и входящи ревизии на продукта, идентификационни номера на матрици и инструменти, класове и партиди на материала, ревизии на рецепти, членове на екипа и правомощия за освобождаване. Добавете четирите времеви точки, дефинирани по-рано, плюс количеството или теглото на продухващия материал, отхвърлените настройки и задържания продукт. Ако централата не може надеждно да измери едно поле, маркирайте го като недостъпно, вместо да го оценявате.
Запишете изключенията на видим език. „Връщането на охлаждане от верига B на матрицата не показа поток“ е по-полезно от „проблем с водата“. „Файл с рецепта 14 е зареден; тестерът надолу по веригата остана на SKU X“ идентифицира неуспешно предаване. Снимайте неочаквано износване, изтичане, повредени конектори или повтарящи се дефекти на части със съответния маркер за идентификация. Свържете коригиращата работа със системата за поддръжка или несъответствие, вместо да я заравяте в коментар на оператора.
| Записен блок | Минимум полезни полета | Въпрос, на който отговаря следващия път |
|---|---|---|
| Работна идентичност | Ревизии на машини, продукти, форми, инструменти, материали и рецепти | Съвпадат ли физическият и цифровият пакет? |
| време | Последно приета стара част, първа формирана нова част, първа приета част, освобождаване на стабилен прозорец | Къде спряният интервал се превърна в квалификационно време? |
| Загуба | Количество за прочистване, отхвърляне на настройка, задържан продукт и труд по роли | Дали по-краткият стоп просто премести загубата другаде? |
| Код на забавяне | Изчакване, търсене, ремонт, почистване, настройка, тестване или оторизация | Кой проблем с подготовката или системата трябва да се подобри? |
| Приемане | Идентификационни номера на проби, измервания, тестове, одобрение и окончателна ревизия на рецептата | Какви доказателства доказват, че линията е пусната? |
| Изключение | Наблюдаван проблем, собственик, ограничаване и свързано действие | Какво трябва да се коригира, преди да се върне същата работа? |
Прегледайте повтарящите се промени по група продукти, вместо да разчитате на един най-добър вариант. Потърсете медианата и разпространението на всеки етап на синхронизиране, повтарящи се изключения и повтарящи се режими на скрап. Единично необичайно бързо събитие може да е пропуснало проверка, да се е възползвало от идеални условия или да е използвало различна дефиниция за приемане. Целта на данните е да подобрят стандарта и подготовката, а не да притискат операторите да заобикалят предпазните мерки.

Затворете записа с текущата одобрена базова линия и следващото действие. Ако промяната доведе до по-добра настройка, прекарайте ревизираните стойности през процеса на одобрение на завода, преди да актуализирате главния. Ако е разкрил проблем с дизайна, дръжте временното задържане видимо, докато инженерите не го затворят. Тази дисциплина превръща всяка смяна на машина за формоване чрез раздуване в използваемо доказателство, а не в друго изолирано събитие на смяна.
Често задавани въпроси относно смяната на раздувното формоване
Какво е включено в смяната на машина за формоване чрез раздуване?
Цялостната смяна може да включва матрица, матрица и дорник, щифт за издухване, сърцевина или вложки, смола, мастербач, правило за повторно смилане, HMI рецепта, профил на дебелина на стената, изваждане, тример, тестер за течове, конвейерни водачи, етикети и опаковка. Точният обхват зависи от разликите между изходящите и входящите продуктови пакети. Определете тези разлики преди спирането. Ако е посочена само матрицата, екипът може да рестартира със стар материален маршрут, контролен файл или настройка надолу по веригата.
Кога трябва да започне и да спре времето за смяна?
Практическата дефиниция започва от последната приета част от изходящото задание и завършва при първия приет производствен прозорец за входящото задание. Също така запишете междинните времена за първата формирана част и първата приета част. Заводът трябва да определи производствения прозорец, като определен брой последователни части или базирана на времето проба във всички съответни станции, кухини или глави. Използването на една и съща дефиниция прави бъдещите сравнения значими.
Как едно предприятие може безопасно да намали времето за смяна на формовъчните форми за раздуване?
Преместете идентификацията, етапите, почистването, проверката на рецептата, подготовката на измервателния уред и планирането на качеството извън спрения интервал, където тези дейности могат да се извършват, без да се намесва в производството. Етикетирайте интерфейси, защитете съхранението, подгответе специфични за работата комплекти и назначете собственици за всяко предаване. Анализирайте времето за изчакване и корекция отделно от физическата работа с формата. Не съкращавайте времето, като заобикаляте предпазители, пропускате контролите за опасна енергия, използвате некласифицирано повдигащо оборудване или приемате части, преди необходимите проверки да преминат.
Зареждането на запазена рецепта завършва ли настройката?
Не. Запазената рецепта трябва да съответства на инсталираната форма, инструментите за щанцоване, щифта за издухване, ревизията на материала и продукта. Някои настройки може също да съществуват в отделен контролер на parison или машина надолу по веригата. Потвърдете пълния набор от файлове, докажете разрешените ръчни движения и сравнете действителното поведение на машината с пуснатата базова линия. Ръководството на DigiPack III на Moog свързва съхранените контейнерни файлове с информация за калибриране на инструментите за профил на parison и die-gap, поради което идентичността на хардуера и идентичността на файла трябва да останат свързани.
Защо се появяват черни петна или цветни ивици след промяна на материала?
Възможните причини включват стар материал, останал по пътя за обработка или стопяване, замърсена смола или повторно смилане, разградена смола, освободена от застояла зона, неравномерно смесване на цветовете, грешки в нагревателя или неподходящо изключване и прочистване. Запазете смолата и записа на прехода, преди да промените настройките. Следвайте одобрената процедура на машината и доставчика на смола, проверете маршрута на материала и класифицирайте дали дефектът е случаен или фиксиран около заготовката. Не приемайте, че един универсален метод за прочистване е безопасен за всяка смола и глава.
Каква информация трябва да се изпрати на Kinggle за трудна смяна?
Изпратете идентификация на машината и контролера, изходящи и входящи чертежи на продукти, идентификатори на матрици и инструменти, класове и партиди на смола, подробности за мастербач и повторно смилане, ревизии на рецепти, хронология на алармите, показания на помощните средства, времева линия за смяна, маркирани примерни снимки и измерени данни за неизправности. Включете видеоклип само когато може да бъде заснет без навлизане в опасна зона. Конкретните доказателства позволяват дискусията да отдели по-ефективно проблем с пътя на материала, инструменталната екипировка, управлението, полезността или проектирането на част.
Планирайте машината около опаковката на продукта
За нова форма, нов материал или проблем с повторна смяна, изпратете действителния чертеж на част, смола, целеви тестове, детайли за матрица и инструменти, текуща информация за машината и наблюдаван запис за смяна. Kinggle може да обсъди машината, инструменталната екипировка, контролите и производствените изисквания от същия набор от доказателства.
Изпратете информация за вашия проектПроверени източници и доказателствен метод
Страниците на Kinggle от първа страна и ръководствата, хоствани от Kinggle, бяха използвани за изявления за машинен интерфейс, въвеждане на проекти и обхват на обучение. Ръководството на производителя на контролера беше използвано за съхранени файлове и взаимоотношения инструментална екипировка и калибриране. Използвано е официално ръководство за производителя на смола за замърсяване на материала и пътища на разграждане. Разпоредбите на OSHA бяха използвани само за описание на границата на безопасност на Съединените щати. Нито един източник по-долу не е представен като универсална рецепта.
- Ръководство за експлоатация на автоматична раздувна машина, хоствана от Kinggle, посетен на 8 септември 2026 г.
- Moog DigiPack III Parison Контролер за дебелина на стената Ръководство, MRJ06301, хостван от Kinggle, достъпен на 8 септември 2026 г.
- Процес на продажба на KinggleиСледпродажбено обслужване, посетен на 8 септември 2026 г.
- LyondellBasell, Как да решим проблемите с издухването, посетен на 8 септември 2026 г.
- OSHA 29 CFR 1910.147, Контрол на опасната енергия, посетен на 8 септември 2026 г.
- OSHA 29 CFR 1910.212, Общи изисквания за всички машини, посетен на 8 септември 2026 г.